
Трубка для фиксации каната: купить оптом от производителя
2026-09-11
Трубка для фиксации каната: технические требования и критерии выбора для промышленных задач
В промышленном такелаже, горнодобывающей отрасли и строительстве безопасность грузоподъемных операций напрямую зависит от надежности соединений стальных канатов. Трубка для фиксации каната, часто называемая в технической документации обжимной втулкой, гильзой или коушем, является критически важным элементом, обеспечивающим создание неразъемной петли или соединения двух концов троса. Ошибки в подборе материала, геометрии или метода обжима этой детали могут привести к катастрофическим последствиям, включая разрыв стропового узла под нагрузкой.
Для инженеров-проектировщиков, специалистов по охране труда и закупщиков промышленного оборудования понимание специфики этих компонентов выходит за рамки простого знания диаметра троса. Необходимо учитывать металлургические свойства материала втулки, соотношение толщины стенки к диаметру, а также совместимость с используемым прессовым оборудованием. В данной статье рассматриваются технические аспекты выбора, производства и применения трубок для фиксации каната, а также интеграция этих процессов в общую систему обеспечения безопасности на производстве.
Конструктивные особенности и принцип работы обжимных втулок
Трубка для фиксации каната представляет собой цилиндрическую деталь, внутрь которой заводятся концы стального каната. Под воздействием высокого давления, создаваемого гидравлическим или механическим прессом, стенки втулки деформируются, плотно обжимая канат. Это создает мощное фрикционное соединение, которое удерживает усилие натяжения за счет силы трения между витками троса и внутренней поверхностью трубки, а также за счет механического зацепления витков каната в деформированном материале втулки.
Ключевым отличием качественной промышленной втулки от кустарных аналогов является точность внутреннего диаметра и состояние поверхности. Внутренняя полость должна быть гладкой, без заусенцев, которые могли бы повредить сердечник каната при монтаже. Внешняя геометрия после обжима должна обеспечивать равномерное распределение нагрузки по всей длине контакта.
Существует несколько основных типов конфигураций:
- Цилиндрические втулки (Aluminium/Copper sleeves): Используются для создания петель методом двойного пропуска каната. Требуют строгого соблюдения длины заделки.
- Втулки с перегородкой (Stop sleeves): Имеют внутреннюю перемычку, предотвращающую проскальзывание каната насквозь. Применяются для формирования концевых петель.
- Овальные и шестигранные профили: Специализированные формы, требующие соответствующих матриц пресса. Обеспечивают лучшую аэродинамику или компактность в узлах механизмов.
Материаловедение: выбор сплава для конкретных условий эксплуатации
Выбор материала, из которого изготовлена трубка для фиксации каната, определяет её применимость в различных средах. Неправильный выбор сплава может привести к электрохимической коррозии или хрупкому разрушению при низких температурах.
| Материал втулки | Преимущества | Ограничения и риски | Типичное применение |
|---|---|---|---|
| Алюминий (Al 99.5%) | Легкость, высокая пластичность, устойчивость к атмосферной коррозии, легкость обжима. | Низкая термостойкость, риск гальванической коррозии при контакте с медью или сталью во влажной среде. | Общие такелажные работы, морские порты (при изоляции), авиация. |
| Медь (Cu) | Высокая пластичность, отличная электропроводность, устойчивость к морской воде. | Большой вес, высокая стоимость, снижение прочности при нагреве выше 200°C. | Электроэнергетика, судостроение, химическая промышленность. |
| Сталь (углеродистая/нержавеющая) | Максимальная прочность, износостойкость, термостойкость. | Требует значительных усилий для обжима (высокое давление пресса), риск растрескивания при неправильной термообработке. | Горнодобывающая отрасль, тяжелый крановый транспорт, высокотемпературные среды. |
| Латунь | Хорошая обрабатываемость, антикоррозийные свойства. | Подверженность сезонному растрескиванию, меньшая прочность по сравнению со сталью. | Архитектурные конструкции, декоративные элементы, легкие нагрузки. |
Инженерное правило гласит: материал втулки должен быть мягче или сопоставим по твердости с материалом каната, но при этом обладать достаточным пределом текучести, чтобы не допустить выдавливания каната под нагрузкой. Использование стальной втулки для алюминиевого каната недопустимо из-за риска перерезания волокон троса острыми краями жесткой гильзы.
Технология обжима: роль оборудования в формировании надежного соединения
Даже идеально подобранная трубка для фиксации каната не обеспечит заявленной прочности, если процесс её установки выполнен с нарушениями технологии. Ключевым параметром является степень обжима (редукция диаметра). Чрезмерный обжим приводит к повреждению сердечника каната и снижению его разрывного усилия. Недостаточный обжим вызывает проскальзывание троса под нагрузкой.
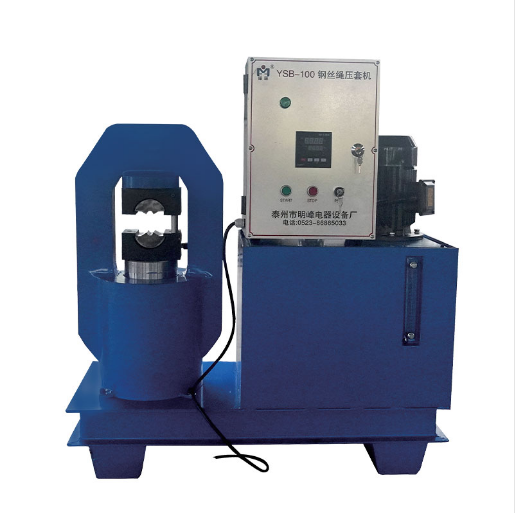
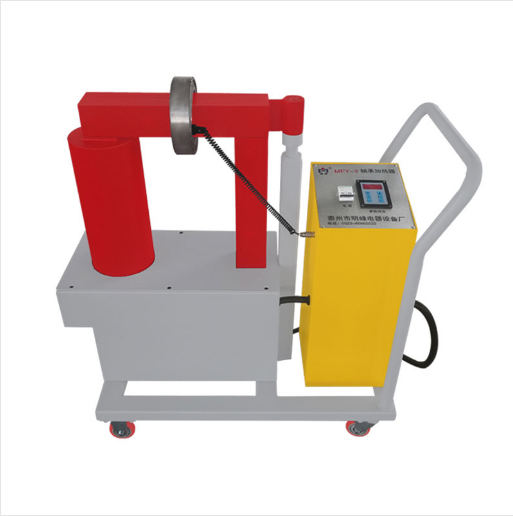
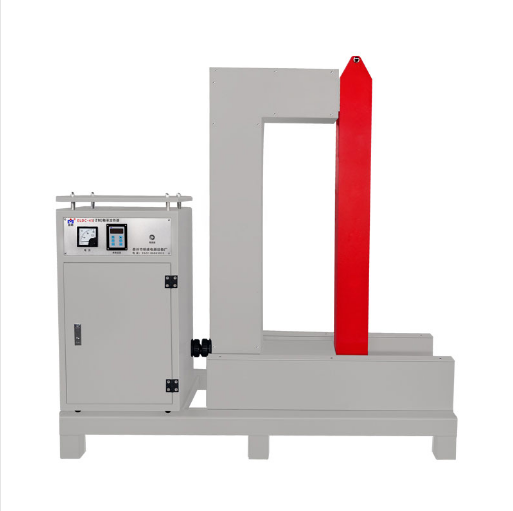
Завод электрооборудования Минфэн (г. Тайчжоу), являясь вертикально интегрированным производителем с опытом работы с 2005 года, уделяет особое внимание совместимости своих прессовых систем с различными типами втулок. В линейке оборудования предприятия присутствуют прессы для запрессовки втулок, такие как серия YSB-300, которые разработаны с учетом необходимости точного контроля давления и хода пуансона.
Процесс качественного обжима включает следующие этапы:
- Подготовка: Зачистка концов каната, удаление загрязнений. Вставка каната во втулку на требуемую глубину (обычно 6-8 диаметров каната).
- Позиционирование: Установка втулки в матрицу пресса. Важно обеспечить соосность каната и втулки, чтобы избежать изгибающих напряжений.
- Обжим: Приложение давления. Для алюминиевых втулок обычно требуется давление от 300 до 600 бар, в зависимости от размера. Стальные втулки требуют значительно большего усилия.
- Контроль: Измерение финальных размеров (ширины и высоты сплющенной части) с помощью штангенциркуля или калибра. Сравнение с табличными значениями производителя.
Использование специализированного оборудования, такого как гидравлические прессы завода Минфэн, позволяет автоматизировать этот процесс, исключая человеческий фактор и гарантируя повторяемость результата. Ручные насосы и простые механические клещи допустимы только для малых диаметров и некритичных применений, где не требуется сертификация груза.
Промышленные стандарты и нормативное регулирование
Производство и применение трубок для фиксации каната строго регламентируется международными и национальными стандартами. Отсутствие маркировки или сертификатов соответствия является основанием для браковки такелажного изделия при инспекции.
Основные стандарты, на которые следует опираться при закупках:
- DIN 6899 / EN 13411-6: Европейские стандарты, регламентирующие размеры, материалы и методы испытаний обжимных соединителей для стальных канатов.
- ISO 8794: Международный стандарт, определяющий требования к безопасности и испытательным нагрузкам для такелажных аксессуаров.
- ГОСТ 23409-78 (РФ/СНГ): Регламентирует характеристики стальных канатов и методов их заделки, включая использование алюминиевых и стальных втулок.
- ASME B30.26 (США): Стандарт по такелажному оборудованию, требующий документального подтверждения прочности каждого соединения.
При заказе оптовой партии важно требовать от поставщика предоставление сертификатов качества на каждую партию втулок, подтверждающих химический состав сплава и результаты механических испытаний на разрыв. Завод Минфэн, работающий в соответствии с системой управления качеством ISO 9001, обеспечивает сквозной контроль качества на всех этапах — от закупки сырья до финальных приёмо-сдаточных испытаний, что позволяет поставлять продукцию, полностью соответствующую этим строгим требованиям.
Сценарии применения и инженерные кейсы
Понимание контекста использования помогает правильно выбрать тип втулки и метод монтажа. Рассмотрим два типичных промышленных сценария.
Сценарий 1: Портовые перегрузочные операции
Условия: Высокая влажность, наличие соленого тумана, циклические динамические нагрузки, необходимость частой инспекции.
Решение: Использование алюминиевых втулок овального сечения для канатов диаметром 20-40 мм. Алюминий устойчив к коррозии в морской атмосфере и имеет малый вес, что удобно для монтажников.
Риск: Гальваническая коррозия при контакте с оцинкованным канатом. Для минимизации риска рекомендуется использовать втулки из специальных сплавов или наносить защитные покрытия.
Рекомендация: Регулярная визуальная проверка на предмет появления белого порошка (оксида алюминия) или трещин. Замена втулок при появлении любых признаков коррозионного растрескивания.
Сценарий 2: Горнодобывающий карьер (экскаваторы и драглайны)
Условия: Абразивная пыль, экстремальные ударные нагрузки, вибрация, перепады температур.
Решение: Применение стальных обжимных втулок повышенной прочности. Сталь лучше сопротивляется абразивному износу и случайным ударам о породы.
Риск: Усталостное разрушение металла втулки из-за вибрации.
Рекомендация: Использование прессов с высоким давлением для обеспечения максимальной плотности обжима. Применение дополнительных страховочных хомутов или сварки концов каната (если допускается стандартом) для предотвращения распускания троса внутри втулки при экстремальных нагрузках.
Типичные ошибки при монтаже и эксплуатации
Анализ отказов такелажных систем показывает, что большинство аварий происходит не из-за дефектов материалов, а из-за нарушений технологии монтажа. Ниже приведены наиболее распространенные ошибки, которых следует избегать.
- Недостаточная длина заделки: Если канат введен во втулку на слишком короткое расстояние, усилие трения будет недостаточным для удержания нагрузки. Канат просто выскользнет.
- Использование изношенных матриц: Матрицы пресса со временем изнашиваются. Использование деформированных матриц приводит к неравномерному обжиму, создавая точки концентрации напряжения в канате.
- Повторный обжим: Категорически запрещается повторно обжимать уже деформированную втулку. Металл подвергается наклепу и теряет пластичность, что резко повышает риск хрупкого разрушения.
- Игнорирование направления свивки: При заправке каната во втулку необходимо учитывать направление свивки, чтобы не вызвать раскручивание троса под нагрузкой.
- Отсутствие контроля размеров: Монтаж “на глаз” без проверки финальных габаритов сплющенной втулки является грубым нарушением техники безопасности.
n
Как выбрать поставщика: критерии для оптовых закупок
Для производственных предприятий, закупающих трубку для фиксации каната оптом, ключевыми факторами являются не только цена, но и стабильность качества, наличие технической поддержки и возможность кастомизации. Рынок насыщен предложениями, но далеко не все поставщики способны обеспечить необходимый уровень инженерного сопровождения.
При выборе партнера следует обращать внимание на следующие аспекты:
- Вертикальная интеграция производства: Предприятия, которые самостоятельно контролируют весь цикл — от литья или экструзии заготовок до финишной обработки и упаковки, — способны гарантировать стабильность химических свойств сплава.
- Наличие собственного испытательного оборудования: Поставщик должен иметь возможность проводить разрушающие испытания образцов из каждой партии для подтверждения разрывного усилия.
- Гибкость в производстве нестандартных решений: Возможность изготовления втулок под специфические диаметры канатов или особые геометрические требования заказчика.
- Логистическая надежность: Способность обеспечивать своевременные поставки даже при больших объемах заказа, что критично для непрерывности производственного цикла.
Завод электрооборудования Минфэн демонстрирует эти преимущества благодаря более чем двадцатилетней истории развития. Компания объединяет функции научно-технического проектирования и серийного производства, что позволяет предлагать клиентам не просто товар, а комплексное решение. Благодаря компьютеризированному управлению производственными процессами и строгому контролю на каждом этапе, продукция завода соответствует высоким международным стандартам. Рынок сбыта компании охватывает более 40 стран, что подтверждает доверие международных партнеров к качеству её изделий.
Сравнительный анализ методов фиксации каната
Помимо обжимных втулок, существуют другие способы создания петель на канатах. Выбор метода зависит от бюджета, доступного оборудования и требований к прочности.
| Метод фиксации | Прочность (% от разрывного усилия каната) | Стоимость внедрения | Сложность монтажа | Применимость |
|---|---|---|---|---|
| Обжимная втулка (Алюминий/Сталь) | 90-100% | Средняя (требуется пресс) | Низкая (быстрый процесс) | Универсальное, основное промышленное решение. |
| Заплетка (Сплесень) | 80-90% | Низкая (только инструмент) | Высокая (требует квалификации) | Ремонтные работы, отсутствие пресса, большие диаметры. |
| Клиновые зажимы (Коуши с клином) | 70-80% | Низкая | Низкая | Временные решения, натяжение линий, не для постоянного подъема грузов. |
| Сварка | Зависит от качества шва | Высокая (спец. оборудование) | Высокая | Специфические задачи, где недопустимо увеличение диаметра. |
Из таблицы видно, что обжимка втулками является оптимальным балансом между прочностью, скоростью монтажа и стоимостью. Именно поэтому трубка для фиксации каната остается стандартом де-факто в современной промышленности.
Часто задаваемые вопросы (FAQ)
Какой запас прочности должен иметь узел с обжимной втулкой?
Согласно большинству международных стандартов (например, EN 13411-6), узел с правильно обжатой алюминиевой или стальной втулкой должен выдерживать нагрузку не менее 80-90% от минимального разрывного усилия самого каната. Однако для подъемных механизмов общий коэффициент запаса прочности стропа обычно принимается равным 5:1 или 6:1 относительно рабочего груза.
Можно ли использовать одну втулку для соединения двух разных канатов?
Это не рекомендуется. Втулки рассчитываются под конкретный диаметр и конструкцию каната. Использование втулки для соединения канатов разного диаметра или разной конструкции приведет к неравномерному распределению давления и ослаблению соединения. Для таких задач следует использовать специальные соединительные муфты или промежуточные элементы.
Как хранить обжимные втулки до использования?
Втулки, особенно алюминиевые и медные, следует хранить в сухом помещении, защищенном от агрессивных химических паров. Не допускается хранение на открытом воздухе без защиты, так как окисление поверхности может ухудшить качество обжима. Упаковка должна оставаться неповрежденной до момента монтажа.
Требуется ли термообработка втулок после обжима?
Для стандартных алюминиевых и медных втулок термообработка после обжима не требуется и даже вредна, так как может изменить структуру металла, снизив его прочность. Стальные втулки иногда подвергаются термическому отпуску для снятия внутренних напряжений, но это должно выполняться строго по технологии производителя.
Почему важна калибровка пресса?
Давление, необходимое для качественного обжима, зависит от диаметра втулки и материала. Неккалиброванный пресс может создать избыточное давление, раздавив втулку и повредив канат, или недостаточное, оставив соединение слабым. Регулярная калибровка гидравлических систем, таких как оборудование завода Минфэн, гарантирует точность каждого цикла обжима.
Заключение и рекомендации по закупкам
Выбор и применение обжимных втулок — это не просто вопрос покупки металлической детали, а часть комплексной системы обеспечения промышленной безопасности. Трубка для фиксации каната должна рассматриваться как высокотехнологичный компонент, требующий соответствующего оборудования для монтажа и квалифицированного персонала.
Для руководителей закупок и главных инженеров рекомендуется:
- Строго соблюдать соответствие материалов втулки и каната.
- Инвестировать в качественное прессовое оборудование с контролем давления.
- Требовать от поставщиков полную техническую документацию и сертификаты на каждую партию.
- Регулярно обучать персонал правильным методам монтажа и контроля качества.
Сотрудничество с проверенными производителями, такими как Завод электрооборудования Минфэн, позволяет снизить риски, связанные с качеством комплектующих. Благодаря многолетнему опыту, собственной инженерной базе и системе контроля качества ISO 9001, предприятие обеспечивает поставку надежных решений для самых сложных промышленных задач. Гибкость в создании кастомизированных решений и глобальная сервисная поддержка делают его партнером, способным адаптироваться под специфические потребности вашего бизнеса.
Для получения подробных технических характеристик, консультации по подбору оборудования для обжима или запроса коммерческого предложения на оптовую поставку втулок и прессов, пожалуйста, свяжитесь с нашими специалистами.