
Пресс-матрица для запрессовки втулок стальной проволоки от производителя
2026-09-11
Пресс-матрица для запрессовки втулок стальной проволоки: инженерный подход к выбору и эксплуатации
В промышленном производстве, где надежность соединений критически важна, качество оснастки определяет не только скорость процесса, но и безопасность всей конструкции. Пресс-матрица для запрессовки втулок стальной проволоки является ключевым элементом гидравлических прессов, используемых для создания неразъемных соединений на концах стальных канатов и тросов. Этот инструмент подвергается экстремальным нагрузкам: радиальному сжатию, ударным воздействиям и высокому давлению, которое может достигать сотен мегапаскалей. Ошибка в геометрии матрицы или несоответствие материала приводит к браку соединения, что в таких отраслях, как горнодобывающая промышленность, судостроение или высотное строительство, недопустимо.
Выбор правильной пресс-формы требует понимания физики процесса деформации. Матрица должна обеспечивать равномерное обжатие алюминиевой или стальной втулки вокруг каната, сохраняя его целостность и предотвращая проскальзывание под нагрузкой. Завод электрооборудования Минфэн (г. Тайчжоу), обладающий более чем 20-летним опытом в разработке гидравлического оборудования, уделяет особое внимание точности изготовления этих компонентов. Наша серия прессов YSB-300 и специализированные прессы для запрессовки втулок общего назначения спроектированы с учетом жестких допусков, необходимых для работы с современными высокопрочными канатами. В данной статье мы разберем технические аспекты выбора матриц, материалы их изготовления, типичные ошибки при эксплуатации и критерии, которые помогут инженерам и закупщикам принять обоснованное решение.
Принцип работы и роль матрицы в процессе обжима
Процесс запрессовки (опрессовки) втулок заключается в пластической деформации металлической гильзы вокруг стального каната. Под действием гидравлического давления пуансон передает усилие на втулку, которая, в свою очередь, деформируется, плотно обхватывая проволоку каната. Пресс-матрица в этой системе выполняет функцию ограничителя и формообразователя. Она задает конечную геометрию обжатой зоны и принимает на себя реактивные силы, возникающие при деформации металла.
Ключевая задача матрицы — обеспечить симметричную деформацию. Если матрица имеет износ или неточную геометрию, втулка может быть обжата неравномерно. Это приводит к эксцентриситету, снижению площади контакта между канатом и втулкой и, как следствие, к резкому падению разрывной нагрузки соединения. Инженеры завода Минфэн при проектировании оснастки учитывают коэффициент упругого восстановления металла втулки. После снятия давления металл стремится вернуться в исходное состояние, и правильная форма матрицы компенсирует этот эффект, гарантируя надежный зажим.
Для разных типов канатов (например, спиральной конструкции, двойной свивки или плоских ленточных строп) требуются разные профили матриц. Универсальные V-образные матрицы подходят для многих стандартных задач, но для специфических применений, таких как такелажные работы с нестандартными диаметрами, часто требуются матрицы с индивидуальным профилем, повторяющим форму каната.
Материалы и требования к прочности пресс-форм
Условия эксплуатации пресс-матриц диктуют жесткие требования к материалам их изготовления. Обычная конструкционная сталь не выдерживает циклических нагрузок и быстро разрушается. Для производства качественных матриц используются легированные инструментальные стали, прошедшие специальную термическую обработку.
- Хромомолибденовые стали (Cr-Mo): Обладают высокой вязкостью и устойчивостью к ударным нагрузкам. Часто применяются для матриц большого размера, используемых в строительстве и мостостроении.
- Быстрорежущие стали и карбиды: Используются для высокоточных матриц малого диаметра, где важна износостойкость и сохранение геометрической точности на протяжении тысяч циклов.
- Поверхностное упрочнение: Для увеличения срока службы рабочие поверхности матриц часто подвергаются азотированию или цементации, что повышает твердость поверхностного слоя без потери вязкости сердцевины.
Завод Минфэн применяет строгий контроль качества материалов на этапе закупки сырья. Каждая партия сталей проходит спектральный анализ для подтверждения химического состава. Термическая обработка проводится в контролируемых печах с последующей проверкой твердости по Роквеллу (HRC). Оптимальный диапазон твердости для большинства пресс-матриц составляет 45–55 HRC. Слишком высокая твердость делает матрицу хрупкой и склонной к раскалыванию при пиковых нагрузках, а слишком низкая приводит к быстрой пластической деформации самой матрицы и потере размеров.
Типы пресс-матриц и их применение
Конструкция матрицы зависит от типа пресса и специфики задачи. На рынке представлены несколько основных видов оснастки, каждый из которых имеет свои преимущества и ограничения.
Шестигранные (Hex) матрицы
Наиболее распространенный тип для обжима алюминиевых и стальных втулок на стальных канатах. Шестигранная форма обеспечивает равномерное распределение давления по периметру втулки. Такие матрицы обычно состоят из двух половинок, которые смыкаются вокруг втулки. Они универсальны и подходят для большинства стандартных такелажных задач.
V-образные матрицы
Используются преимущественно для обжима фитингов сложной формы или для предварительного формования. V-образный профиль позволяет работать с объектами, имеющими выступы или нестандартное сечение. Однако для финальной запрессовки круглых втулок они менее эффективны, так как создают точки концентрации напряжения.
Круглые (Round) матрицы
Применяются для получения идеально круглого сечения обжатой втулки. Это важно в случаях, когда соединительный узел должен проходить через направляющие ролики или блоки. Круглые матрицы сложнее в изготовлении и требуют более точной центровки в прессе.
Специализированные матрицы для серии YSB-300
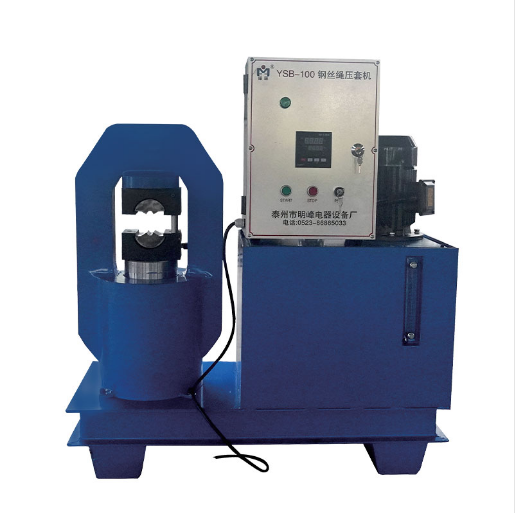
Пресс для запрессовки втулок стальных канатов YSB-300, производимый заводом Минфэн, комплектуется набором сменных матриц, покрывающих широкий диапазон диаметров канатов (обычно от 10 до 40 мм, в зависимости от конфигурации). Эти матрицы разработаны с учетом быстрого монтажа и демонтажа, что сокращает время переналадки оборудования на объекте. Возможность заказа кастомизированных матриц под нестандартные диаметры является одним из конкурентных преимуществ нашего производства.
Технические параметры и выбор оснастки
При выборе пресс-матрицы необходимо учитывать не только диаметр каната, но и параметры самого пресса. Несоответствие мощности пресса и жесткости матрицы может привести к поломке инструмента. Ниже приведена таблица с ориентировочными параметрами для выбора оснастки.
| Параметр | Описание и рекомендации |
|---|---|
| Диаметр каната | Основной критерий выбора. Матрица должна соответствовать номинальному диаметру каната с учетом допуска на изготовление (обычно ±0.5 мм). |
| Тип втулки | Алюминиевые втулки требуют меньшего усилия обжима, чем стальные. Для стальных втулок необходимы матрицы из более прочных сплавов. |
| Рабочее давление | Должно соответствовать характеристикам пресса. Для завода Минфэн стандартное рабочее давление гидравлических систем составляет до 70 МПа. |
| Геометрия профиля | Шестигранник, круг или спецпрофиль. Выбор зависит от требований к конечному изделию и условий эксплуатации соединения. |
| Износостойкость | Определяется твердостью материала (HRC) и наличием поверхностного упрочнения. Для интенсивной эксплуатации рекомендуется HRC > 50. |
| Совместимость с прессом | Габаритные размеры матрицы должны позволять установку в рабочую зону конкретного пресса (например, YSB-300 или других моделей). |
Важно отметить, что конкретные параметры могут варьироваться в зависимости от модели оборудования и технических требований заказчика. Инженеры завода Минфэн готовы провести расчет необходимой силы обжима и подобрать оптимальную конфигурацию матрицы для ваших задач.
Сравнительный анализ: Стандартные vs. Кастомизированные матрицы
При оснащении производственной линии или такелажного парка часто возникает дилемма: использовать стандартные матрицы из каталога или заказывать индивидуальное изготовление. Рассмотрим основные различия.
| Критерий | Стандартные матрицы | Кастомизированные матрицы |
|---|---|---|
| Стоимость | Низкая, так как производится серийно. | Выше из-за затрат на проектирование и единичное производство. |
| Срок поставки | Минимальный, часто есть в наличии на складе. | Требует времени на изготовление (от 2 до 4 недель). |
| Точность под задачу | Подходит для большинства стандартных канатов и втулок. | Идеально соответствует специфическим требованиям (нестандартные сплавы, особые профили). |
| Универсальность | Высокая, подходит для широкого спектра работ. | Узкая специализация под конкретный продукт. |
| Рекомендация | Для регулярных работ с типовыми канатами. | Для уникальных проектов, высоких нагрузок или особых условий эксплуатации. |
Завод Минфэн предлагает гибкий подход: мы поддерживаем склад стандартных матриц для оперативной поставки, но также располагаем собственным конструкторским бюро для разработки нестандартной оснастки. Это позволяет нашим клиентам получать решения, точно соответствующие их технологическим процессам.
Реальные промышленные сценарии применения
Понимание того, как пресс-матрицы работают в реальных условиях, помогает избежать ошибок при их выборе. Рассмотрим два характерных примера.
Сценарий 1: Портовые краны и тяжелое такелажное оборудование
В портовой инфраструктуре используются стальные канаты огромных диаметров (до 60-80 мм и более) для крепления контейнеров и подъема грузов. Здесь критическим фактором является усталостная прочность соединения. Втулки подвергаются постоянным циклическим нагрузкам от качки судов и работы кранов. Использование некачественной или изношенной матрицы приводит к микродефектам на поверхности втулки, которые становятся очагами трещин. Для таких условий завод Минфэн рекомендует использовать матрицы из высоколегированной стали с повышенным запасом прочности и проводить регулярный дефектоскопический контроль самих матриц. Пресс YSB-300 и его аналоги обеспечивают необходимое усилие для плотного обжима даже толстостенных втулок, а точная геометрия матрицы гарантирует отсутствие локальных перенапряжений.
Сценарий 2: Производство лифтовых систем и подъемников
В лифтостроении требования к эстетике и компактности соединения столь же высоки, как и к безопасности. Канаты лифтов имеют сложную структуру, и втулки часто имеют уменьшенные габариты. Здесь применяются прецизионные матрицы с полированной рабочей поверхностью. Любая царапина на матрице отпечатается на алюминиевой втулке, что может быть расценено как дефект продукции. Кроме того, важна повторяемость результата: каждая запрессовка должна быть идентична предыдущей. Автоматизированные прессы с ЧПУ, интегрируемые заводом Минфэн, вместе с высокоточными матрицами позволяют достичь стабильности процесса, необходимой для серийного производства лифтовых комплектов.
Распространенные проблемы и методы их устранения
Даже при использовании качественного оборудования операторы могут столкнуться с проблемами при запрессовке. Большинство из них связано с неправильным выбором или состоянием матрицы.
- Неравномерный обжим: Если одна сторона втулки обжата сильнее другой, причина может быть в перекосе матрицы в посадочном месте пресса или в неравномерном износе рабочих поверхностей. Решение: проверить чистоту посадочных мест, заменить изношенные матрицы, откалибровать пресс.
- Трещины на втулке: Возникают при превышении предельной степени деформации или использовании матрицы с острыми кромками. Решение: использовать матрицы с радиусными переходами, снизить давление или увеличить количество этапов обжима (ступенчатая запрессовка).
- Проскальзывание каната: Свидетельствует о недостаточной силе обжима или неверном подборе диаметра матрицы. Решение: проверить соответствие диаметра матрицы диаметру каната, увеличить давление до рекомендованного производителем каната значения.
- Быстрый износ матрицы: Может быть вызван работой с материалами повышенной твердости без надлежащей смазки или использованием матрицы из неподходящей стали. Решение: применять специализированные смазки, перейти на матрицы из более износостойких сплавов.
Инженерный опыт: на что обратить внимание при закупке
Из многолетней практики обслуживания промышленных предприятий можно сделать важный вывод: экономия на качестве пресс-матрицы часто приводит к значительно большим затратам на переделку брака и простои оборудования. При закупке оснастки необходимо запрашивать у поставщика сертификаты на материал и отчеты о термообработке. Также стоит обращать внимание на возможность послепродажной поддержки: способность производителя быстро изготовить замену изношенной матрицы критична для непрерывности производства. Завод Минфэн обеспечивает полный цикл сопровождения, включая поставку оригинальных запасных частей и техническую консультацию по режимам обжима.
Еще один важный аспект — совместимость. Не все матрицы стандартизированы. Перед заказом партии оснастки необходимо провести тестовую запрессовку на вашем оборудовании. Наши инженеры готовы предоставить образцы для тестирования или адаптировать чертежи матриц под ваши существующие прессы.
Часто задаваемые вопросы (FAQ)
Как часто нужно заменять пресс-матрицу?
Срок службы матрицы зависит от интенсивности использования, материала втулок и соблюдения правил эксплуатации. В среднем, при работе со стальными втулками замена требуется после 5000–10000 циклов, с алюминиевыми — после 10000–20000 циклов. Регулярный визуальный осмотр на предмет трещин и износа обязателен.
Можно ли использовать одну матрицу для разных диаметров каната?
Нет, это категорически не рекомендуется. Использование матрицы несоответствующего диаметра приведет к неполному обжиму или повреждению каната. Для каждого диапазона диаметров должна использоваться своя пара матриц.
Какая смазка лучше всего подходит для процесса запрессовки?
Рекомендуется использовать специальные высоковязкие смазки для металлообработки, которые выдерживают высокое давление. Это снижает трение, уменьшает износ матрицы и предотвращает задиры на поверхности втулки. Избегайте использования обычных моторных масел, так как они могут выдавливаться из зоны контакта.
Влияет ли температура окружающей среды на процесс обжима?
Да, при экстремально низких температурах металл становится более хрупким, что может привести к трещинам во втулке. При высоких температурах снижается предел текучести. В таких условиях необходимо корректировать давление обжима и, возможно, использовать матрицы с измененным профилем. Оборудование завода Минфэн рассчитано на работу в широком диапазоне температур, но для экстремальных условий требуются индивидуальные расчеты.
Где заказать надежную пресс-матрицу для запрессовки втулок стальной проволоки?
Завод электрооборудования Минфэн предлагает широкий ассортимент стандартных и кастомизированных матриц, совместимых с большинством промышленных прессов. Мы гарантируем соответствие материалов международным стандартам и предоставляем техническую поддержку на всех этапах сотрудничества.
Заключение и рекомендации по выбору поставщика
Выбор правильной пресс-матрицы для запрессовки втулок стальной проволоки — это инвестиция в безопасность и эффективность вашего производства. Не стоит рассматривать этот компонент как расходный материал низкого качества. Точность геометрии, правильная термообработка и соответствие материала условиям эксплуатации являются залогом надежного соединения.
При выборе поставщика обращайте внимание на наличие собственного производства, системы контроля качества (например, ISO 9001, которой сертифицирован завод Минфэн) и возможности технической поддержки. Способность производителя предложить не просто товар, а инженерное решение, адаптированное под ваши задачи, является ключевым фактором долгосрочного партнерства.
Если вы столкнулись с задачами по модернизации такелажного оборудования, нуждается в замене изношенной оснастки или ищете надежного партнера для поставки гидравлических прессов и матриц, специалисты завода Минфэн готовы помочь. Мы предлагаем комплексный подход: от аудита ваших текущих процессов до поставки оборудования и обучения персонала.
Для получения технической консультации, запроса коммерческого предложения или подбора оптимальной конфигурации пресса и матриц, пожалуйста, свяжитесь с нами или изучите наш каталог продукции для запрессовки и гидравлического монтажа. Наши инженеры помогут вам найти решение, которое обеспечит максимальную надежность и экономическую эффективность вашего производства.