
Основы индукционного нагрева
2026-09-02
Индукционный нагрев
Индукционный нагрев является самым чистым, эффективным, экономичным, точным и воспроизводимым методом нагрева материалов, доступным в современной промышленности.
Прецизионно спроектированные индукторы, используемые в сочетании с источниками питания для индукционного нагрева, обеспечивают повторяемость результатов нагрева для конкретных областей применения. Источники питания позволяют точно количественно оценивать процесс нагрева материала и реагировать на изменения его свойств в ходе цикла, что делает возможным реализацию разнообразных графиков нагрева в рамках одного технологического процесса.
Индукционный нагрев имеет чрезвычайно широкую сферу применения. Его можно использовать для закалки деталей с целью предотвращения износа; для придания металлу пластичности перед ковкой или горячей штамповкой; для пайки или сварки двух деталей; для плавления и смешивания компонентов жаропрочных сплавов, используемых в производстве реактивных двигателей, а также для множества других целей.
Основы
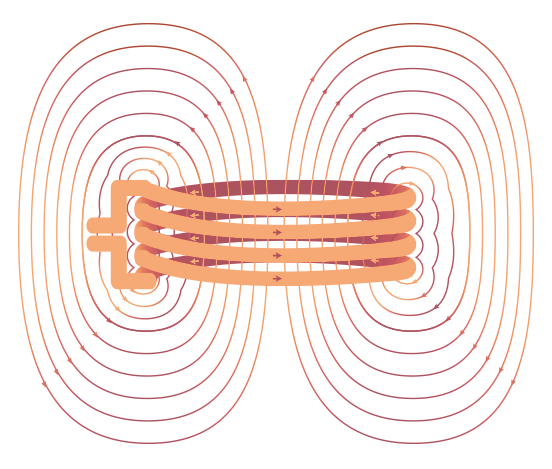
Индукционный нагрев возникает, когда проводящий объект (не обязательно магнитная сталь) помещается в переменное магнитное поле. Индукционный нагрев обусловлен потерями на гистерезис и вихревыми токами.
Гистерезисные потери возникают только в немногих магнитных материалах, таких как сталь и никель. Гистерезисные потери — это потери, вызванные трением между молекулами, когда материал намагничивается сначала в одном направлении, а затем в другом. Молекулы можно рассматривать как крошечные магниты, которые поворачиваются при каждом изменении направления магнитного поля. Для вращения молекул требуется совершение работы (энергия). Эта энергия преобразуется в тепло. Скорость потребления энергии (мощность) увеличивается с ростом частоты перемагничивания.
Потери на вихревые токи возникают, когда любой проводящий материал находится в переменном магнитном поле. Эти потери вызывают нагрев материала, даже если он не обладает магнитными свойствами железа или стали. Примерами могут служить медь, латунь, алюминий, цирконий, немагнитная нержавеющая сталь и уран. Вихревые токи — это токи, индуцируемые внутри материала под действием трансформаторного эффекта. Как следует из названия, они протекают внутри твердого материала в виде вихрей. При индукционном нагреве потери на вихревые токи значительно превышают потери на гистерезис. Следует отметить, что индукционный нагрев часто применяется к немагнитным материалам, в которых потери на гистерезис отсутствуют.
Для нагрева стали выше точки Кюри, например, для закалки, ковки, плавления или других целей, мы не можем полагаться на эффект гистерезиса. Сталь теряет свои магнитные свойства при нагреве выше точки Кюри. Когда сталь нагревается ниже точки Кюри, влияние эффекта гистерезиса обычно настолько мало, что им можно пренебречь. Фактически, характеристика I²R вихревых токов является единственным способом преобразования электрической энергии в тепловую при индукционном нагреве.
Для возникновения индукционного нагрева необходимы два основных условия:
Переменное магнитное поле
Поместите проводящий материал в магнитное поле
Преимущества индукционного нагрева
Индукционный нагрев особенно подходит для случаев, требующих высокой повторяемости операций. После надлежащей настройки оборудование для индукционного нагрева обеспечивает равномерный нагрев каждой детали. Способность индукционного нагрева обеспечивать одинаковую степень нагрева последовательно идущих деталей означает, что данный процесс идеально подходит для полностью автоматизированных операций, где загрузка и выгрузка заготовок полностью осуществляется механически.
Технология индукционного нагрева позволяет интегрировать такие процессы, как закалка, непосредственно в производственные линии вместе с другими станками, избавляя от необходимости выполнять их в отдельных цехах, как это было раньше. Это экономит время на транспортировку деталей между различными участками завода. Индукционный нагрев является экологически чистым и не выделяет избыточного тепла. Рабочая среда вокруг индукционного оборудования остается благоприятной, без дыма и грязи, характерных для термических и кузнечных цехов.
Еще одной идеальной характеристикой индукционного нагрева является его способность нагревать лишь небольшую часть заготовки, что дает значительное преимущество в тех случаях, когда нет необходимости нагревать всю деталь. Это преимущество имеет решающее значение для ответственных компонентов с небольшим количеством локальных зон, подверженных сильному износу при нормальной эксплуатации. Ранее для того, чтобы выдерживать эксплуатационный износ, требовалось использование более качественных и дорогих материалов. При использовании же индукционного нагрева необходимая долговечность достигается за счет локальной обработки более дешевых материалов.
Индукционный нагрев отличается высокой скоростью. При правильной настройке оборудования, эффективном проектировании катушек и оптимизации процесса обработки можно достичь высокой производительности в минуту. Благодаря тому, что установки индукционного нагрева отлично подходят для автоматизации, их легко интегрировать в существующие производственные линии. В отличие от радиационного нагрева, индукционный нагрев воздействует только на деталь внутри катушки, что позволяет избежать ненужных потерь энергии.
Индукционный нагрев — это чистый способ нагрева. Поскольку он не требует открытого пламени и не образует копоти, индукционный нагрев подходит для деталей, требующих чистого нагрева, например, при пайке. Кроме того, поскольку магнитное поле, используемое при индукционном нагреве, способно проникать сквозь стекло или другие материалы, с его помощью можно осуществлять нагрев в контролируемой атмосфере.
История индукционного нагрева
Фарадей (1791–1867) был хорошо знаком с основными принципами электромагнитной индукции. Поначалу основное внимание уделялось ее негативным последствиям. Усилия были направлены на поиск способов снижения влияния электромагнитной индукции для повышения эффективности таких устройств, как трансформаторы, электродвигатели и генераторы.
Майкл Фарадей (1791–1867) обычно считается первооткрывателем основных принципов индукционного нагрева в 1831 году. Однако исследования индукции были сосредоточены на поиске способов уменьшения индукционных эффектов, чтобы повысить эффективность таких устройств, как трансформаторы, электродвигатели и генераторы.
Интерес к индукционной плавке металлов возник в 1916 году. Одним из первых коммерческих применений стало использование искровых осцилляторов для плавки небольшого количества металла. Другим ранним применением был нагрев металлических элементов вакуумных трубок перед герметизацией для удаления адсорбированных газов.
До Второй мировой войны многие компании осознали, что технология индукционного нагрева способна решать различные прикладные задачи. Однако вскоре после теоретического открытия технология индукционного нагрева не сразу нашла реальное применение в промышленном производстве. Во время Второй мировой войны возникла острая необходимость в производстве большого количества деталей с минимальными затратами рабочей силы.
Сегодня индукционный нагрев стал в нашей промышленной экономике средством ускорения производства деталей, снижения производственных затрат и достижения высококачественных результатов.