
Станок для индукционного нагрева шестерён: цена от производителя
2026-09-11
- Станок для индукционного нагрева шестерён: технические особенности и формирование стоимости
- Ключевые параметры выбора оборудования для термообработки
- Конструктивные особенности станков для нагрева шестерён
- Факторы, формирующие цену станка для индукционного нагрева
- Сравнение технологий: Индукционный нагрев против печной термообработки
- Примеры промышленного применения и инженерные кейсы
- Рекомендации по техническому обслуживанию и безопасности
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Станок для индукционного нагрева шестерён: технические особенности и формирование стоимости
Индукционный нагрев зубчатых колёс представляет собой критически важный технологический процесс в современном машиностроении, обеспечивающий поверхностное упрочнение деталей с сохранением вязкости сердцевины. Станок для индукционного нагрева шестерён — это специализированное оборудование, использующее электромагнитную индукцию для быстрого и локального повышения температуры металлической заготовки до аустенитного состояния перед закалкой. В отличие от традиционных методов термообработки в печах, индукционный способ позволяет обрабатывать детали поштучно или в потоке, минимизируя деформации и окисление поверхности.
Для инженеров-технологов и руководителей производств выбор такого оборудования диктуется необходимостью повышения износостойкости трансмиссий, редукторов и приводных механизмов. Ключевым фактором при закупке является не только базовая цена станка, но и совокупная стоимость владения, включающая энергоэффективность, точность управления температурными режимами и возможность интеграции в автоматизированные линии. Завод электрооборудования Минфэн (г. Тайчжоу), опираясь на более чем двадцатилетний опыт разработки индукционных систем, предлагает решения, которые балансируют между высокой производительностью и экономической целесообразностью для предприятий тяжёлой промышленности.
Принцип работы и физика процесса индукционной закалки
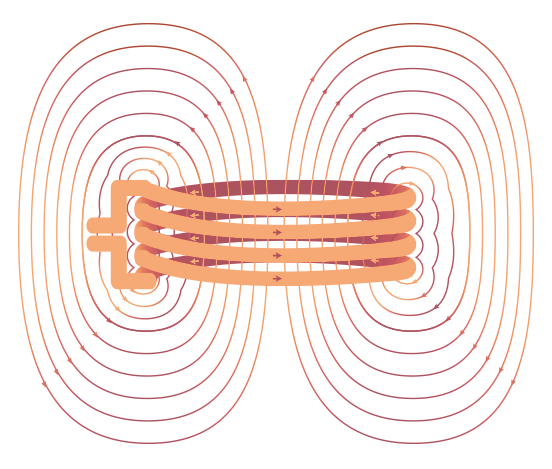
В основе работы станка лежит явление электромагнитной индукции. Переменный ток высокой частоты, генерируемый инвертором, проходит через медный индуктор (катушку), создавая вокруг него переменное магнитное поле. Когда стальная шестерня помещается внутрь или вблизи этого поля, в её поверхностном слое наводятся вихревые токи (токи Фуко). Из-за электрического сопротивления металла эти токи вызывают быстрый разогрев заготовки.
Глубина проникновения тока обратно пропорциональна квадратному корню из частоты. Это означает, что для нагрева тонкого поверхностного слоя зубьев требуется высокая частота (десятки или сотни килогерц), тогда как для более глубокого прогрева массивных колёс используются средние частоты (1–10 кГц). После достижения критической температуры (обычно 850–950°C для сталей) деталь немедленно охлаждается водой, маслом или полимерным закалочным раствором. Эта резкая смена температур превращает аустенит в мартенсит, значительно повышая твёрдость поверхности (до 58–64 HRC), в то время как сердцевина остаётся пластичной и устойчивой к ударным нагрузкам.
Инженерный опыт показывает, что равномерность нагрева зависит не только от мощности генератора, но и от геометрии индуктора. Для сложных профилей зубьев, таких как шевронные или конические шестерни, стандартные цилиндрические катушки могут давать неравномерный прогрев вершин и впадин. Поэтому современные станки, включая разработки завода Минфэн, часто оснащаются сканирующими системами или вращающимися индукторами, которые обеспечивают однородную структуру мартенсита по всему контуру зуба.
Ключевые параметры выбора оборудования для термообработки
При формировании технического задания на поставку станка необходимо чётко определять требования к производительности и качеству обработки. Ошибка в выборе частоты или мощности может привести к сквозному проплавлению зубьев или недостаточной твёрдости поверхности, что потребует дорогостоящей переработки партии.
Частота генератора и глубина закалочного слоя
Выбор рабочей частоты является фундаментальным параметром. Для мелких шестерён модулем до 2 мм, где требуется закалка только самого поверхностного слоя (0,5–1,5 мм), применяются высокочастотные генераторы (40–100 кГц и выше). Для крупных промышленных шестерён, используемых в горнодобывающих экскаваторах или судовых редукторах, необходима глубина закаленного слоя 3–6 мм. В таких случаях оптимальны среднечастотные установки (2,5–8 кГц).
- Высокая частота (>40 кГц): Идеальна для мелких деталей, подшипников качения, тонких валов. Обеспечивает минимальную зону термического влияния.
- Средняя частота (1–10 кГц): Стандарт для большинства промышленных шестерён, валов-шестерён, крупных втулок. Позволяет получить глубокий закаленный слой без риска перегрева поверхности.
- Низкая частота (<1 кГц): Применяется для очень массивных заготовок и сквозного нагрева перед ковкой, реже для поверхностной закалки крупных зубчатых венцов.
Мощность инвертора и цикл нагрева
Мощность определяет скорость нагрева. Чем выше мощность, тем быстрее достигается температура аустенизации, что снижает степень окисления поверхности и уменьшает обезуглероживание. Однако избыточная мощность без точной системы контроля может привести к локальным перегревам. Станки серии ELD от завода Минфэн оснащены микропроцессорными системами управления, которые позволяют точно дозировать энергию, подаваемую на деталь, адаптируясь к изменениям массы заготовки в пределах одной партии.
| Параметр | Влияние на процесс | Рекомендации по выбору |
|---|---|---|
| Частота тока | Определяет глубину проникновения тепла | Соответствует модулю шестерни и требуемой глубине закалки |
| Номинальная мощность | Скорость нагрева и производительность | Зависит от массы детали и времени цикла (обычно 2–10 секунд) |
| Тип индуктора | Равномерность нагрева профиля зуба | Однооборотные, многооборотные или сканирующие катушки |
| Система охлаждения | Скорость охлаждения и структура мартенсита | Форсуночное орошение или погружение в закалочную ванну |
| Управление ЧПУ/ПЛК | Точность позиционирования и воспроизводимость | Необходимо для серийного производства и отслеживания параметров |
Конструктивные особенности станков для нагрева шестерён
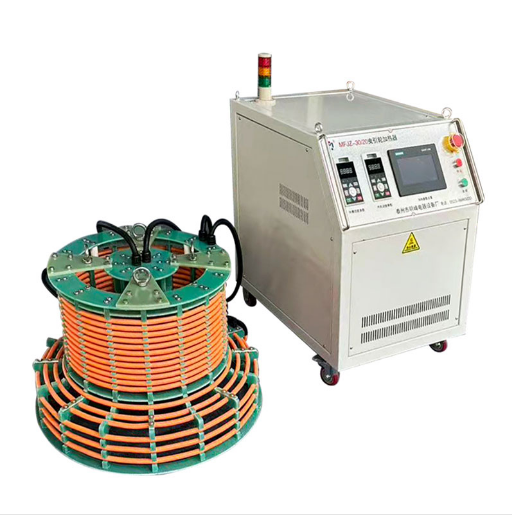
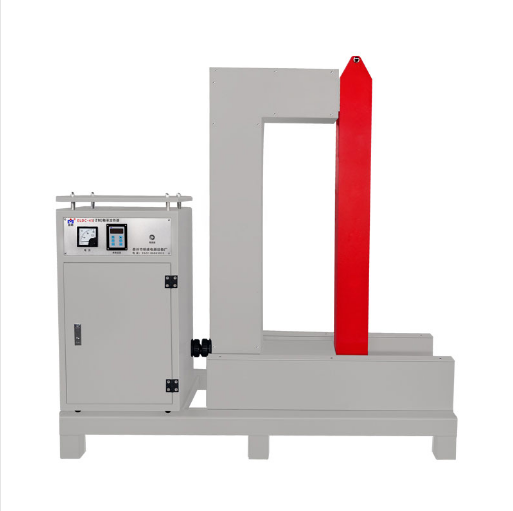
Современный станок для индукционного нагрева шестерён — это сложный мехатронный комплекс. Он включает в себя источник питания (инвертор), трансформатор согласования, конденсаторную батарею, индуктор, механизм подачи детали и систему закалки. Важным элементом является механическая часть, обеспечивающая вращение детали во время нагрева. Вращение необходимо для компенсации неоднородности магнитного поля и обеспечения одинаковой температуры по всей окружности шестерни.
Завод электрооборудования Минфэн реализует вертикально интегрированный подход к производству, что позволяет контролировать качество каждого компонента. Индукторы изготавливаются из высокочистой меди с внутренним водяным охлаждением, что предотвращает их деградацию при длительной работе на высоких мощностях. Механизмы вращения оснащены прецизионными редукторами, обеспечивающими стабильную угловую скорость, что критично для симметричных деталей.
Особое внимание уделяется системе закалки. Она должна активироваться мгновенно после выключения генератора. Задержка даже в доли секунды может привести к отпусканию уже нагретого слоя за счёт теплопроводности от сердцевины, что снизит твёрдость. В установках Минфэн используются быстродействующие пневматические или электромагнитные клапаны, синхронизированные с контроллером нагрева.
Автоматизация и интеграция в производственные линии
В условиях Industry 4.0 изолированные станки становятся менее эффективными. Предприятия стремятся создавать автоматизированные ячейки термообработки. Оборудование завода Минфэн проектируется с учётом возможности интеграции с роботами-манипуляторами или конвейерными системами. Наличие интерфейсов для подключения к PLC (программируемым логическим контроллерам) верхнего уровня позволяет осуществлять централизованный мониторинг параметров нагрева, учёт произведённых деталей и предиктивное обслуживание.
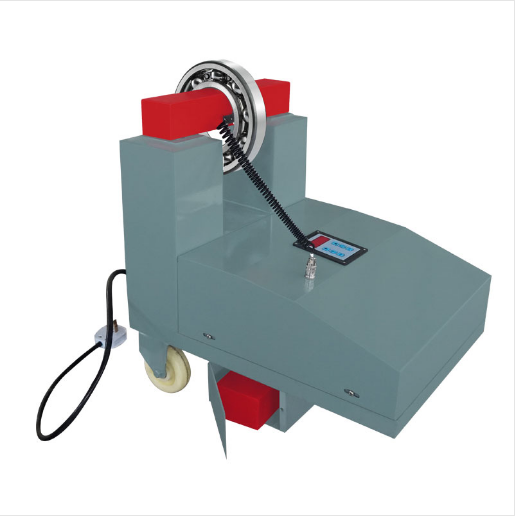
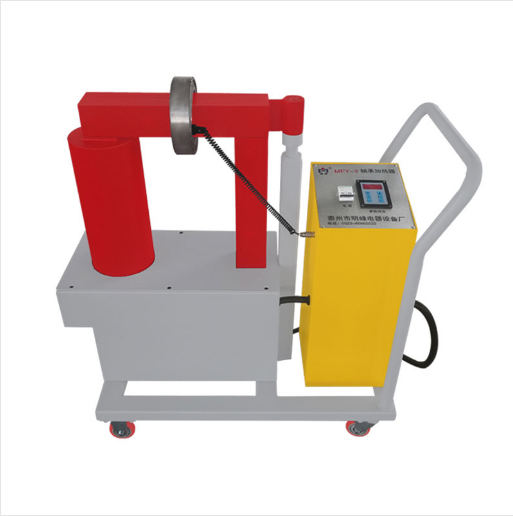
Серия MFY передвижных нагревателей, хотя и предназначена преимущественно для монтажных работ, демонстрирует гибкость технологий компании. Аналогичные принципы модульности и надёжности заложены и в стационарные станки для термообработки. Это обеспечивает лёгкость обслуживания и возможность модернизации оборудования в будущем без полной замены установки.
Факторы, формирующие цену станка для индукционного нагрева
Запрос «станок для индукционного нагрева шестерён цена» часто приводит к разбросу значений, который может достигать сотен процентов. Понимание структуры ценообразования помогает закупщикам избегать скрытых расходов и выбирать оборудование, соответствующее реальным задачам.
- Мощность и частота инвертора: Использование IGBT-транзисторов или MOSFET-модулей разного класса напряжения и тока напрямую влияет на стоимость силового блока. Высоконадёжные компоненты от ведущих производителей увеличают начальную цену, но снижают риск простоев.
- Сложность механики: Станки с простым ручным загрузчиком дешевле, чем установки с автоматической загрузкой, ориентацией детали и сканирующим нагревом. Наличие осей ЧПУ для перемещения индуктора вдоль длинных валов-шестерён также удорожает конструкцию.
- Система управления: Базовые релейные схемы уступают место программируемым контроллерам с сенсорными панелями. Возможность сохранения рецептов нагрева для разных типов шестерён и ведения журнала процессов adds value к оборудованию.
- Кастомизация индукторов: Стандартные катушки дешевле, но для нестандартных профилей зубьев требуется индивидуальное проектирование и изготовление индукторов, что включается в стоимость проекта.
- Сервис и гарантия: Цена от производителя, такого как завод Минфэн, обычно ниже, чем у посредников, но включает в себя обязательства по технической поддержке, поставке запасных частей и обучению персонала. Отсутствие этих компонентов в дешёвых аналогах может привести к значительным затратам в эксплуатации.
Важно отметить, что экономия на этапе закупки часто оборачивается повышенным расходом электроэнергии и брака продукции. Энергоэффективные инверторы с коэффициентом мощности close to unity (единице) позволяют снизить операционные расходы на 15–20% по сравнению с устаревшими ламповыми или тиристорными генераторами.
Сравнение технологий: Индукционный нагрев против печной термообработки
Для принятия обоснованного решения необходимо сравнить индукционный метод с традиционным нагревом в камерных печах. Каждый метод имеет свою нишу применения.
| Критерий | Индукционный нагрев | Печная термообработка |
|---|---|---|
| Скорость нагрева | Очень высокая (секунды) | Низкая (часы) |
| Деформация детали | Минимальная (локальный нагрев) | Высокая (требуется последующая правка) |
| Окисление поверхности | Отсутствует или минимально | Значительное (требуется очистка) |
| Энергоэффективность | Высокая (нагрев только детали) | Низкая (нагрев всей печи и атмосферы) |
| Гибкость производства | Высокая (быстрая переналадка) | Низкая (долгий выход на режим) |
| Капитальные затраты | Средние/Высокие (зависит от автоматики) | Высокие (для больших объёмов) |
| Применение | Серийное производство, точные детали | Крупные партии, простые формы |
Из таблицы видно, что для ответственных шестерён, где важна геометрия и чистота поверхности, индукционный метод является безальтернативным. Печи остаются актуальными для массовой обработки простых деталей, не требующих высокой точности размеров после закалки.
Примеры промышленного применения и инженерные кейсы
Рассмотрим два типичных сценария использования станков для индукционного нагрева шестерён, чтобы проиллюстрировать практическую ценность технологии.
Кейс 1: Производство редукторов для подъёмных кранов
Проблема: Шестерни главного подъёма подвержены высоким ударным нагрузкам и абразивному износу. Традиционная объёмная закалка приводила к хрупкости зубьев и их выкрашиванию.
Решение: Внедрение станка с частотой 4 кГц для поверхностной закалки зубьев шестерён из стали 40Х. Глубина закалённого слоя составила 3 мм, твёрдость поверхности — 52 HRC, сердцевина сохранила вязкость.
Результат: Ресурс редуктора увеличился на 40%. Отсутствие деформаций позволило исключить операцию шлифовки зубьев после закалки, что сократило производственный цикл на 15%.
Кейс 2: Автомобильная трансмиссия (серийное производство)
Проблема: Необходимость обработки тысяч мелких шестерён в сутки с минимальным браком и высоким качеством поверхности.
Решение: Установка автоматизированной линии с индукционными станками высокой частоты (40 кГц) и роботизированной загрузкой. Использование сканирующего метода нагрева для обеспечения равномерности по торцу зуба.
Результат: Стабильное качество партии, снижение энергозатрат на единицу продукции по сравнению с печным нагревом. Система контроля качества на базе ПЛК автоматически отбраковывает детали с отклонением температуры нагрева.
Рекомендации по техническому обслуживанию и безопасности
Долговечность оборудования зависит от соблюдения регламентов обслуживания. Индукционные станки содержат компоненты, работающие под высокими напряжениями и токами.
- Охлаждение: Регулярная проверка качества дистиллированной воды в контуре охлаждения инвертора и индукторов. Накопление солей или биологических обрастаний снижает теплоотвод и может привести к пробое конденсаторов или прогоранию катушек.
- Контакты: Периодическая протяжка электрических соединений. Вибрации и тепловые расширения могут ослабить контакты, вызывая их нагрев и окисление.
- Индукторы: Визуальный осмотр на предмет трещин и деформаций. Повреждённый индуктор создаёт неравномерное поле, что ведёт к браку продукции.
- Безопасность: Оборудование должно быть заземлено. Персонал должен быть обучен правилам работы с высокочастотными электромагнитными полями. Наличие защитных экранов обязательно для предотвращения воздействия излучения на операторов.
Завод Минфэн предоставляет подробные руководства по эксплуатации и проводит обучение персонала заказчика, что является частью сервисной модели полного цикла сопровождения.
Часто задаваемые вопросы (FAQ)
Какова средняя стоимость станка для индукционного нагрева шестерён?
Цена варьируется в широких пределах в зависимости от мощности, частоты и степени автоматизации. Базовые модели для мелких деталей могут стоить несколько тысяч долларов, тогда как сложные автоматизированные линии для крупных шестерён оцениваются в десятки тысяч. Для получения точного коммерческого предложения необходимо предоставить чертежи деталей и требуемую производительность.
Можно ли использовать один станок для нагрева разных типов шестерён?
Да, если диапазон масс и геометрических размеров деталей не слишком велик. Современные инверторы позволяют регулировать мощность и время нагрева. Однако для каждой новой детали потребуется изготовить или настроить соответствующий индуктор. Универсальные индукторы существуют, но они менее эффективны, чем специализированные.
Какое влияние оказывает индукционный нагрев на экологию производства?
Индукционный нагрев является экологически чистым процессом. Он не требует использования газовых горелок или масел для нагрева (как в печах), не выделяет продуктов сгорания. Основной расход — электроэнергия. Отсутствие окисления поверхности устраняет необходимость в травлении и химической очистке деталей, что снижает использование агрессивных реагентов.
Требуется ли специальная подготовка помещения для установки станка?
Да. Помещение должно иметь надёжное заземление, достаточную мощность электросети и систему водоснабжения для охлаждения. Также рекомендуется обеспечить вентиляцию, хотя выбросов вредных веществ нет, может потребоваться отвод тепла от самого оборудования. Для высокочастотных установок может потребоваться экранирование помещения для защиты чувствительной электроники поблизости.
Какой срок службы индуктора?
Срок службы зависит от интенсивности эксплуатации и качества охлаждения. При правильном обслуживании медные индукторы служат годами. Однако они являются расходным материалом при смене номенклатуры изделий. Завод Минфэн обеспечивает поставку оригинальных запасных частей и индукторов под заказ.
Заключение и рекомендации по закупке
Выбор станка для индукционного нагрева шестерён — это стратегическое решение, влияющее на качество конечной продукции и эффективность производства. Не следует руководствоваться только низкой начальной ценой. Ключевыми критериями должны стать надёжность силовой электроники, точность системы управления и возможность технической поддержки.
Инженерам рекомендуется проводить тестовые испытания на оборудовании поставщика перед заключением контракта. Это позволит оценить реальную глубину закалки, равномерность нагрева и производительность установки. Завод электрооборудования Минфэн, обладая собственным конструкторским бюро и производственной базой в Тайчжоу, готов предоставить такие возможности, а также разработать кастомизированное решение под специфические задачи вашего предприятия.
Для получения детальной технической консультации, расчёта стоимости и подбора оптимальной конфигурации оборудования свяжитесь с нашими специалистами. Мы предлагаем полный цикл сопровождения: от анализа ваших чертежей до пусконаладки и обучения персонала.
Узнайте больше о наших решениях для термообработки и гидравлических системах на странице продукции завода Минфэн.