
Электромагнитный индукционный нагреватель для подшипников: цена от производителя
2026-09-10
- Электромагнитный индукционный нагреватель для подшипников: принципы работы и факторы ценообразования
- Классификация индукционных нагревателей и их влияние на стоимость
- Технические параметры, формирующие цену оборудования
- Сравнение методов монтажа: индукция против пресса и масляной ванны
- Реальные промышленные сценарии применения
- Как выбрать поставщика: критерии оценки надежности
- Часто задаваемые вопросы (FAQ)
- Инженерные рекомендации и стратегия закупок
Электромагнитный индукционный нагреватель для подшипников: принципы работы и факторы ценообразования
Электромагнитный индукционный нагреватель для подшипников представляет собой специализированное промышленное оборудование, предназначенное для бесконтактного, локального и контролируемого нагрева металлических деталей с целью их монтажа или демонтажа. В отличие от традиционных методов, использующих открытое пламя, масляные ванны или механические прессы, индукционный нагрев обеспечивает равномерное расширение внутреннего кольца подшипника без риска его повреждения, деформации или изменения metallurgical свойств материала. Для инженеров по техническому обслуживанию и специалистов по закупкам понимание того, как формируется стоимость такого оборудования, является критически важным аспектом при оптимизации бюджета на ремонтно-восстановительные работы.
Цена на индукционные нагреватели не является фиксированной величиной и зависит от комплекса технических параметров: максимальной мощности генератора, диапазона рабочих частот, наличия микропроцессорного управления, типа охлаждающей системы и степени автоматизации процесса. Завод электрооборудования Минфэн (г. Тайчжоу), являясь вертикально интегрированным производителем с опытом работы более 20 лет, предлагает решения серии HA, которые балансируют между высокой производительностью и экономической эффективностью. Прямые поставки от производителя позволяют исключить наценки посредников, обеспечивая прозрачное ценообразование, основанное на реальной себестоимости компонентов и сложности инженерных задач.
Физика процесса: почему индукция эффективнее открытого огня
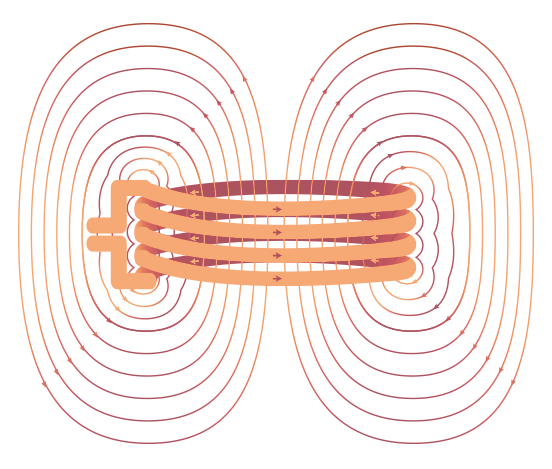
В основе работы любого индукционного нагревателя подшипников лежит закон электромагнитной индукции Фарадея. Когда переменный электрический ток проходит через индукционную катушку (соленоид), вокруг нее создается мощное переменное магнитное поле. Если поместить внутрь этого поля токопроводящий объект, например, стальное внутреннее кольцо подшипника, в материале индуцируются вихревые токи (токи Фуко). Сопротивление металла прохождению этих токов приводит к выделению тепла непосредственно в объеме детали.
Ключевое преимущество этого метода заключается в селективности нагрева. Тепло генерируется только в том материале, который находится внутри рабочего поля катушки. Это позволяет нагревать внутреннее кольцо до температуры 100–120°C (необходимой для теплового расширения и свободной посадки на вал) за считанные минуты, при этом наружное кольцо и сам вал остаются холодными. Использование газовой горелки часто приводит к локальному перегреву («точечному ожогу»), что вызывает неравномерное расширение, заклинивание подшипника или отпуск стали, снижая её твердость и ресурс.
С точки зрения инженерной практики, контроль температуры является определяющим фактором долговечности узла. Превышение температуры выше 120°C может привести к необратимым изменениям структуры смазки и металла. Современные нагреватели, такие как разработки завода Минфэн, оснащены точными датчиками температуры и системами автоматического отключения, что исключает человеческий фактор и гарантирует соблюдение технологического регламента.
Классификация индукционных нагревателей и их влияние на стоимость
Рынок предлагает широкий спектр устройств, от компактных ручных моделей до стационарных комплексов. Понимание различий между ними помогает выбрать оптимальное соотношение цены и функциональности.
Стационарные настольные установки
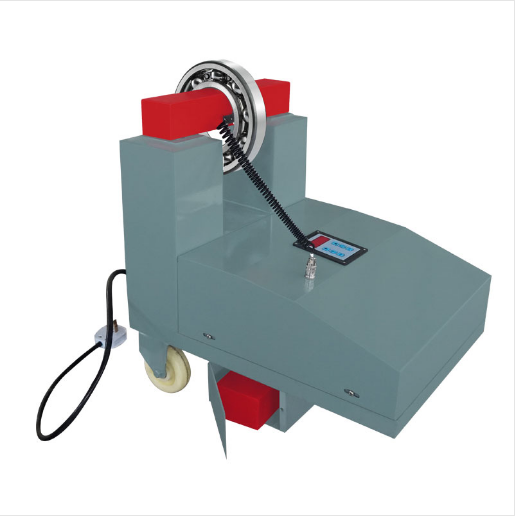
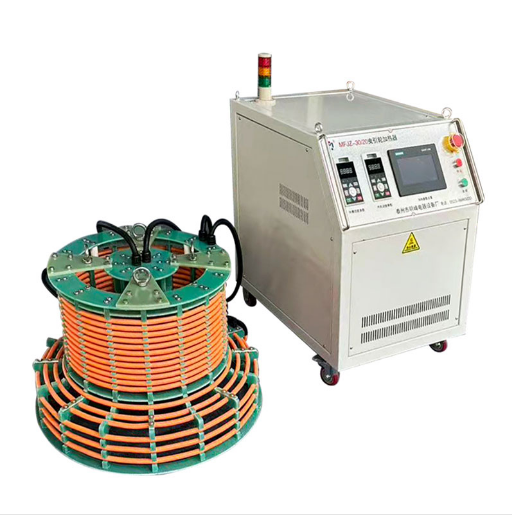
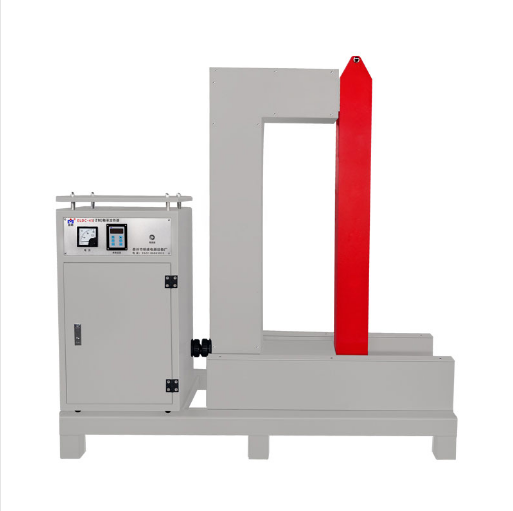
Это наиболее распространенный тип оборудования для сервисных центров и крупных производственных предприятий. Установка состоит из основного блока с генератором и съемных индукторов (катушек) различного диаметра. Такие системы, как серия HA от завода Минфэн, позволяют обрабатывать подшипники весом от нескольких килограммов до нескольких тонн. Цена таких установок выше из-за мощной силовой электроники, систем водяного охлаждения и возможности работы в непрерывном режиме.
Портативные и мобильные нагреватели
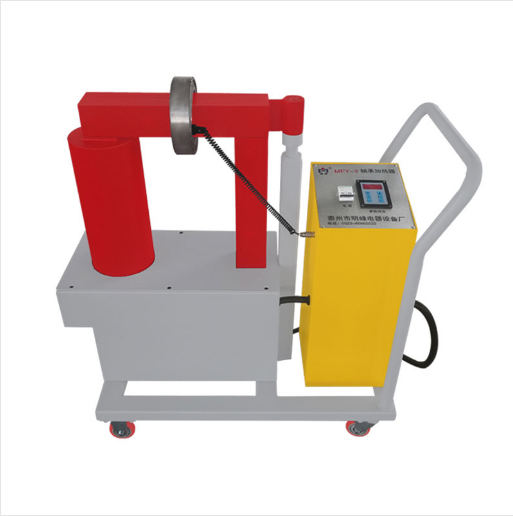
Серия MFY, представленная в ассортименте завода Минфэн, предназначена для выездного обслуживания и работ в стесненных условиях. Эти устройства отличаются компактностью, малым весом и возможностью питания от стандартной сети 220В. Их стоимость ниже за счет меньшей максимальной мощности и упрощенной конструкции корпуса, однако они сохраняют высокую эффективность для подшипников среднего размера.
Ручные индукторы (пистолетного типа)
Предназначены для быстрого нагрева мелких деталей, шестерен или болтов. Они не подходят для прецизионного нагрева крупных подшипников качения, так как не обеспечивают равномерного распределения температуры по всему периметру внутреннего кольца. Их низкая цена обусловлена простотой конструкции, но область применения сильно ограничена.
Технические параметры, формирующие цену оборудования
При запросе коммерческого предложения на электромагнитный индукционный нагреватель для подшипников, покупатель сталкивается с рядом технических спецификаций. Каждая из них напрямую влияет на итоговую стоимость.
| Параметр | Влияние на цену | Техническое обоснование |
|---|---|---|
| Номинальная мощность (кВт) | Прямая зависимость | Более высокая мощность позволяет быстрее нагревать массивные детали и работать с большими диаметрами. Требует более дорогих IGBT-транзисторов и конденсаторов. |
| Диапазон рабочих частот (кГц) | Умеренное влияние | Широкий диапазон частот позволяет подбирать оптимальный режим нагрева для разных материалов и толщин стенок, повышая КПД системы. |
| Тип системы охлаждения | Значительное влияние | Воздушное охлаждение дешевле, но ограничивает время непрерывной работы. Водяное охлаждение сложнее и дороже, но обеспечивает стабильную работу 24/7. |
| Микропроцессорное управление | Добавляет стоимость | Наличие цифрового дисплея, программируемых циклов нагрева и защиты от ошибок повышает удобство эксплуатации и безопасность, увеличивая цену. |
| Комплектация индукторами | Зависит от набора | Базовая цена обычно включает 1-2 катушки. Полный набор индукторов для широкого диапазона диаметров увеличивает стоимость комплекта. |
Важно отметить, что дешевые аналоги часто экономят на системе охлаждения и качестве электронных компонентов, что приводит к быстрому выходу из строя при интенсивной эксплуатации. Завод Минфэн использует компонентную базу проверенных производителей и проводит обязательные приёмо-сдаточные испытания каждого изделия, что обеспечивает заявленный срок службы.
Сравнение методов монтажа: индукция против пресса и масляной ванны
Выбор метода монтажа подшипника влияет не только на скорость ремонта, но и на общую стоимость владения оборудованием. Ниже приведено сравнение индукционного нагрева с альтернативными методами.
| Критерий | Индукционный нагрев | Гидравлический пресс | Масляная ванна |
|---|---|---|---|
| Риск повреждения подшипника | Минимальный (равномерное расширение) | Высокий (риск перекоса, повреждения дорожек качения) | Средний (риск загрязнения, окисления) |
| Скорость операции | Высокая (минуты) | Средняя (требует времени на настройку) | Низкая (долгий нагрев масла и остывание детали) |
| Экологичность и чистота | Высокая (нет масла, дыма, грязи) | Высокая | Низкая (разливы масла, испарения, пожароопасность) |
| Универсальность | Высокая (подходит для любых посадок с натягом) | Ограниченная (требует доступа к торцам вала) | Средняя (ограничение по размеру ванны) |
| Стоимость эксплуатации | Низкая (только электроэнергия) | Средняя (обслуживание гидравлики) | Высокая (замена масла, утилизация отходов) |
Из таблицы видно, что индукционный нагрев является наиболее технологичным решением для большинства промышленных задач. Хотя первоначальные инвестиции в покупку нагревателя могут быть выше, чем в приобретение простой масляной ванны, окупаемость наступает быстро за счет сокращения времени простоя оборудования и увеличения срока службы подшипников.
Реальные промышленные сценарии применения
Понимание того, как оборудование работает в реальных условиях, помогает правильно оценить необходимость инвестиций.
Сценарий 1: Ремонт электродвигателей на ТЭЦ
На тепловой электростанции вышел из строя подшипник скольжения крупного турбогенератора. Вес ротора составляет несколько тонн, а посадка подшипника выполнена с большим натягом. Использование пресса невозможно из-за габаритов и риска повреждения обмотки. Масляная ванна требует слива огромного количества масла и длительного времени нагрева.
Решение: Использование стационарного индукционного нагревателя серии HA мощностью 5 кВт. Индуктор подбирается точно под диаметр шейки вала. Нагрев до 110°C занимает 15 минут. Подшипник снимается свободно, без применения ударных инструментов. Поверхность вала остается чистой и неповрежденной, что позволяет установить новый подшипник сразу после остывания. Время простоя агрегата сокращается с 8 часов до 2 часов.
Сценарий 2: Техническое обслуживание конвейерной линии в горнодобывающей отрасли
На удаленном участке карьера необходимо заменить подшипники на приводных валах тяжелых конвейеров. Доступ к оборудованию затруднен, отсутствует стационарное питание 380В, есть только мобильный генератор.
Решение: Применение мобильного индукционного нагревателя серии MFY от завода Минфэн. Устройство компактно, транспортируется в кейсе. Питание осуществляется от генератора. Благодаря быстрому нагреву, бригада из двух человек заменяет 4 подшипника за одну смену, включая время на демонтаж защитных кожухов. Отсутствие необходимости в масле делает процесс безопасным в условиях повышенной пыльности и пожарной опасности.
Как выбрать поставщика: критерии оценки надежности
Рынок насыщен предложениями, но качество оборудования может существенно различаться. При выборе индукционного нагревателя подшипников следует обращать внимание на следующие аспекты:
- Производственные мощности и контроль качества. Предпочтение следует отдавать заводам с собственной производственной базой и сертифицированной системой менеджмента качества, такой как ISO 9001. Завод электрооборудования Минфэн осуществляет сквозной контроль на всех этапах: от входного контроля компонентов до финальных испытаний на герметичность и температурные режимы.
- Техническая поддержка и кастомизация. Возможность адаптации оборудования под специфические задачи заказчика является признаком зрелого производителя. Наличие инженерного отдела, способного разработать нестандартные индукторы или интегрировать нагреватель в автоматизированную линию, добавляет ценности продукту.
- Наличие сервисной сети. Долгосрочное партнерство подразумевает наличие запчастей и технической поддержки. Завод Минфэн предоставляет пожизненную техническую поддержку и обучение персонала, что критически важно для сложных промышленных предприятий.
- Прозрачность документации. Качественное оборудование должно сопровождаться подробными руководствами по эксплуатации, схемами и сертификатами соответствия международным стандартам.
Часто задаваемые вопросы (FAQ)
Какой максимальный диаметр подшипника можно нагреть индукционным методом?
Теоретических ограничений по диаметру нет, всё зависит от мощности генератора и размера индуктора. Стандартные установки справляются с подшипниками до 500-600 мм. Для особо крупных деталей (например, в судостроении или энергетике) используются кастомизированные решения с высокой мощностью, которые может предложить завод Минфэн.
Безопасен ли индукционный нагрев для электронных компонентов поблизости?
Да, при правильном использовании. Магнитное поле локализовано в зоне катушки. Однако рекомендуется соблюдать дистанцию от чувствительной электроники и экранировать её при необходимости. Современные нагреватели имеют защиту от рассеивания поля.
Можно ли нагревать подшипники в пластиковом корпусе или с резиновыми уплотнениями?
Индукционный нагрев воздействует только на металл. Пластиковый корпус не нагреется. Однако резиновые уплотнения могут повредиться от тепла, передаваемого от металлического кольца. Необходимо контролировать температуру и время нагрева, чтобы не превысить термостойкость уплотнений (обычно до 100-120°C).
Влияет ли марка стали на скорость нагрева?
Да. Магнитные свойства материала (проницаемость) влияют на эффективность нагрева. Углеродистые стали нагреваются быстрее, чем некоторые виды нержавеющих сталей. Современные индукторы с регулируемой частотой позволяют компенсировать эти различия, подбирая оптимальный режим.
Какова потребляемая мощность оборудования?
Потребляемая мощность зависит от модели. Компактные модели потребляют от 1.5 кВт, промышленные стационарные установки — от 5 до 20 кВт и выше. Важно учитывать пусковые токи при подключении к слабой электросети.
Инженерные рекомендации и стратегия закупок
При принятии решения о покупке электромагнитного индукционного нагревателя для подшипников, не стоит руководствоваться только низкой начальной ценой. Ошибка в выборе оборудования может привести к повреждению дорогостоящих валов и подшипников, что многократно превысит экономию на покупке.
Инженерный опыт подсказывает, что ключевым параметром является не просто максимальная температура, а стабильность её поддержания и равномерность распределения тепла по окружности. Неравномерный нагрев вызывает овальность внутреннего кольца, что приводит к биению и вибрациям после монтажа. Поэтому наличие микропроцессорного управления и качественной системы обратной связи по температуре является обязательным требованием для прецизионных работ.
Для предприятий, планирующих долгосрочное использование оборудования, целесообразно рассматривать предложения от производителей с полным циклом сопровождения. Завод электрооборудования Минфэн демонстрирует подход, ориентированный на надежность: использование компонентов высокого класса, строгий контроль качества по ISO 9001 и возможность кастомизации под уникальные задачи. Это снижает риски простоев и обеспечивает предсказуемость эксплуатационных расходов.
Перед оформлением заказа рекомендуется провести аудит текущих потребностей: определить максимальный вес и диаметр обрабатываемых деталей, частоту использования и условия эксплуатации (цех, выездные работы). На основе этих данных специалисты завода помогут подобрать оптимальную конфигурацию из серий HA, ELD или MFY, обеспечивая лучшее соотношение цены и производительности.
Для получения детальной технической спецификации, расчета стоимости комплекта с учетом ваших требований и консультации инженеров, рекомендуем обратиться к официальному представителю или изучить полный каталог решений.