
Индукционный нагреватель поршней: цена от производителя
2026-09-10
- Индукционный нагреватель поршней: принципы работы и влияние на стоимость оборудования
- Конструктивные особенности индукционных нагревателей для демонтажа
- Технические параметры и их влияние на цену
- Сравнение методов демонтажа: индукция против механики и газа
- Реальные промышленные сценарии применения
- Инженерный взгляд: на что обратить внимание при выборе
- Как формируется цена от производителя: прозрачность и выгоды
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Индукционный нагреватель поршней: принципы работы и влияние на стоимость оборудования
В современном промышленном обслуживании и ремонтных работах скорость и безопасность демонтажа деталей являются критическими факторами, влияющими на простой оборудования. Индукционный нагреватель поршней представляет собой специализированное устройство, использующее принцип электромагнитной индукции для бесконтактного нагрева металлических компонентов. В отличие от традиционных методов, таких как использование открытого пламени газовых горелок или масляных ванн, индукционный нагрев обеспечивает локальное, контролируемое и быстрое расширение металла. Это позволяет безопасно снимать заклинившие поршни, шкивы, подшипники и муфты без риска повреждения сопрягаемых валов или корпуса двигателя.
Запрос «индукционный нагреватель поршней цена от производителя» часто возникает у инженеров и закупщиков, которые стремятся оптимизировать бюджет на техническое обслуживание, исключая посредников. Понимание того, из чего складывается стоимость такого оборудования, требует глубокого анализа его технической начинки, мощности, частоты генератора и наличия систем автоматического контроля температуры. Завод электрооборудования Минфэн (г. Тайчжоу), являясь вертикально интегрированным производителем с опытом работы с 2005 года, предлагает решения, которые балансируют между высокой производительностью и экономической эффективностью, обеспечивая прямые поставки конечным потребителям в более чем 40 стран мира.
Физика процесса: почему индукция эффективнее газовой горелки
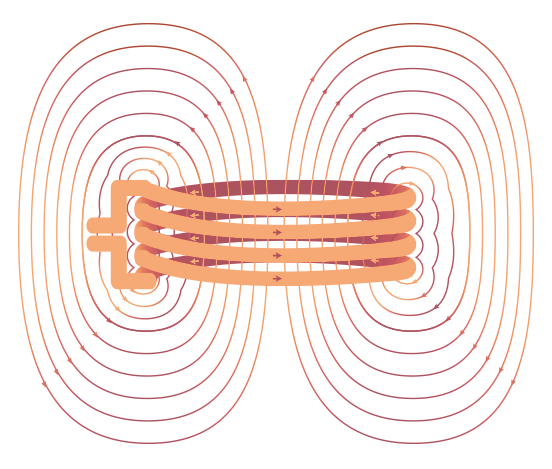
Принцип действия индукционного нагревателя основан на законе электромагнитной индукции Фарадея. Когда переменный электрический ток проходит через индукционную катушку (индуктор), вокруг нее создается мощное переменное магнитное поле. Если внутри этого поля находится токопроводящий объект, например, стальной поршень или чугунная гильза, в материале детали наводятся вихревые токи (токи Фуко). Сопротивление металла прохождению этих токов приводит к выделению тепла непосредственно в объеме самой детали.
Ключевое преимущество этого метода для задач демонтажа поршней заключается в селективности нагрева. Тепло генерируется только в материале, подверженном воздействию магнитного поля, и только на ту глубину, которая определяется частотой тока (скин-эффект). Это означает, что можно нагреть внешний диаметр поршня или юбку, не перегревая внутренний вал или алюминиевый блок цилиндра, который имеет значительно более низкую температуру плавления и меньшую термостойкость по сравнению со сталью.
При использовании газовой горелки тепло передается за счет теплопроводности и конвекции, что неизбежно приводит к нагреву окружающих компонентов. Это создает риски:
- Деформация тонкостенных элементов корпуса.
- Повреждение сальников и уплотнений, расположенных рядом с зоной нагрева.
- Изменение структуры металла (отпуск) в зонах, не подлежащих термообработке.
- Пожароопасность из-за наличия открытого огня и разбрызгивания искр.
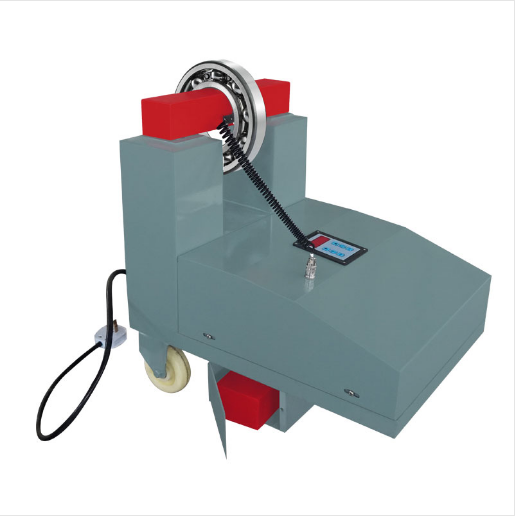
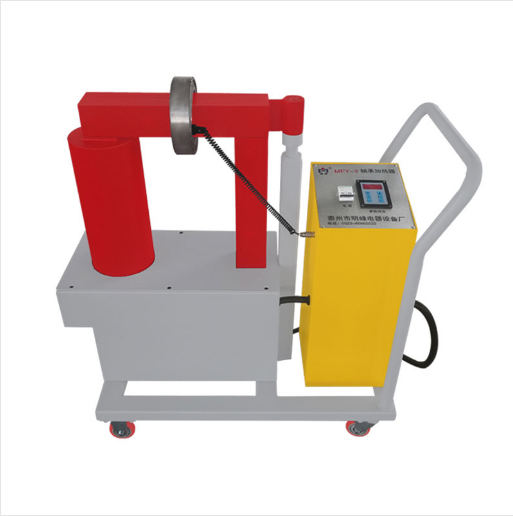
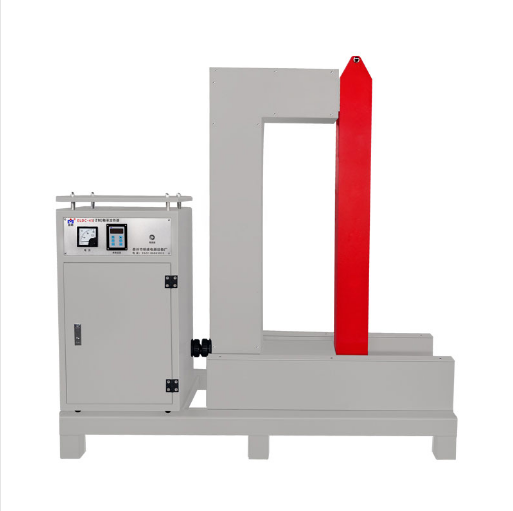
Индукционный нагрев лишен этих недостатков. Процесс происходит быстро (обычно от нескольких секунд до пары минут), чисто и безопасно. Отсутствие открытого пламени делает индукционные нагреватели серии MFY и ELD от завода Минфэн идеальными для использования в закрытых цехах, на объектах с повышенными требованиями пожарной безопасности и в условиях наличия легковоспламеняющихся смазочных материалов.
Конструктивные особенности индукционных нагревателей для демонтажа
Для эффективного снятия поршней оборудование должно обладать определенными конструктивными характеристиками. Универсальные индукционные нагреватели, такие как серия HA для подшипников, могут быть адаптированы, но специализированные решения для крупных деталей, таких как поршни дизельных двигателей или компрессоров, требуют иного подхода.
Типы индукторов и их применение
Выбор индуктора (катушки) определяет эффективность нагрева. Для работы с поршнями обычно используются следующие типы индукторов:
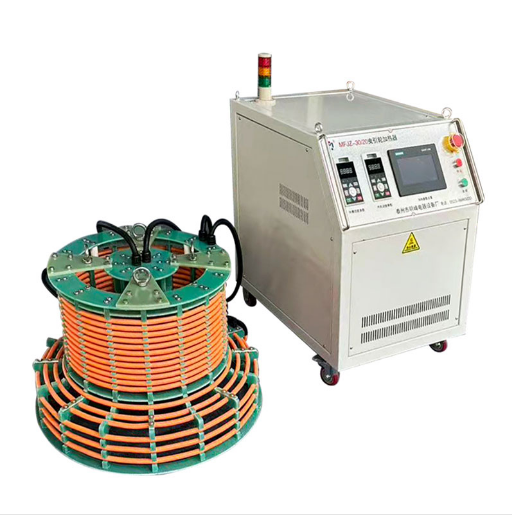
- Спиральные цилиндрические индукторы: Предназначены для нагрева внешних поверхностей цилиндрических деталей. Поршень помещается внутрь катушки. Магнитное поле равномерно охватывает всю окружность, обеспечивая симметричное расширение. Это критически важно для предотвращения перекоса поршня при съеме.
- Плоские панкейк-индукторы: Используются для нагрева торцевых поверхностей или когда доступ к детали ограничен сбоку. Они менее эффективны для полного прогрева высокого поршня, но полезны для локального нагрева верхней части или канавок.
- Гибкие кабельные индукторы: Позволяют обмотать деталь сложной формы. Однако для поршней они применяются реже из-за сложности обеспечения равномерного зазора между витками кабеля и поверхностью детали, что может привести к неравномерному нагреву.
Завод Минфэн производит индукторы из медной трубки с водяным охлаждением, что позволяет работать на высоких мощностях без перегрева самой катушки. Качество изоляции и точность намотки влияют на КПД системы и долговечность оборудования.
Системы управления и контроля температуры
Современный индукционный нагреватель поршней оснащается микропроцессорной системой управления. Серия ELD от завода Минфэн демонстрирует высокий уровень интеграции цифровых технологий. Основные функции системы управления включают:
- Регулировка мощности: Плавное изменение выходной мощности позволяет адаптировать скорость нагрева под массу и материал детали. Для массивных чугунных поршней требуется высокая мощность для быстрого преодоления тепловой инерции, тогда как для легких алюминиевых сплавов необходим деликатный режим.
- Контроль времени: Установка таймера предотвращает перегрев. Оператор задает время цикла, после которого установка автоматически отключается.
- Пирометрический контроль (опционально): Бесконтактные датчики температуры позволяют отслеживать реальную температуру поверхности детали в режиме реального времени. Это исключает человеческий фактор и гарантирует, что температура не превысит критическое значение, при котором могут начаться необратимые структурные изменения металла.
- Защита от ошибок: Система диагностирует отсутствие детали, короткое замыкание в индукторе или перегрев внутренних компонентов генератора, немедленно останавливая работу для предотвращения поломок.
Технические параметры и их влияние на цену
Когда покупатель запрашивает «индукционный нагреватель поршней цена», он должен понимать, какие технические характеристики формируют итоговую стоимость. Цена не является произвольной величиной; она напрямую зависит от компонентной базы, мощности и функциональности устройства.
| Параметр | Влияние на стоимость | Техническое обоснование |
|---|---|---|
| Выходная мощность (кВт) | Прямая зависимость: выше мощность — выше цена | Мощные инверторы (IGBT-транзисторы) и трансформаторы стоят дороже. Для нагрева крупных судовых поршней требуются установки мощностью от 15 до 40 кВт и более. |
| Частота генератора (кГц) | Влияет на сложность электроники | Низкие частоты (1–10 кГц) обеспечивают большую глубину проникновения тока, что важно для массивных деталей. Высокие частоты требуют более дорогой элементной базы. |
| Тип системы охлаждения | Водяное охлаждение дороже воздушного | Водяное охлаждение индуктора и силовых модулей позволяет работать в непрерывном режиме с высокой нагрузкой, что необходимо для промышленного применения. |
| Наличие ЧПУ и дисплея | Увеличивает стоимость на 15–25% | Микропроцессорные контроллеры серии ELD обеспечивают точность настройки, сохранение программ нагрева и защиту от ошибок оператора. |
| Комплектация индукторами | Каждый дополнительный индуктор увеличивает цену | Разнообразие форм и размеров индукторов требует дополнительных затрат на производство меди и изоляции. |
От завода-производителя, такого как Минфэн, можно получить оборудование по более конкурентоспособной цене, так как исключаются наценки дистрибьюторов. Кроме того, производитель может предложить кастомизацию: например, изготовление индуктора специфического диаметра под нестандартные поршни конкретного двигателя, что сложно реализовать при покупке готового универсального комплекта у перекупщика.
Сравнение методов демонтажа: индукция против механики и газа
Выбор метода демонтажа поршня зависит от условий эксплуатации, типа загрязнения (коррозия, заклинивание из-за перегрева) и доступного оборудования. Ниже приведено сравнение индукционного нагрева с другими распространенными методами.
| Критерий | Индукционный нагрев | Газовая горелка | Механический съемник (гидравлический) |
|---|---|---|---|
| Безопасность для детали | Высокая. Локальный нагрев, нет деформации вала. | Низкая. Риск перегрева соседних узлов, отпуска металла. | Средняя. Риск повреждения резьбы или поверхности при высоком давлении. |
| Скорость процесса | Высокая (секунды/минуты). | Средняя (требуется время на прогрев). | Низкая (требует времени на установку и накачку давления). |
| Энергоэффективность | Высокая. Энергия идет только в деталь. | Низкая. Большая часть тепла уходит в воздух. | Зависит от источника давления (ручной насос или компрессор). |
| Требования к квалификации | Низкие. Автоматизированный процесс. | Высокие. Требует опыта чтобы не сжечь деталь. | Средние. Требуется правильный подбор усилия. |
| Применимость в сложных условиях | Отлично. Нет огня, нет искр. | Ограничено. Пожароопасно. | Ограничено. Требует физического доступа для установки лап. |
Из таблицы видно, что индукционный нагрев является наиболее технологичным решением для сервисных центров и крупных промышленных предприятий. Хотя первоначальная инвестиция в оборудование может быть выше, чем в покупку газовой горелки, совокупная стоимость владения (TCO) ниже за счет экономии времени, отсутствия брака деталей и повышения безопасности труда.
Реальные промышленные сценарии применения
Понимание того, как работает индукционный нагреватель поршней в реальных условиях, помогает правильно выбрать оборудование. Рассмотрим два типичных сценария, где технологии завода Минфэн показывают свою эффективность.
Сценарий 1: Ремонт дизельных двигателей грузового транспорта
Проблема: В сервисном центре требуется заменить поршневую группу на дизельном двигателе большого объема. Поршни заклинило из-за коксования масла и микросварки в зоне компрессионных колец. Традиционные методы выбивания приводят к риску повреждения шатуна или блока цилиндра.
Решение: Используется передвижной индукционный нагреватель серии MFY мощностью 5–10 кВт. На поршень надевается спиральный индуктор соответствующего диаметра. Включается режим нагрева на 60–90 секунд. Температура юбки поршня повышается до 150–200°C. За счет теплового расширения диаметр поршня увеличивается на несколько десятых долей миллиметра, что достаточно для разрушения коррозионных связей и коксовых отложений.
Результат: Поршень снимается вручную или с помощью легкого механического воздействия без применения ударных инструментов. Блок цилиндра остается холодным, геометрия посадочных мест не нарушается. Время ремонта сокращается на 40% по сравнению с методом «замачивания» в растворителях.
Сценарий 2: Обслуживание промышленных компрессоров на химическом предприятии
Проблема: Необходимо провести капитальный ремонт поршневого компрессора, работающего в агрессивной среде. Детали имеют высокую степень коррозии. Использование открытого огня запрещено регламентом безопасности предприятия из-за наличия следов углеводородов.
Решение: Применяется индукционный нагреватель с закрытым контуром водяного охлаждения. Поскольку метод бесконтактный и беспламенный, он полностью соответствует строгим нормам пожарной безопасности. Инженеры используют пирометр для контроля температуры, чтобы не превысить предел текучести материала поршня.
Результат: Безопасный демонтаж без риска возгорания. Оборудование завода Минфэн, сертифицированное по ISO 9001, обеспечивает стабильность процесса, что критично для соблюдения графиков планово-предупредительных ремонтов (ППР) на непрерывном производстве.
Инженерный взгляд: на что обратить внимание при выборе
С точки зрения инженерной практики, выбор индукционного нагревателя не должен сводиться только к поиску минимальной цены. Существует ряд технических нюансов, которые определяют пригодность оборудования для конкретных задач.
Глубина скин-слоя. Для нагрева массивных стальных поршней важна глубина проникновения тока. Она обратно пропорциональна квадратному корню из частоты. Слишком высокая частота приведет к тому, что нагреется только тонкий поверхностный слой, в то время как сердцевина останется холодной. Это может вызвать внутренние напряжения и трещины. Завод Минфэн подбирает частоту генератора (обычно в диапазоне 1–10 кГц для крупных деталей) таким образом, чтобы обеспечить объемный нагрев.
Равномерность магнитного поля. Конструкция индуктора должна обеспечивать равномерное распределение магнитного поля. Неравномерный нагрев приведет к овализации поршня при расширении, что затруднит его снятие и может повредить цилиндр. Качественные индукторы изготавливаются с точным соблюдением шага намотки и использованием ферромагнитных экранов для фокусировки поля.
Ограничение по температуре. Важно помнить, что индукционный нагрев не должен применяться к деталям, имеющим пластиковые или резиновые элементы внутри, если они не защищены. Также следует с осторожностью относиться к нагреву закаленных поверхностей, так как быстрый нагрев и последующее остывание могут изменить твердость материала. В таких случаях рекомендуется использовать режимы мягкого нагрева с контролем температуры.
Как формируется цена от производителя: прозрачность и выгоды
Покупка оборудования напрямую у завода, такого как Завод электрооборудования Минфэн, дает несколько стратегических преимуществ. Во-первых, это возможность технического консалтинга. Инженеры завода могут проанализировать ваши задачи (размеры поршней, материал, частота работ) и рекомендовать оптимальную модель из серий HA, ELD или MFY, а также изготовить нестандартный индуктор. Во-вторых, это гарантия качества. Каждое изделие проходит проверку герметичности, давления и температурного режима перед отгрузкой. В-третьих, это гибкость условий поставки и послепродажная поддержка, включая поставку оригинальных запасных частей и удаленную консультационную помощь.
Цена от производителя исключает многократные наценки дистрибьюторской цепи. Однако важно учитывать не только начальную стоимость, но и стоимость эксплуатации. Энергоэффективные инверторы IGBT, используемые в оборудовании Минфэн, снижают потребление электроэнергии. Надежная конструкция уменьшает затраты на ремонт самого нагревателя. Долгосрочное партнерство с производителем обеспечивает стабильность поставок и поддержку на протяжении всего жизненного цикла оборудования.
Часто задаваемые вопросы (FAQ)
Можно ли использовать индукционный нагреватель для алюминиевых поршней?
Да, но с ограничениями. Алюминий является парамагнетиком и имеет меньшее электрическое сопротивление по сравнению со сталью, поэтому он нагревается индукцией менее эффективно. Для нагрева алюминиевых поршней требуются более высокие частоты и мощность, а также большее время экспозиции. Необходимо строго контролировать температуру, так как алюминий теряет прочность при относительно низких температурах (выше 200–250°C). Рекомендуется использовать модели с точным пирометрическим контролем.
Какова потребляемая мощность индукционного нагревателя?
Потребляемая мощность зависит от номинальной выходной мощности устройства и его КПД (обычно 90–95%). Например, нагреватель мощностью 10 кВт будет потреблять из сети примерно 11–12 кВт. Для промышленных установок мощностью 20–40 кВт требуется трехфазное подключение 380В. Малые мобильные модели могут работать от однофазной сети 220В, но их мощность ограничена (до 2–3 кВт).
Безопасен ли индукционный нагрев для электронных датчиков рядом с поршнем?
Электромагнитное поле может воздействовать на nearby электронику. Перед началом нагрева необходимо демонтировать все чувствительные датчики (температуры, давления), если они находятся в зоне действия индуктора (обычно в радиусе 30–50 см от катушки). Само оборудование Минфэн имеет экранированные кабели и фильтры для снижения электромагнитных помех, но защита внешних компонентов лежит на ответственности оператора.
Как выбрать мощность нагревателя для моих задач?
Выбор мощности зависит от массы нагреваемой детали и требуемой скорости. Эмпирическое правило: для деталей массой до 5 кг достаточно мощности 2–5 кВт. Для поршней средних дизельных двигателей (10–30 кг) рекомендуются установки 5–15 кВт. Для крупных судовых или стационарных компрессорных поршней (более 50 кг) требуются мощности от 15 кВт и выше. Специалисты завода Минфэн помогут выполнить расчет исходя из ваших конкретных чертежей.
Требуется ли специальная подготовка оператора?
Работа с современными индукционными нагревателями не требует высокой квалификации. Обучение занимает несколько часов. Основные навыки: правильный выбор индуктора, установка зазора между катушкой и деталью (обычно 5–10 мм), настройка времени и мощности. Главное правило безопасности — не прикасаться к нагретой детали и индуктору сразу после работы и использовать защитные перчатки.
Заключение и рекомендации по закупке
Инвестиции в индукционный нагреватель поршней от производителя — это шаг к повышению эффективности ремонтного производства. Технология обеспечивает безопасность, скорость и сохранность дорогостоящих деталей. При выборе оборудования ориентируйтесь не только на цену, но и на техническую поддержку, возможность кастомизации индукторов и репутацию завода.
Завод электрооборудования Минфэн предлагает комплексный подход: от аудита ваших технологических процессов до поставки оборудования и обучения персонала. Прямое сотрудничество с производителем гарантирует получение сертифицированного продукта, соответствующего международным стандартам качества ISO 9001, и долгосрочную сервисную поддержку.
Для получения детального коммерческого предложения, расчета необходимой мощности и консультации по выбору индукторов для ваших специфических задач, рекомендуем связаться с техническим отделом завода. Инженеры помогут подобрать оптимальную конфигурацию, которая обеспечит максимальную окупаемость инвестиций.
Ознакомьтесь с полным каталогом индукционного и гидравлического оборудования на нашей странице: продукция завода Минфэн.