
Станок для нагрева заготовок: цены от производителя
2026-09-13
Станок для нагрева заготовок: критерии выбора и формирование цены от производителя
В условиях современного промышленного производства эффективность сборочных и ремонтных операций напрямую зависит от качества термической подготовки деталей. Станок для нагрева заготовок представляет собой специализированное оборудование, предназначенное для контролируемого повышения температуры металлических элементов перед их монтажом, демонтажем или механической обработкой. Основной физической задачей такого оборудования является создание равномерного теплового расширения внутренней поверхности детали (например, подшипника, втулки или шестерни), что позволяет осуществить посадку с натягом без применения ударных нагрузок, гидравлических прессов чрезмерной мощности или открытого пламени.
Для инженеров-технологов и руководителей производственных участков ключевым вопросом при закупке является не только техническая спецификация, но и экономическая целесообразность. Цены на станки для нагрева заготовок варьируются в широком диапазоне в зависимости от типа источника энергии, мощности индуктора, степени автоматизации и наличия систем обратной связи. Понимание структуры ценообразования и технических нюансов позволяет избежать переплат за избыточный функционал или, наоборот, покупки оборудования, не справляющегося с пиковыми нагрузками цеха.
Принцип работы и технологические особенности индукционного нагрева
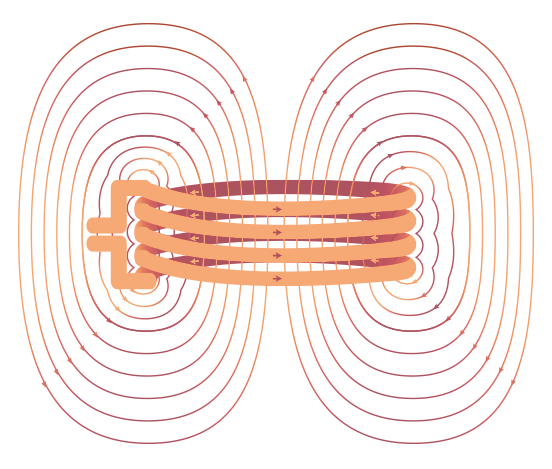
Большинство современных промышленных установок для нагрева деталей базируются на принципе электромагнитной индукции. В отличие от газовых горелок или масляных ванн, индукционный метод обеспечивает нагрев самого материала за счет возникновения вихревых токов Фуко внутри проводящей среды. Переменное магнитное поле, создаваемое индукционной катушкой (индуктором), проникает в металлическую заготовку, вызывая интенсивное движение электронов и, как следствие, выделение тепла непосредственно в объеме металла.
Такой подход обладает рядом фундаментальных преимуществ для промышленного применения:
- Локальность нагрева: Тепловое воздействие ограничивается зоной расположения индуктора, что минимизирует риск изменения структуры металла в соседних участках детали.
- Скорость процесса: Нагрев до рабочих температур (обычно 80–150°C для подшипников, до 300°C и выше для других задач) происходит за секунды или минуты, а не часы.
- Отсутствие окисления: Поскольку нет открытого огня и часто не требуется смазка или охлаждающая жидкость, поверхность детали остается чистой, что критично для прецизионных узлов.
- Энергоэффективность: КПД индукционных систем значительно выше, чем у резистивных или пламенных методов, так как энергия не тратится на нагрев окружающей среды.
Завод электрооборудования Минфэн (г. Тайчжоу), являясь вертикально интегрированным производителем с опытом работы с 2005 года, реализует эти принципы в своих сериях оборудования HA и ELD. Инженеры предприятия акцентируют внимание на том, что стабильность частоты генератора и точность настройки мощности являются определяющими факторами для предотвращения локальных перегревов, которые могут привести к отпусканию стали и потере твердости детали.
Классификация оборудования для нагрева заготовок
Выбор конкретного типа станка зависит от габаритов деталей, серийности производства и требований к мобильности. Рынок предлагает несколько основных категорий решений, каждая из которых имеет свои ценовые ориентиры и сферы применения.
1. Стационарные индукционные нагреватели
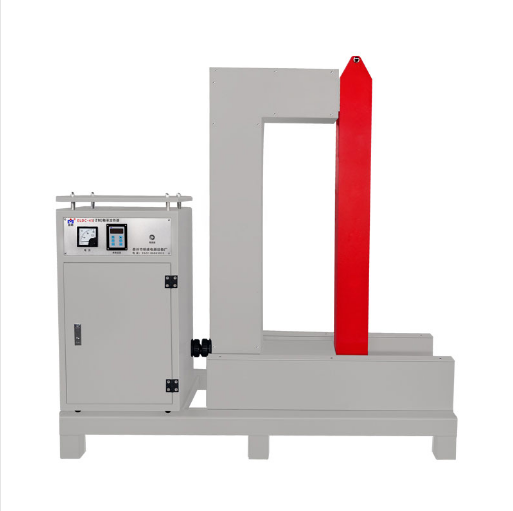
Предназначены для установки в сборочных линиях или ремонтных зонах с высоким потоком деталей. Обладают высокой мощностью (от 5 кВт до нескольких десятков кВт) и позволяют использовать сменные индукторы сложной формы. Такие системы часто интегрируются с конвейерами или роботизированными манипуляторами. Цена формируется исходя из мощности силового блока и сложности системы охлаждения.
2. Передвижные (портативные) нагревательные комплексы
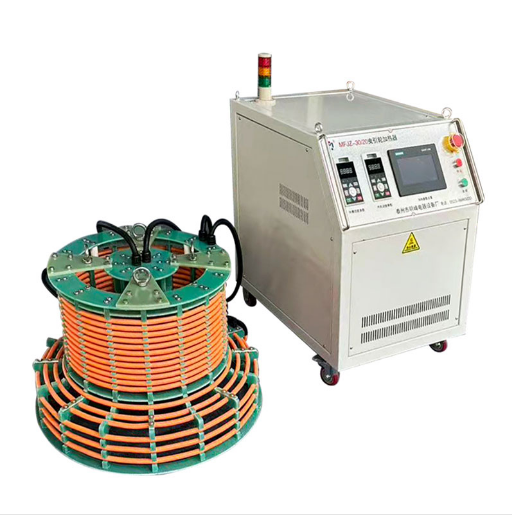
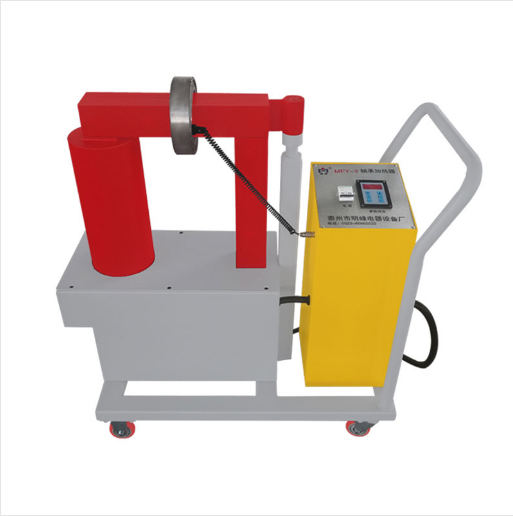
Серия MFY, производимая заводом Минфэн, относится к этому классу. Оборудование монтируется на тележке с колесами, что позволяет перемещать его между различными рабочими местами крупногабаритных объектов, таких как турбины, двигатели судов или прокатные станы. Ключевое преимущество — возможность обслуживания объектов, которые невозможно доставить к стационарному станку. Стоимость таких комплексов включает не только генератор, но и усиленную систему кабелей и набор универсальных гибких индукторов.
3. Специализированные нагреватели для подшипников
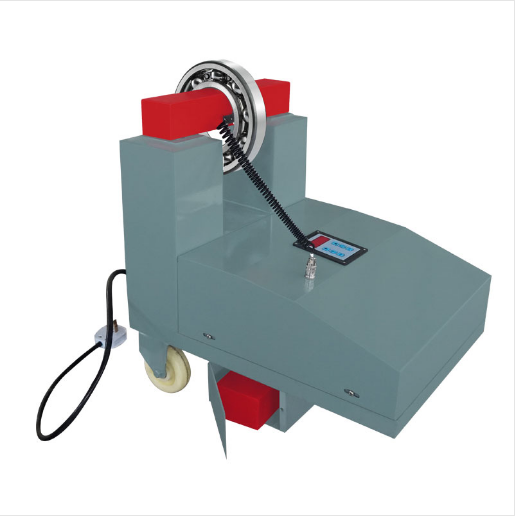
Устройства серии HA представляют собой компактные настольные или напольные установки, оптимизированные для быстрого нагрева колец подшипников. Они оснащены автоматическими системами контроля температуры и таймерами, исключающими человеческий фактор. Это наиболее массовый сегмент оборудования, где цена сильно зависит от максимального внутреннего диаметра обрабатываемого подшипника.
4. Газовые и термошкафы
Хотя индукция доминирует в скоростных операциях, для крупных валов или деталей сложной геометрии, чувствительных к электромагнитным полям, могут применяться газовые горелки с точечным фокусом или электрические термошкафы. Однако их использование сопряжено с более высокими эксплуатационными расходами и рисками загрязнения деталей продуктами сгорания или маслом.
Факторы, влияющие на цену станка для нагрева заготовок
Запрос «станок для нагрева заготовок цены» часто приводит к разбросу значений, который может достигать десятков раз. Чтобы сформировать реалистичный бюджет, необходимо понимать, из чего складывается стоимость промышленного оборудования.
| Фактор ценообразования | Влияние на стоимость | Техническое обоснование |
|---|---|---|
| Мощность генератора (кВт) | Прямая зависимость | Более мощные силовые модули IGBT требуют качественных компонентов и сложных систем охлаждения, что увеличивает себестоимость. |
| Частотный диапазон | Высокая вариативность | Широкий диапазон частот позволяет работать с разными материалами и толщинами, требуя более сложной электроники управления. |
| Тип индуктора и комплектация | Значительное влияние | Индивидуально изготовленные медные индукторы сложной геометрии стоят дороже стандартных U-образных или спиральных катушек. |
| Система управления и автоматизация | Умеренное/Высокое влияние | Наличие ПЛК, сенсорных панелей, интерфейсов для интеграции в SCADA-системы повышает цену, но снижает операционные расходы. |
| Сертификация и стандарты | Дополнительная наценка | Соответствие международным стандартам безопасности (CE, ISO 9001) требует дополнительных испытаний и документации. |
Важно отметить, что дешевые аналоги часто экономят на системе защиты: отсутствии контроля перегрева индуктора, слабой изоляции или некачественных конденсаторах. В долгосрочной перспективе это приводит к простоям и дорогостоящему ремонту. Завод Минфэн, придерживаясь стандартов ISO 9001, обеспечивает сквозной контроль качества на всех этапах, от закупки компонентов до финальных испытаний, что гарантирует стабильность работы оборудования в тяжелых промышленных средах.
Инженерный взгляд: выбор оборудования под конкретные задачи
Одной из распространенных ошибок при закупке является ориентация исключительно на максимальную температуру или мощность. С инженерной точки зрения, для успешного монтажа важнее равномерность теплового поля и скорость выхода на режим. Например, при нагреве крупногабаритного подшипника неравномерное расширение может привести к заклиниванию на валу еще до достижения нужной посадки.
При выборе оборудования следует учитывать следующие параметры:
- Геометрия детали: Для полых цилиндров подходят внутренние индукторы, для дисковых деталей — плоские спирали. Универсальность станка определяется наличием сменных катушек.
- Материал заготовки: Ферромагнитные стали нагреваются эффективнее благодаря эффекту гистерезиса, тогда как для цветных металлов (медь, алюминий) требуются иные частотные настройки и большая мощность.
- Цикличность нагрузки: Для непрерывной работы в три смены оборудование должно иметь запас по мощности и усиленную систему водяного или воздушного охлаждения.
Как показывает практика эксплуатации на предприятиях металлургической и горнодобывающей промышленности, надежность контактных групп и качество исполнения индукторов часто важнее, чем наличие избыточного цифрового функционала. Простота обслуживания и доступность запасных частей становятся критическими факторами в условиях удаленных производственных площадок.
Сравнение технологий нагрева: Индукция против других методов
Для обоснования инвестиций в индукционное оборудование полезно сравнить его с альтернативными методами, традиционно используемыми в ремонтах.
| Параметр | Индукционный нагрев | Газовая горелка | Масляная ванна |
|---|---|---|---|
| Скорость нагрева | Высокая (секунды/минуты) | Средняя/Низкая | Очень низкая (часы) |
| Чистота детали | Абсолютная (сухой нагрев) | Низкая (копоть, окалина) | Низкая (требуется отмывка) |
| Безопасность персонала | Высокая (нет открытого огня) | Низкая (риск ожогов, пожар) | Средняя (риск возгорания масла) |
| Энергозатраты | Низкие (КПД > 90%) | Высокие (потери в атмосферу) | Высокие (нагрев большого объема) |
| Риск повреждения детали | Минимальный (контроль T°C) | Высокий (локальные перегревы) | Средний (окисление) |
Из таблицы видно, что индукционные станции, такие как продукция завода Минфэн, обеспечивают наилучший баланс между скоростью, безопасностью и качеством обработки поверхности. Это особенно важно для прецизионных узлов машиностроения и энергетики, где малейшее загрязнение или изменение структуры металла недопустимо.
Реальные промышленные сценарии применения
Понимание того, как оборудование работает в реальных условиях, помогает правильно оценить его необходимость. Рассмотрим два типичных кейса.
Сценарий 1: Ремонт турбинного оборудования в энергетике.
При замене подшипников скольжения или качения на валах турбин диаметром более 200 мм использование молотков или прессов запрещено из-за риска повреждения шейки вала. Использование передвижного индукционного нагревателя серии MFY позволяет прогреть подшипник до 110-120°C за 3-5 минут. Контролируемый нагрев обеспечивает расширение внутреннего кольца на необходимые доли миллиметра, позволяя установить деталь вручную или с минимальным усилием. Отсутствие масла исключает последующую очистку узла, что сокращает время простоя турбины.
Сценарий 2: Сборка редукторов в машиностроении.
На конвейере сборки промышленных редукторов необходимо запрессовывать шестерни на валы с натягом. Стационарный нагреватель серии ELD интегрирован в линию. Оператор устанавливает шестерню на индуктор, запускает цикл. Система автоматически отслеживает температуру и отключается по достижении заданного значения. Это исключает человеческий фактор («перегрел/недогрел») и обеспечивает стабильное качество сборки каждой единицы продукции. Гибкость настроек позволяет быстро перенастроить станок под другой типоразмер шестерни.
Технические характеристики и параметры выбора
При формировании технического задания для поставщика необходимо четко определить требуемые параметры. Ниже приведены типовые диапазоны характеристик, которые следует учитывать.
| Параметр | Типичные значения | Комментарий |
|---|---|---|
| Мощность | 1.5 кВт – 40 кВт | Зависит от массы и размера детали. |
| Диапазон температур | 0 – 300°C (до 600°C спец. версии) | Для подшипников обычно достаточно 110-120°C. |
| Внутренний диаметр индуктора | 10 мм – 500 мм+ | Определяет максимальный размер обрабатываемой детали. |
| Точность поддержания температуры | ±1°C – ±5°C | Критично для термообработки чувствительных сплавов. |
| Напряжение питания | 220В / 380В / 440В | Зависит от мощности и стандартов сети предприятия. |
| Режим работы | Непрерывный (S1) / Повторно-кратковременный (S3) | Важно для планирования загрузки оборудования. |
Конкретные параметры зависят от модели, конфигурации и фактических условий эксплуатации. Завод Минфэн предлагает кастомизированные решения, включая нестандартные исполнения и интеграцию с системами автоматики заказчика, что позволяет адаптировать оборудование под уникальные производственные линии.
FAQ: Часто задаваемые вопросы о нагреве заготовок
1. Можно ли использовать индукционный нагреватель для деталей из нержавеющей стали?
Да, но с оговорками. Нержавеющие стали (особенно аустенитные классы) имеют меньшую магнитную проницаемость, чем углеродистые стали. Это означает, что нагрев будет происходить медленнее и потребует большей мощности или более низкой частоты. Современные станции, такие как серия ELD от Минфэн, позволяют регулировать частоту, что делает возможным эффективный нагрев нержавеющих сплавов.
2. Влияет ли индукционный нагрев на структуру металла подшипника?
При соблюдении рекомендованных температурных режимов (обычно до 120-150°C для подшипников) структура металла не изменяется. Температуры отпуска закаленной стали начинаются значительно выше (обычно от 180-200°C). Поэтому контролируемый индукционный нагрев безопасен для твердости и прочности детали. Риск возникает только при неисправности датчиков температуры или ручном перегреве.
3. Как выбрать правильный индуктор для сложной детали?
Идеальный индуктор должен максимально плотно охватывать нагреваемую зону, сохраняя зазор 2-5 мм. Для нестандартных деталей рекомендуется заказывать индивидуальные индукторы. Завод-производитель может разработать катушку по чертежу заказчика, учитывая геометрию и требуемую скорость нагрева.
4. Безопасно ли оборудование для оператора?
Индукционные нагреватели значительно безопаснее газовых горелок, так как отсутствуют открытое пламя и вредные выбросы. Однако электромагнитное поле может влиять на кардиостимуляторы и другие имплантированные устройства. Персонал должен соблюдать дистанцию и проходить инструктаж. Оборудование Минфэн оснащено экранами и блокировками, снижающими уровень рассеянного поля.
5. Каковы сроки поставки и гарантийного обслуживания?
Сроки зависят от сложности оборудования и логистики. Стандартные модели поставляются в кратчайшие сроки благодаря серийному производству. Завод Минфэн предоставляет полный цикл сопровождения: от пусконаладки и обучения персонала до поставки оригинальных запасных частей. Гарантийные условия и постгарантийный сервис обсуждаются индивидуально, обеспечивая долгосрочную надежность эксплуатации.
Рекомендации по закупке и внедрению
При выборе поставщика оборудования для нагрева заготовок обратите внимание не только на цену, но и на техническую компетенцию производителя. Запросите подробные спецификации, схемы подключения и рекомендации по обслуживанию. Убедитесь, что оборудование сертифицировано и соответствует стандартам безопасности вашей страны.
Оптимальным решением является сотрудничество с производителем, обладающим собственным инженерным бюро и производственной базой, таким как Завод электрооборудования Минфэн. Это гарантирует получение не просто «коробки с железом», а технологического решения, адаптированного под ваши задачи, с возможностью оперативной технической поддержки и модернизации в будущем. Правильно подобранный станок для нагрева заготовок окупает себя за счет сокращения времени ремонтов, увеличения срока службы деталей и повышения общей культуры производства.