
Оборудование для нагрева подшипников: цены от производителя
2026-09-12
- Оборудование для нагрева подшипников: инженерный подход к выбору и ценообразованию
- Ключевые технические параметры при выборе нагревателя
- Промышленные сценарии применения и требования к оборудованию
- Факторы формирования цены на оборудование для нагрева
- Инженерные рекомендации по эксплуатации и безопасности
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Оборудование для нагрева подшипников: инженерный подход к выбору и ценообразованию
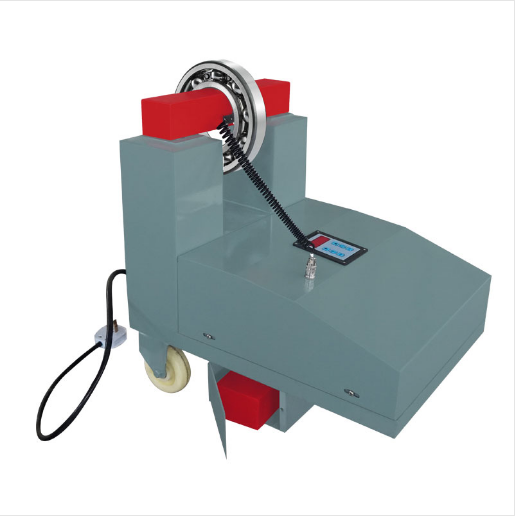
Индукционное оборудование для нагрева подшипников является критически важным инструментом в арсенале современных сервисных центров, ремонтных мастерских и производственных линий. Основная задача таких устройств — обеспечение безопасного, контролируемого и равномерного расширения внутреннего кольца подшипника перед его монтажом на вал. В отличие от традиционных методов, использующих открытое пламя или масляные ванны, индукционный нагрев исключает риск локального перегрева, изменения структуры металла и загрязнения смазки. Для инженеров и специалистов по закупкам ключевым фактором при выборе техники становится не только начальная стоимость, но и совокупная стоимость владения, включающая энергоэффективность, скорость цикла и надежность электроники.
В 2026 году рынок промышленного монтажного оборудования демонстрирует четкий тренд на интеграцию микропроцессорных систем управления, позволяющих точно задавать температурные профили и время нагрева. Завод электрооборудования Минфэн (г. Тайчжоу), основанный в 2005 году, предлагает решения, которые сочетают в себе проверенные принципы электромагнитной индукции и современные алгоритмы защиты. Вертикально интегрированное производство позволяет компании контролировать качество на всех этапах — от проектирования катушек индуктивности до финальных испытаний готовых изделий серии HA и ELD. Понимание технических нюансов работы такого оборудования помогает избежать дорогостоящих ошибок при монтаже крупногабаритных узлов и продлевает срок службы механизмов.
Принцип работы и физические основы индукционного нагрева
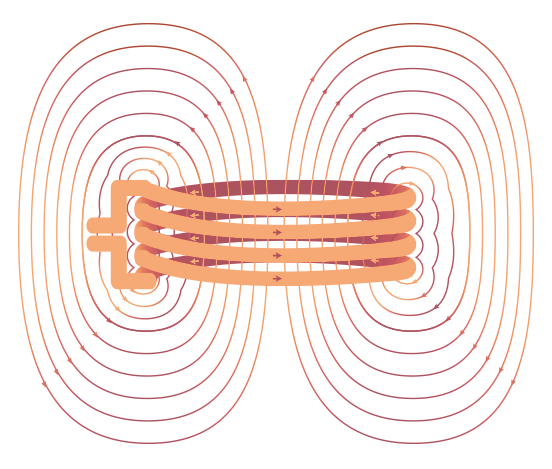
В основе работы любого индукционного нагревателя лежит явление электромагнитной индукции. При пропускании переменного тока высокой частоты через индукционную катушку создается мощное магнитное поле. Когда ферромагнитный объект, такой как стальное кольцо подшипника, помещается внутрь этого поля, в материале возникают вихревые токи (токи Фуко). Сопротивление металла прохождению этих токов приводит к выделению тепла непосредственно в объеме детали.
Ключевое преимущество этого метода заключается в том, что нагревается только сама деталь, а не окружающая среда или инструмент. Это обеспечивает высокую энергоэффективность и безопасность оператора. Однако важно понимать, что эффективность нагрева зависит от нескольких физических параметров:
- Магнитная проницаемость материала: Стали с высоким содержанием углерода и легированные сплавы нагреваются быстрее, чем нержавеющие стали аустенитного класса, которые являются парамагнетиками и требуют специальных режимов нагрева или более высоких частот.
- Геометрия детали: Толщина стенки внутреннего кольца влияет на глубину проникновения тока. Для массивных колец требуется больше времени для равномерного прогрева по всему сечению.
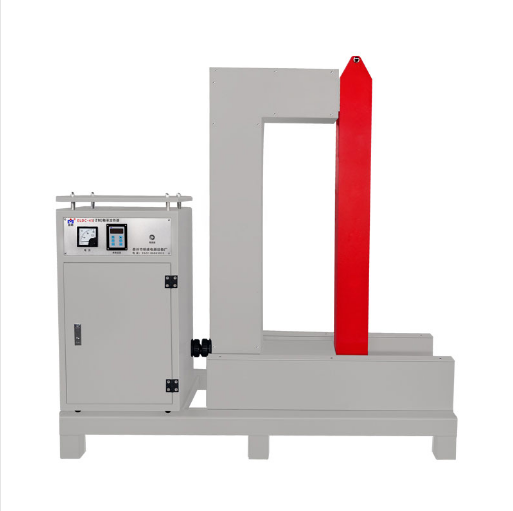
- Частота генератора: Современные установки, такие как серия ELD от завода Минфэн, используют микропроцессорное управление для адаптации частоты под конкретную задачу, что предотвращает эффект “скин-слоя”, когда поверхность перегревается, а сердцевина остается холодной.
Инженерный опыт показывает, что неравномерный нагрев является главной причиной преждевременного выхода подшипников из строя. Если внутреннее кольцо расширяется неравномерно, при посадке на вал возникают внутренние напряжения, которые могут привести к микротрещинам или изменению геометрии дорожек качения. Поэтому использование качественного оборудования для нагрева подшипников с точной системой контроля температуры является не просто вопросом удобства, а требованием технической надежности.
Ключевые технические параметры при выборе нагревателя
При формировании технического задания на закупку монтажного оборудования необходимо учитывать ряд специфических параметров, которые напрямую влияют на производительность и безопасность работ. Производители, такие как завод Минфэн, классифицируют свои модели исходя из максимальной массы нагреваемых деталей, диапазона внутренних диаметров и мощности генератора.
| Параметр | Влияние на процесс монтажа | Рекомендации по выбору |
|---|---|---|
| Мощность (кВт) | Определяет скорость нагрева. Высокая мощность позволяет быстро нагревать массивные детали, но требует мощной электросети. | Для сервисных центров достаточно 2–4 кВт. Для тяжелых отраслей (металлургия, горное дело) требуются установки от 5 кВт и выше. |
| Диапазон внутренних диаметров (мм) | Ограничивает номенклатуру подшипников, которые можно нагреть. Стандартные катушки охватывают диапазон от 10 до 300 мм. | Проверьте наличие сменных катушек или универсальных индукторов. Для очень больших диаметров (>500 мм) нужны специализированные решения серии MFY. |
| Максимальная температура (°C) | Предельно допустимая температура нагрева. Обычно ограничена 250–300°C для сохранения свойств стали и смазки. | Убедитесь, что система имеет автоматическое отключение при достижении заданной температуры, чтобы избежать отпуска металла. |
| Вес нагреваемой детали (кг) | Влияет на время цикла. Тяжелые детали требуют больше энергии для прогрева по всему объему. | Сравнивайте заявленный вес с реальной массой ваших самых крупных подшипников. Запас мощности в 20% рекомендуется для стабильной работы. |
| Тип охлаждения | Воздушное или водяное охлаждение силовых модулей. | Для интенсивной эксплуатации (более 8 часов в сутки) предпочтительны системы с принудительным воздушным или водяным охлаждением. |
Важно отметить, что цена оборудования часто коррелирует с точностью системы управления. Бюджетные модели могут иметь ступенчатую регулировку мощности, тогда как профессиональные установки, такие как серия HA, предлагают плавную настройку и цифровую индикацию текущей температуры. Это особенно важно при работе с прецизионными подшипниками классов точности P5 и P4, где даже небольшое превышение температуры может привести к необратимым изменениям размеров.
Сравнение технологий нагрева: индукция против альтернатив
Выбор метода нагрева часто определяется бюджетом и условиями эксплуатации. Однако для промышленных предприятий, где простой оборудования стоит дорого, экономия на инструменте может обернуться значительными убытками. Ниже приведено сравнение индукционного нагрева с другими распространенными методами.
| Характеристика | Индукционный нагрев (HA/ELD) | Газовая горелка | Масляная ванна | Термошкаф |
|---|---|---|---|---|
| Безопасность | Высокая. Нет открытого огня, нет горячих жидкостей. | Низкая. Риск пожара, ожогов, выделения вредных газов. | Средняя. Риск разливов масла, пожароопасность при перегреве. | Высокая. Изолированный процесс. |
| Скорость нагрева | Высокая. Секунды или минуты в зависимости от массы. | Средняя. Зависит от навыка оператора. | Низкая. Долгий прогрев масла и детали. | Очень низкая. Часы на прогрев камеры. |
| Равномерность | Высокая. Нагрев по всему объему кольца. | Низкая. Риск локальных перегревов (“пятен”). | Высокая. Но риск загрязнения. | Высокая. Равномерный конвективный нагрев. |
| Влияние на смазку | Отсутствует. Нагревается только металл. | Негативное. Возможно выгорание смазки в зазорах. | Негативное. Загрязнение новой смазки остатками масла. | Нейтральное. Если подшипник упакован. |
| Эксплуатационные расходы | Низкие. Только электроэнергия. | Средние. Расход газа, обслуживание горелок. | Высокие. Замена масла, утилизация отходов. | Средние. Электроэнергия, обслуживание ТЭНов. |
Из таблицы видно, что индукционное оборудование обеспечивает оптимальный баланс между скоростью, безопасностью и качеством монтажа. Для предприятий, стремящихся сертифицировать свои процессы по стандартам ISO 9001, использование контролируемого индукционного нагрева является предпочтительным выбором, так как оно позволяет документально фиксировать параметры каждого монтажного цикла.
Промышленные сценарии применения и требования к оборудованию
Различные отрасли предъявляют уникальные требования к монтажному оборудованию. Универсального решения не существует, поэтому понимание специфики применения помогает выбрать правильную конфигурацию.
Энергетика и турбиностроение
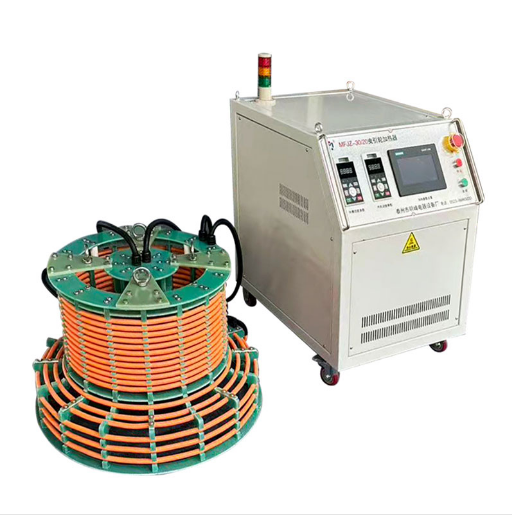
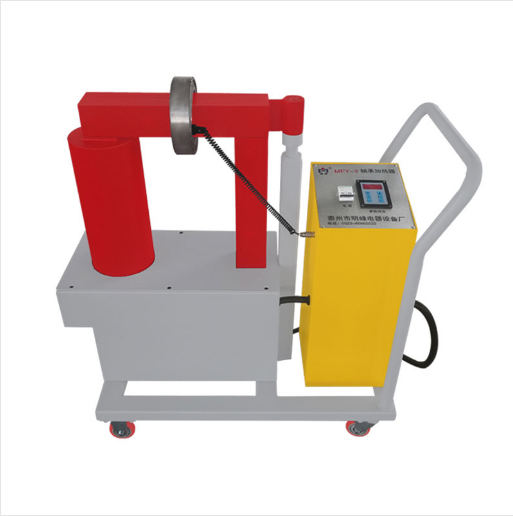
В энергетическом секторе часто приходится работать с крупногабаритными подшипниками скольжения и качения для генераторов и турбин. Диаметры могут достигать нескольких метров, а масса — десятков тонн. В таких условиях критически важна мобильность и мощность оборудования. Передвижные нагреватели серии MFY, разработанные инженерами завода Минфэн, позволяют доставлять установку непосредственно к месту монтажа. Здесь важны не только параметры нагрева, но и надежность системы в условиях повышенного электромагнитного фона и вибраций. Инженерный совет: при работе с огромными кольцами необходимо использовать несколько индукционных катушек одновременно или специальные гибкие индукторы, чтобы обеспечить симметричное расширение.
Горнодобывающая промышленность и металлургия
Условия шахт и металлургических комбинатов характеризуются высокой запыленностью, влажностью и наличием агрессивных сред. Оборудование должно иметь высокий класс защиты корпуса (не ниже IP54) и устойчивую к ударам конструкцию. Подшипники дробилок, мельниц и конвейеров часто имеют сложные конструкции с уплотнениями, которые чувствительны к перегреву. Использование микропроцессорных нагревателей серии ELD позволяет задать точный температурный лимит, например, 110°C, что безопасно для большинства полимерных уплотнений. Автоматическое отключение по таймеру или температуре исключает человеческий фактор, который в условиях усталости оператора может привести к порче дорогостоящего узла.
Автомобилестроение и машиностроение
На сборочных линиях важна скорость и повторяемость процесса. Индукционные нагреватели интегрируются в полуавтоматические стенды для запрессовки. Здесь на первый план выходит компактность и возможность быстрой смены индукционных головок под разные типоразмеры подшипников. Завод Минфэн предлагает кастомизированные решения, которые могут быть адаптированы под конкретные задачи сборочного конвейера, включая интеграцию с PLC-контроллерами предприятия. Это позволяет синхронизировать нагрев с работой прессового оборудования, повышая общую эффективность линии.
Факторы формирования цены на оборудование для нагрева
Запрос “оборудование для нагрева подшипников цены” часто приводит к широкому диапазону значений. Понимание структуры ценообразования помогает обосновать инвестиции. Стоимость складывается из следующих компонентов:
- Мощность силовой электроники: Использование качественных IGBT-транзисторов и медных катушек увеличивает стоимость, но гарантирует долговечность и стабильность работы.
- Система управления: Микропроцессорные блоки с цифровыми дисплеями, памятью программ и диагностикой ошибок стоят дороже аналоговых регуляторов, но окупаются за счет снижения брака.
- Комплектация: Наличие набора сменных индукционных головок разного диаметра существенно влияет на цену. Универсальные комплекты удобнее, но требуют более сложной конструкции переключателей.
- Сертификация и соответствие стандартам: Оборудование, прошедшее строгие испытания на электромагнитную совместимость (ЭМС) и безопасность, имеет более высокую цену, но разрешено к использованию на европейских и международных рынках.
- Сервис и гарантия: Прямые поставки от производителя, такого как завод Минфэн, позволяют исключить наценки посредников. Кроме того, наличие собственной сервисной сети и запаса частей снижает риски простоев.
При оценке стоимости важно учитывать не только цену покупки, но и стоимость владения. Дешевые аналоги часто выходят из строя через полгода интенсивной работы, требуя замены силовых модутов, которые могут стоить до 50% от цены нового аппарата. Надежное оборудование служит десятилетиями, обеспечивая стабильный результат.
Инженерные рекомендации по эксплуатации и безопасности
Даже самое совершенное оборудование требует правильного обращения. Нарушение правил эксплуатации может привести не только к поломке нагревателя, но и к повреждению подшипника. Ниже приведены ключевые рекомендации, основанные на многолетнем опыте обслуживания промышленных установок.
Контроль температуры: Никогда не нагревайте подшипники выше температуры, рекомендованной производителем подшипника. Обычно это 120°C для стандартных изделий и до 250°C для специальных термостойких серий. Превышение температуры ведет к снижению твердости стали и потере геометрической точности.
Положение детали: Подшипник должен располагаться строго по центру индукционной катушки. Смещение может вызвать неравномерный нагрев и возникновение паразитных вибраций. Для крупных деталей используйте опорные стойки или манипуляторы.
Защита от намагничивания: После индукционного нагрева некоторые детали могут сохранять остаточную магнитность. Это недопустимо для высокоточных механизмов, так как магнитная стружка будет притягиваться к поверхностям трения. Качественные нагреватели оснащены функцией размагничивания (дегауссинга), которую необходимо активировать после завершения цикла нагрева.
Обслуживание катушек: Регулярно очищайте индукционные головки от металлической пыли и окалины. Накопление проводящих частиц может вызвать короткое замыкание витков и выход генератора из строя. Используйте мягкую щетку и сжатый воздух.
Часто задаваемые вопросы (FAQ)
Можно ли нагревать подшипники с пластиковыми сепараторами?
Да, но с осторожностью. Температура нагрева должна быть строго ограничена пределом термостойкости пластика (обычно не более 100–120°C). Индукционные нагреватели с точной цифровой настройкой температуры идеально подходят для этой задачи, так как они автоматически отключаются при достижении заданного порога. Всегда проверяйте спецификации производителя подшипника перед нагревом.
Какое оборудование лучше для подшипников диаметром более 500 мм?
Для крупногабаритных подшипников стандартные настольные нагреватели не подходят. Рекомендуется использовать передвижные индукционные установки серии MFY или специализированные гибкие индукционные кабели. Они позволяют охватить большое кольцо и обеспечить равномерный прогрев по всей окружности. Важно учитывать мощность источника питания на объекте, так как такие установки потребляют значительный ток.
Влияет ли индукционный нагрев на структуру металла подшипника?
При соблюдении температурного режима (до 250°C) структура металла не изменяется. Отпуск стали начинается при значительно более высоких температурах (выше 300–400°C). Однако локальный перегрев, возможный при использовании газовых горелок, может вызвать структурные изменения. Индукционный нагрев, благодаря равномерности, минимизирует этот риск.
Требуется ли специальная подготовка персонала для работы с нагревателем?
Базовое обучение занимает несколько часов. Персонал должен знать правила электробезопасности, уметь выбирать правильный размер индукционной головки и настраивать параметры времени и температуры. Современные аппараты, такие как серия ELD, имеют интуитивно понятный интерфейс, что снижает порог входа для операторов.
Можно ли нагревать небронзовые или алюминиевые детали?
Стандартные индукционные нагреватели работают только с ферромагнитными материалами (сталь, чугун). Алюминий, бронза и нержавеющая сталь аустенитного класса не нагреваются или нагреваются крайне неэффективно на стандартных частотах. Для таких материалов требуются специализированные установки с высокой частотой тока или другие методы нагрева.
Заключение и рекомендации по закупкам
Выбор оборудования для нагрева подшипников — это инвестиция в надежность вашего производства и безопасность сотрудников. Отказ от кустарных методов в пользу профессиональных индукционных установок окупается за счет снижения брака, увеличения скорости ремонта и продления срока службы дорогостоящих подшипниковых узлов. Завод электрооборудования Минфэн предлагает сбалансированные решения, сочетающие в себе технологичность серий HA и ELD, мобильность серии MFY и надежность гидравлических систем для сопутствующих операций.
При закупке обращайте внимание не только на цену, но и на наличие сервисной поддержки, возможность поставки запасных частей и соответствие оборудования вашим конкретным задачам по размеру и массе деталей. Инженеры завода готовы провести аудит ваших требований и предложить оптимальную конфигурацию, включая кастомизированные решения для нестандартных применений. Помните, что правильный монтаж — это залог долгой и безаварийной работы любого вращающегося механизма.
Для получения подробных технических характеристик, расчета стоимости и консультации по подбору оборудования свяжитесь с нашими специалистами. Мы обеспечиваем полный цикл сопровождения: от анализа потребностей до пусконаладки и обучения персонала.
Узнайте больше о наших решениях для монтажных работ: индукционные нагреватели и гидравлическое оборудование.