
Скоростной индукционный нагреватель для шестерён: цена от производителя
2026-09-10
- Скоростной индукционный нагреватель для шестерён: технические особенности и факторы ценообразования
- Ключевые технические параметры при выборе оборудования
- Промышленные применения и кейсы использования
- Факторы, формирующие цену индукционного нагревателя
- Инженерный взгляд: ограничения и риски
- Как выбрать надёжного поставщика: чек-лист для закупщика
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации
Скоростной индукционный нагреватель для шестерён: технические особенности и факторы ценообразования
В условиях современного машиностроения и ремонтного производства скорость и точность термической обработки деталей напрямую влияют на общую эффективность технологического цикла. Скоростной индукционный нагреватель для шестерён представляет собой специализированное оборудование, предназначенное для локального или сквозного нагрева зубчатых колёс перед операциями запрессовки, термоупрочнения или снятия напряжений. В отличие от традиционных печных методов, индукционный нагрев обеспечивает мгновенное повышение температуры металла за счёт вихревых токов, что позволяет сократить время производственного цикла с часов до секунд.
Запрос «цена от производителя» часто возникает у инженеров-технологов и закупщиков, стремящихся оптимизировать капитальные затраты без потери качества оборудования. Стоимость таких установок варьируется в широких пределах и зависит не только от номинальной мощности генератора, но и от сложности системы автоматизации, типа используемых индукторов и требований к точности температурного контроля. Понимание технической составляющей процесса помогает обоснованно подойти к выбору поставщика и избежать переплат за избыточные функции или, наоборот, рисков простоя из-за недостаточной производительности оборудования.
Принцип работы и физика процесса нагрева шестерён
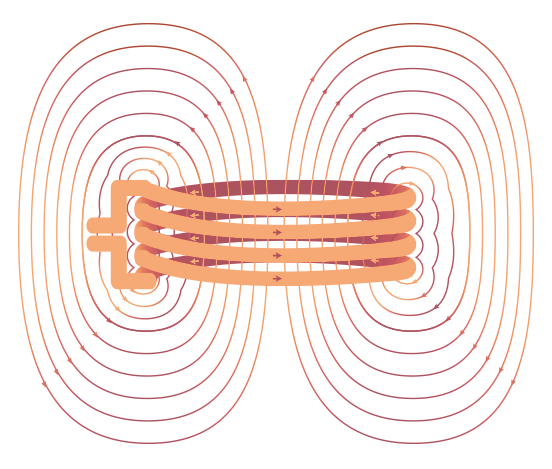
Индукционный нагрев базируется на явлении электромагнитной индукции. Переменный ток высокой частоты, протекающий через медный индуктор (катушку), создаёт переменное магнитное поле. Это поле проникает в металлическую заготовку — в данном случае, в шестерню, — индуцируя в её поверхностном слое вихревые токи (токи Фуко). Сопротивление металла прохождению этих токов приводит к выделению тепла (эффект Джоуля-Ленца).
Для шестерён критически важным является равномерность прогрева по всей окружности и глубине проникновения тока. Глубина проникновения обратно пропорциональна квадратному корню из частоты тока. Таким образом, выбор рабочей частоты определяет, будет ли нагреваться только поверхность зуба (для закалки) или вся масса детали (для горячей посадки на вал).
- Поверхностный нагрев: Используется высокая частота (50–400 кГц). Тепло выделяется преимущественно в тонком поверхностном слое, что идеально для закалки зубьев без изменения структуры сердцевины.
- Сквозной нагрев: Применяется средняя или низкая частота (1–10 кГц). Это необходимо для операций горячей сборки, когда шестерня должна расшириться равномерно по всему объему для лёгкой посадки на вал с натягом.
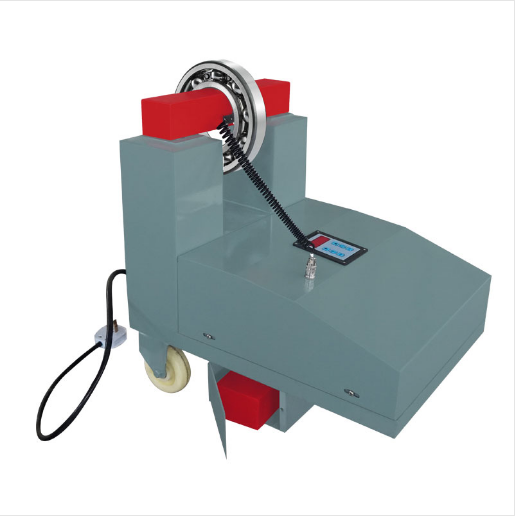
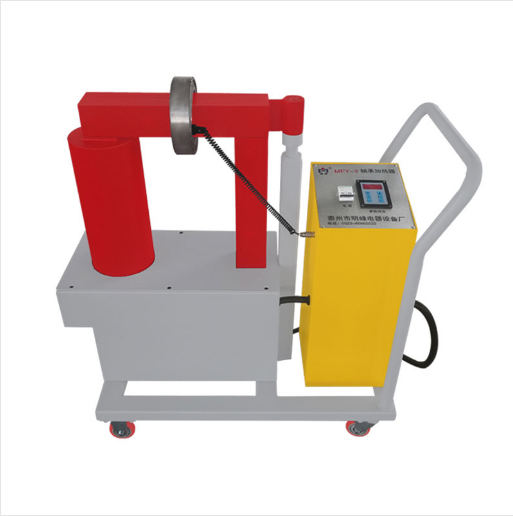
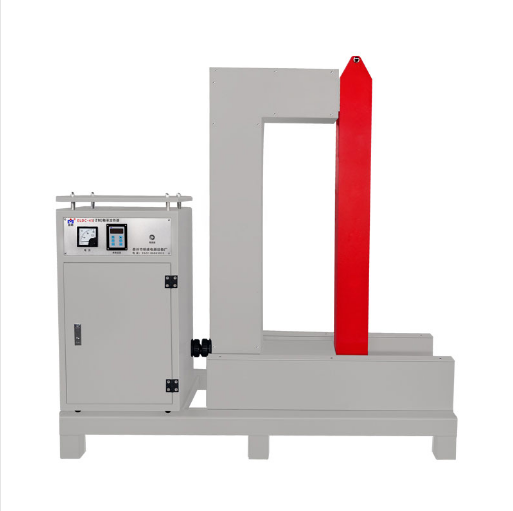
Завод электрооборудования Минфэн (г. Тайчжоу), основанный в 2005 году, использует этот физический принцип в своих разработках серии ELD и MFY, адаптируя частотные характеристики под конкретные задачи клиентов. Вертикальная интеграция производства позволяет компании контролировать качество каждого компонента, от силовых транзисторов до систем водяного охлаждения, обеспечивая стабильность параметров нагрева даже при непрерывной работе в три смены.
Ключевые технические параметры при выборе оборудования
При формировании технического задания на покупку скоростного индукционного нагревателя необходимо учитывать ряд взаимосвязанных параметров. Ошибка в расчёте хотя бы одного из них может привести к браку продукции или преждевременному выходу оборудования из строя.
| Параметр | Влияние на процесс | Рекомендации по выбору |
|---|---|---|
| Номинальная мощность (кВт) | Определяет скорость нагрева и максимальный размер детали. | Выбирается исходя из массы шестерни и требуемого времени нагрева. Для крупных шестерён массой более 50 кг требуются установки от 100 кВт. |
| Рабочая частота (кГц) | Влияет на глубину проникновения тепла. | Для поверхностной закалки — высокие частоты; для горячей посадки — низкие и средние частоты. |
| Тип индуктора | Обеспечивает геометрическое соответствие детали. | Индивидуальные индукторы из медной трубки обеспечивают лучший КПД. Универсальные соленоиды подходят для серий разных диаметров. |
| Система охлаждения | Предотвращает перегрев силовых элементов и индуктора. | Замкнутый контур с чиллером предпочтителен для регионов с жёсткой водой или высокими летними температурами. |
| Точность поддержания температуры | Влияет на стабильность размеров после нагрева. | Наличие инфракрасного пирометра или термопары с обратной связью обязательно для автоматизированных линий. |
Инженеры завода Минфэн рекомендуют обращать особое внимание на коэффициент полезного действия (КПД) индуктора. Он сильно зависит от зазора между катушкой и деталью. Чем меньше зазор, тем выше эффективность передачи энергии, но тем выше требования к центровке шестерни. В сериях BGJ-C и HA применяются механизмы точной фиксации, позволяющие минимизировать этот зазор без риска пробоя изоляции или короткого замыкания.
Сравнение индукционного нагрева с другими методами
Для принятия взвешенного решения полезно сравнить индукционный метод с альтернативами, такими как нагрев в масляной ванне или газовыми горелками.
| Критерий | Индукционный нагрев | Нагрев в масле/печи | Газовая горелка |
|---|---|---|---|
| Скорость нагрева | Высокая (секунды/минуты) | Низкая (часы) | Средняя |
| Энергоэффективность | Высокая (нагрев только детали) | Низкая (нагрев среды и печи) | Средняя |
| Чистота процесса | Абсолютная (нет продуктов сгорания) | Требует очистки от масла | Низкая (копоть, окислы) |
| Контроль температуры | Высокая точность, автоматизация | Инерционность системы | Зависит от оператора |
| Эксплуатационные расходы | Электроэнергия, обслуживание электроники | Замена масла, утилизация отходов | Расход газа, безопасность |
Как видно из сравнения, индукционный нагрев выигрывает в скорости и экологичности. Однако он требует более высоких первоначальных инвестиций в оборудование. Завод Минфэн компенсирует это долговечностью своих установок: использование компонентов промышленного класса и строгий контроль качества ISO 9001 гарантируют срок службы оборудования, превышающий средний рыночный показатель.
Промышленные применения и кейсы использования
Скоростные индукционные нагреватели находят применение в различных отраслях, где требуется обработка зубчатых передач. Рассмотрим два типичных сценария, демонстрирующих эффективность технологии.
Сценарий 1: Горячая посадка шестерён в редукторах тяжёлой техники
В горнодобывающей промышленности и металлургии используются массивные редукторы с шестернями диаметром до метра и весом несколько тонн. Традиционная механическая запрессовка таких деталей требует огромных усилий и рискует повредить зубья. Индукционный нагрев позволяет расширить внутреннее отверстие шестерни на доли миллиметра, обеспечивая свободную посадку на вал.
Технические требования: Равномерный прогрев по всей окружности для исключения биения. Температура нагрева обычно составляет 150–250°C. Время нагрева не должно превышать 10–15 минут для сохранения такта сборки.
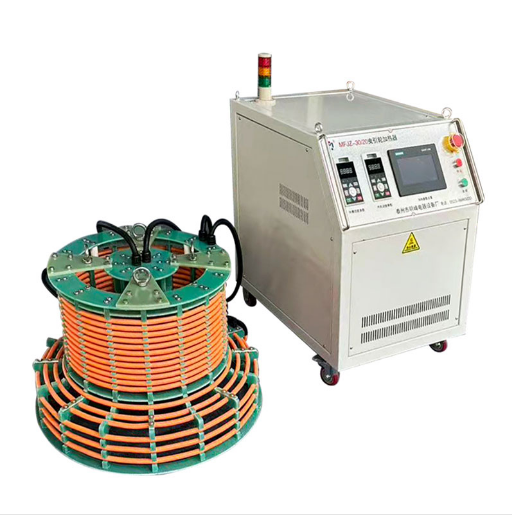
Решение: Использование стационарного индукционного нагревателя средней частоты с кольцевым индуктором, охватывающим ступицу шестерни. Система автоматического вращения детали во время нагрева обеспечивает симметричность теплового расширения. Оборудование завода Минфэн серии MFY успешно справляется с такими задачами благодаря мощным инверторам и надёжной системе охлаждения.
Сценарий 2: Поверхностная закалка зубьев автомобильных трансмиссий
В автомобилестроении важна высокая износостойкость зубьев шестерён при сохранении вязкости сердцевины. Индукционная закалка позволяет достичь твёрдости поверхности 55–60 HRC, значительно повышая ресурс трансмиссии.
Технические требования: Высокая скорость нагрева (до аустенитного состояния) с последующим быстрым охлаждением. Точный контроль температуры для предотвращения пережога металла.
Решение: Высокочастотные установки (серия ELD) с индивидуальными индукторами, повторяющими профиль зуба. Интеграция с конвейерной линией и системой спрей-охлаждения. Опыт инженеров Минфэн в проектировании таких линий позволяет минимизировать зону термического влияния и снизить деформации детали после закалки.
Факторы, формирующие цену индукционного нагревателя
Когда покупатель запрашивает «скоростной индукционный нагреватель для шестерён цена», он должен понимать, из чего складывается итоговая сумма. Прямая покупка у производителя, такого как завод Минфэн, исключает наценки посредников, но конечная стоимость всё равно зависит от конфигурации.
- Мощность и частота генератора. Чем выше мощность, тем дороже силовая электроника (IGBT-модули, конденсаторы). Высокочастотные генераторы сложнее в производстве и стоят дороже низкочастотных аналогов той же мощности.
- Степень автоматизации. Ручные установки дешевле, но требуют квалифицированного оператора. Автоматизированные комплексы с ЧПУ, роботизированной загрузкой и интеграцией в общую систему управления предприятием (MES) стоят существенно дороже, но окупаются за счёт снижения брака и расхода персонала.
- Кастомизация индукторов. Стандартные соленоиды недороги. Однако для сложных профилей шестерён часто требуются уникальные индукторы, изготовленные из профилированной медной трубки с ферромагнитными концентраторами. Их проектирование и изготовление включаются в стоимость проекта.
- Системы контроля и безопасности. Наличие многоуровневой защиты (от перегрева, перегрузки по току, отсутствия воды), цифровых интерфейсов связи и прецизионных датчиков температуры увеличивает стоимость, но критически важно для бесперебойной работы.
- Сервис и гарантия. В цену оборудования завода Минфэн уже заложены затраты на предпродажную подготовку, тестирование и формирование сервисного резерва. Это обеспечивает уверенность покупателя в том, что в случае необходимости техническая поддержка будет оказана оперативно, включая поставку оригинальных запасных частей.
Отсутствие скрытых платежей и прозрачное ценообразование являются одним из ключевых преимуществ работы с вертикально интегрированным производителем. Клиент платит за реальные технические характеристики, а не за маркетинговые надстройки.
Инженерный взгляд: ограничения и риски
Несмотря на очевидные преимущества, индукционный нагрев имеет свои ограничения, которые необходимо учитывать на этапе проектирования технологического процесса. Один из главных рисков — возникновение трещин при неравномерном нагреве или слишком быстром охлаждении, особенно для легированных сталей с высоким содержанием углерода.
Из инженерной практики известно, что геометрия шестерни может создавать «горячие точки» в местах скопления магнитного поля, например, у основания зуба. Это может привести к локальному перегреву и изменению структуры металла, нежелательному для эксплуатационных свойств детали. Для предотвращения этого эффекта необходимо тщательное моделирование электромагнитного поля и, при необходимости, использование экранов или изменение конструкции индуктора.
Также стоит учитывать влияние размера зерна металла. При сверхбыстром нагреве зерно может не успеть вырасти, что иногда является преимуществом, но требует корректировки режимов последующего отпуска. Поэтому универсального рецепта не существует: каждый новый тип шестерни требует настройки параметров нагрева, которую специалисты завода Минфэн помогают провести на этапе пусконаладки.
Как выбрать надёжного поставщика: чек-лист для закупщика
Выбор поставщика индукционного оборудования — это стратегическое решение. Ошибка может стоить месяцев простоя производства. Вот на что следует обратить внимание:
- Производственные мощности. Убедитесь, что поставщик является реальным производителем, а не торговым домом. Наличие собственного КБ, сборочных цехов и испытательных стендов — залог возможности кастомизации и ремонта.
- Опыт в вашей отрасли. Попросите примеры реализованных проектов для аналогичных деталей. Завод Минфэн имеет опыт поставок в более чем 40 стран, включая сложные проекты для энергетики и судостроения.
- Техническая документация. Полнота пакета документов (чертежи, схемы, инструкции на языке заказчика) говорит об уровне культуры производства.
- Сервисная поддержка. Узнайте о наличии склада запчастей и возможности удалённой диагностики. Современные установки позволяют проводить диагностику через интернет, что ускоряет решение проблем.
- Гибкость условий. Возможность адаптации оборудования под существующие производственные линии, интеграция с ПЛК заказчика.
Часто задаваемые вопросы (FAQ)
Какова потребляемая мощность скоростного нагревателя для шестерён среднего размера?
Для шестерён массой 5–10 кг, требующих нагрева до 200°C за 1–2 минуты, обычно достаточно установки мощностью 30–50 кВт. Для более крупных деталей или операций закалки мощность может достигать 100–200 кВт и выше. Точный расчёт производится инженерами на основе материала и геометрии детали.
Можно ли использовать один нагреватель для шестерён разного диаметра?
Да, при условии использования сменных индукторов. Генератор остаётся прежним, меняется только катушка, согласованная с диаметром детали. Некоторые современные установки оснащены универсальными индукторами с регулируемой геометрией, но их эффективность ниже, чем у индивидуальных.
Влияет ли индукционный нагрев на магнитные свойства шестерни?
При нагреве выше точки Кюри (около 768°C для стали) материал теряет магнитные свойства, но после остывания они восстанавливаются. При низкотемпературном нагреве (до 250°C) для посадок магнитные свойства практически не изменяются. Важно контролировать температуру, чтобы не вызвать структурных превращений, если они не предусмотрены технологией.
Какое обслуживание требуется индукционному нагревателю?
Основное обслуживание включает проверку системы охлаждения (уровень и качество воды/антифриза), очистку индукторов от загрязнений и периодический осмотр электрических соединений. Силовая электроника современных инверторов, таких как выпускаемые заводом Минфэн, рассчитана на длительную работу без вмешательства, при соблюдении температурного режима.
Каковы сроки поставки нестандартного оборудования?
Стандартные модели поставляются в течение 4–6 недель. Изготовление кастомизированной линии с уникальными индукторами и системой автоматизации может занять 8–12 недель, в зависимости от сложности проекта и текущей загрузки производства. Завод Минфэн практикует детальное производственное планирование, что позволяет соблюдать заявленные сроки даже при сложных заказах.
Заключение и рекомендации
Инвестиции в скоростной индукционный нагреватель для шестерён — это шаг towards повышению технологического уровня предприятия. Правильно подобранное оборудование позволяет не только ускорить производственный процесс, но и повысить качество продукции за счёт точного контроля температурных режимов. Покупка напрямую у производителя, такого как завод электрооборудования Минфэн, даёт дополнительные преимущества в виде технической поддержки, гибкости в решении нестандартных задач и оптимального соотношения цены и качества.
Перед принятием окончательного решения рекомендуется провести тестовый нагрев ваших деталей на оборудовании поставщика. Это позволит оценить реальную производительность и качество нагрева, исключив риски несоответствия ожиданий реальности. Инженеры готовы проконсультировать по вопросам выбора мощности, частоты и конструкции индукторов для ваших конкретных шестерён.
Для получения подробной технической документации, расчёта стоимости и консультации специалистов перейдите на страницу индукционное оборудование для промышленности, где представлена полная информация о возможностях завода и каталоге продукции.