
Нагреватель для подшипников с автоматическим управлением: цена от производителя
2026-09-10
- Нагреватель для подшипников с автоматическим управлением: инженерный подход к выбору и ценообразованию
- Факторы, влияющие на цену нагревателя подшипников
- Технические параметры и выбор оборудования
- Реальные промышленные сценарии применения
- Сравнение методов монтажа: индукционный нагрев против альтернатив
- Инженерный опыт: на что обратить внимание при эксплуатации
- Почему стоит выбирать Завод электрооборудования Минфэн
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Нагреватель для подшипников с автоматическим управлением: инженерный подход к выбору и ценообразованию
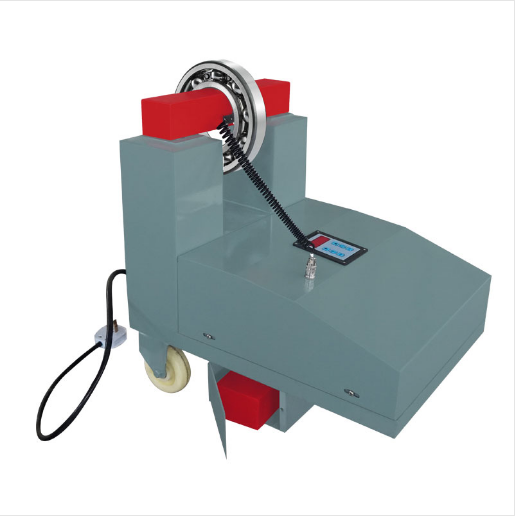
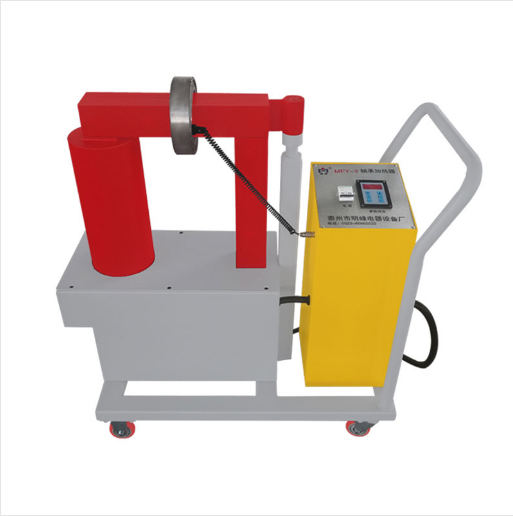
Нагреватель для подшипников с автоматическим управлением представляет собой высокотехнологичное индукционное оборудование, предназначенное для безопасного и точного монтажа подшипников, шестерен, муфт и других деталей с посадкой с натягом. В отличие от традиционных методов нагрева (масляные ванны, газовые горелки), современные автоматизированные системы обеспечивают контролируемый температурный режим, исключая риск перегрева и изменения микроструктуры металла. Для промышленных предприятий, стремящихся оптимизировать процессы технического обслуживания и ремонта (ТОиР), ключевым фактором становится не только начальная стоимость оборудования, но и совокупная стоимость владения, включающая энергоэффективность, скорость работы и долговечность самих подшипниковых узлов.
В 2026 году рынок промышленного оборудования диктует жесткие требования к точности и воспроизводимости процессов. Завод электрооборудования Минфэн (г. Тайчжоу), обладающий более чем двадцатилетним опытом в разработке индукционных систем, предлагает решения серии HA и ELD, которые интегрируют микропроцессорное управление для обеспечения стабильных результатов нагрева. Понимание того, как формируется цена на такое оборудование и какие технические параметры являются критическими, позволяет инженерам и закупщикам избежать ошибок при выборе поставщика и обеспечить бесперебойную работу производственных линий.
Принцип работы и преимущества автоматизации
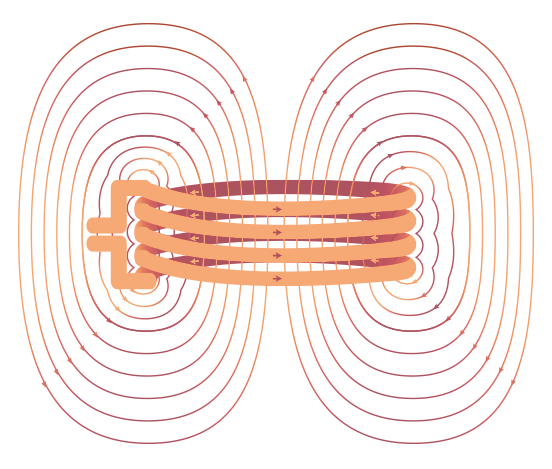
Индукционный нагрев основан на явлении электромагнитной индукции. Переменный ток, проходящий через катушку нагревателя, создает мощное переменное магнитное поле. Когда ферромагнитный объект (подшипник) помещается внутрь этого поля, в нем индуцируются вихревые токи (токи Фуко). Сопротивление материала прохождению этих токов приводит к быстрому и равномерному выделению тепла непосредственно в объеме детали.
Ключевое отличие систем с автоматическим управлением заключается в наличии замкнутого контура обратной связи. Микропроцессор постоянно мониторит температуру детали с помощью встроенных датчиков или пирометров и динамически регулирует мощность генератора. Это решает главную проблему ручного нагрева — человеческий фактор. Автоматика гарантирует, что подшипник будет нагрет ровно до заданной температуры (например, 110°C или 120°C), после чего система автоматически отключится или перейдет в режим поддержания температуры.
- Сохранение свойств металла: Исключается локальный перегрев, который может привести к отпуску закаленной стали и снижению твердости подшипника.
- Безопасность персонала: Отсутствие открытого огня, раскаленных масел и вредных испарений.
- Скорость монтажа: Нагрев крупногабаритных подшипников занимает минуты вместо часов, необходимых для масляной ванны.
- Чистота процесса: Деталь остается чистой, без следов масла или нагара, что критично для пищевой и фармацевтической промышленности.
Факторы, влияющие на цену нагревателя подшипников
Запрос «нагреватель для подшипников с автоматическим управлением цена» часто приводит к разбросу стоимости от нескольких сотен до десятков тысяч долларов. Такое различие обусловлено не маркетинговой наценкой, а фундаментальными техническими характеристиками и конструктивными особенностями оборудования. При формировании бюджета необходимо учитывать следующие компоненты стоимости:
1. Мощность генератора и частота тока
Мощность устройства (измеряемая в кВт) определяет скорость нагрева и максимальный вес детали, которую можно обработать за разумное время. Для небольших подшипников массой до 5-10 кг достаточно устройств мощностью 2-4 кВт. Однако для тяжелых валов, крупных подшипников качения в горнодобывающей технике или энергетике требуются установки мощностью 10 кВт, 20 кВт и выше. Чем выше мощность и качество силовой электроники (IGBT-транзисторы, инверторы), тем выше стоимость базового блока.
Частота рабочего тока также играет роль. Стандартные промышленные частоты (50/60 Гц) подходят для большинства задач, но специализированные высокочастотные генераторы могут потребоваться для специфических сплавов или очень тонких деталей, где требуется поверхностный нагрев.
2. Система управления и интерфейс
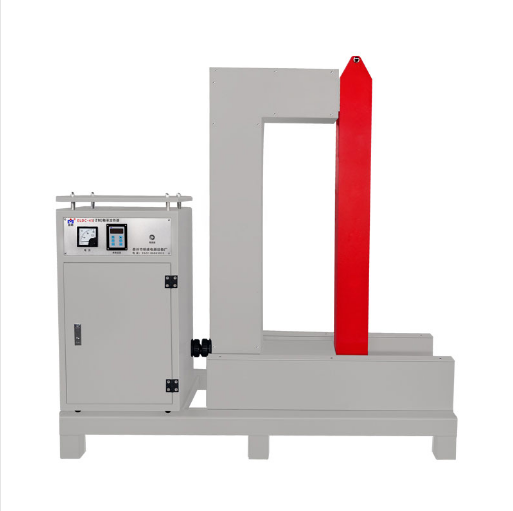
Бюджетные модели часто оснащаются простой аналоговой регулировкой мощности и таймером. Профессиональные нагреватели с автоматическим управлением, такие как серия ELD от завода Минфэн, используют микропроцессорные контроллеры с цифровыми дисплеями. Они позволяют:
- Задавать точную целевую температуру с шагом в 1 градус.
- Программировать временные циклы нагрева и охлаждения.
- Сохранять рецепты настроек для разных типов подшипников.
- Интегрироваться с внешними системами управления предприятием (через PLC).
Наличие продвинутого алгоритма PID-регулирования, который предотвращает «перелет» температуры, существенно увеличивает ценность оборудования для прецизионных производств.
3. Конструкция индуктора и охлаждающей системы
Индуктор (нагревательная головка) должен быть изготовлен из высококачественной меди с эффективным водяным или воздушным охлаждением. В условиях непрерывной работы на металлургическом комбинате или в цехе тяжелого машиностроения теплоотвод критически важен. Дешевые аналоги часто экономят на толщине медных трубок и качестве изоляции, что приводит к быстрому выходу из строя самого нагревателя. Завод Минфэн применяет строгий контроль качества при производстве индукторов, обеспечивая их долговечность даже в агрессивных средах.
4. Сертификация и соответствие стандартам
Оборудование, поставляемое на рынки Европы, России и СНГ, должно соответствовать стандартам электромагнитной совместимости (ЭМС) и безопасности. Наличие сертификатов CE, EAC или ISO 9001 подтверждает, что производитель соблюдает международные нормы. Включение затрат на сертификацию и тестирование в конечную цену является признаком ответственного производителя, такого как Завод электрооборудования Минфэн, который экспортирует продукцию в более чем 40 стран мира.
Технические параметры и выбор оборудования
Выбор нагревателя должен базироваться на технических требованиях конкретного предприятия. Ниже приведена таблица, иллюстрирующая зависимость характеристик оборудования от решаемых задач.
| Параметр | Базовый уровень (Серия MFY/HA начального уровня) | Профессиональный уровень (Серия ELD/HA Pro) | Инженерный комментарий |
|---|---|---|---|
| Диапазон температур | До 250°C (ручная настройка) | До 300°C+ (автоматическая стабилизация) | Для стандартных подшипников достаточно 110-120°C. Высокие температуры нужны для съемников или термоусадки. |
| Точность поддержания | ±10-15°C | ±1-2°C | Высокая точность критична для подшипников с малыми допусками и прецизионных станков. |
| Управление | Потенциометр, таймер | Микропроцессор, цифровой дисплей, память программ | Автоматика исключает ошибки оператора и обеспечивает повторяемость результата. |
| Охлаждение индуктора | Воздушное (вентилятор) | Водяное замкнутого цикла или усиленное воздушное | Водяное охлаждение позволяет работать в непрерывном режиме 24/7 без перегрева электроники. |
| Вес нагреваемой детали | До 50-100 кг | До 500 кг и более (с соответствующей мощностью) | Вес влияет на время нагрева. Для тяжелых деталей важна высокая мощность (кВт). |
При выборе модели важно учитывать не только текущие потребности, но и перспективу расширения парка оборудования. Инвестиция в более мощную и точную систему часто окупается за счет снижения брака и увеличения срока службы дорогостоящих подшипников.
Реальные промышленные сценарии применения
Эффективность использования нагревателя для подшипников с автоматическим управлением наилучшим образом демонстрируется на конкретных примерах из практики тяжелых отраслей.
Сценарий 1: Энергетика и ремонт турбин
Условия: Крупная ТЭЦ проводит плановый ремонт паровой турбины. Требуется замена опорных подшипников скольжения и качения диаметром более 400 мм. Вес деталей достигает 200-300 кг.
Проблема: Использование газовой горелки недопустимо из-за риска неравномерного прогрева и деформации вала. Масляная ванна требует огромных объемов масла, длительного времени нагрева и последующей сложной очистки детали от масла перед установкой.
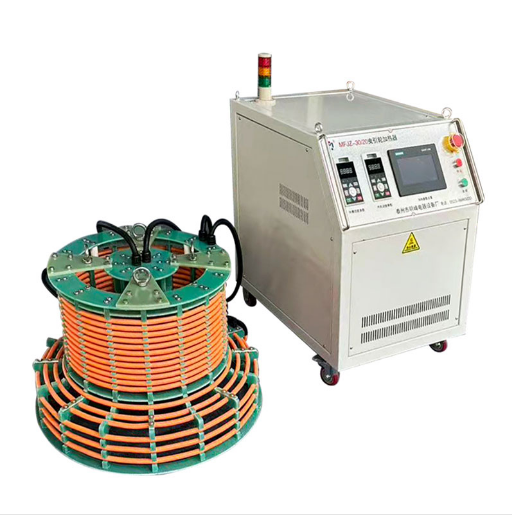
Решение: Применение мощного индукционного нагревателя серии HA от завода Минфэн. Благодаря автоматическому контролю температуры, подшипник нагревается до строго 110°C за 40-60 минут. Равномерное расширение внутреннего кольца позволяет легко установить его на вал без применения ударных инструментов, которые могли бы повредить шейки вала.
Результат: Сокращение времени простоя турбины на 30%, полное исключение риска повреждения посадочных мест вала.
Сценарий 2: Горнодобывающая промышленность
Условия: Карьерный экскаватор или конвейерная лента на руднике. Частая замена подшипников в узлах, работающих в условиях высокой запыленности и вибрации.
Проблема: Жесткие графики обслуживания. Простой техники стоит тысячи долларов в час. Персонал часто имеет низкую квалификацию в области точного монтажа.
Решение: Использование мобильных нагревателей серии MFY с простым автоматическим интерфейсом. Оператор устанавливает деталь, нажимает кнопку «Старт», и система сама контролирует процесс. Отсутствует необходимость в подготовке масляных ванн в полевых условиях.
Результат: Ускорение замены подшипников в 3-4 раза по сравнению с механическими прессами или молотками. Снижение травматизма персонала.
Сравнение методов монтажа: индукционный нагрев против альтернатив
Для обоснования инвестиций в автоматизированный нагреватель целесообразно сравнить его с другими распространенными методами монтажа подшипников.
| Критерий | Индукционный нагрев (Автоматический) | Масляная ванна | Газовая горелка / Открытый огонь | Механический пресс / Молоток |
|---|---|---|---|---|
| Безопасность для металла | Высокая: Равномерный нагрев, нет перекала | Средняя: Риск загрязнения, неравномерность | Низкая: Локальный перегрев, отпуск стали | Низкая: Ударные нагрузки, микротрещины |
| Скорость процесса | Высокая: Минуты | Низкая: Часы на нагрев масла | Средняя: Зависит от навыка | Средняя: Требует больших усилий |
| Чистота детали | Абсолютная: Сухая и чистая | Низкая: Требуется обезжиривание | Средняя: Возможна копоть | Высокая |
| Энергоэффективность | Высокая: Нагрев только детали | Низкая: Нагрев большого объема масла | Низкая: Потери тепла в атмосферу | Зависит от источника энергии |
| Требования к персоналу | Минимальные: Автоматика контролирует процесс | Средние | Высокие: Нужен опытный слесарь | Высокие: Физическая сила и аккуратность |
Из таблицы видно, что для современных промышленных условий, где ценится время и качество, индукционный нагрев с автоматическим управлением является безальтернативным выбором для регулярных работ.
Инженерный опыт: на что обратить внимание при эксплуатации
Как специалист с многолетним опытом в области монтажного оборудования, хочу отметить важный нюанс, который часто упускают при покупке. Не всегда самая высокая мощность является лучшим выбором. Для подшипников среднего размера избыточная мощность может привести к слишком быстрому росту температуры, что затруднит контроль со стороны автоматики из-за тепловой инерции металла. Оптимальным является подбор мощности, обеспечивающей нагрев со скоростью 2-3°C в минуту для крупных деталей. Это позволяет температуре равномерно распределиться по всему объему кольца, избегая термических напряжений.
Также стоит учитывать состояние поверхности вала. Индукционный нагрев расширяет внутреннее кольцо подшипника, но если вал имеет дефекты или загрязнения, монтаж все равно будет затруднен. Автоматический нагреватель решает проблему расширения, но не заменяет необходимость подготовки посадочных мест.
Еще один важный аспект — это интеграция в производственный процесс. Завод Минфэн предлагает возможность кастомизации оборудования, включая интеграцию с PLC-контроллерами заказчика. Это позволяет включать данные о каждом цикле нагрева (температура, время, номер партии) в общую систему учета качества предприятия, что особенно востребовано в аэрокосмической и ядерной отраслях.
Почему стоит выбирать Завод электрооборудования Минфэн
На рынке представлено множество производителей, однако Завод электрооборудования Минфэн (г. Тайчжоу) выделяется своим комплексным подходом к решению задач клиентов. Основанный в 2005 году, завод прошел путь от локального производителя до международного поставщика, чья продукция работает в более чем 40 странах.
Ключевые преимущества сотрудничества с Минфэн:
- Вертикальная интеграция: Полный цикл от проектирования и производства до тестирования и сервисной поддержки. Это позволяет контролировать качество на каждом этапе и предлагать конкурентоспособную цену от производителя.
- Широкий модельный ряд: От компактных переносных нагревателей серии MFY до стационарных микропроцессорных систем серии ELD и мощных индукционных установок серии HA. Это закрывает потребности любых предприятий — от небольших мастерских до гигантов металлургии.
- Строгий контроль качества ISO 9001: Каждое изделие проходит проверку герметичности, давления, температурного режима и функциональной совместимости перед отгрузкой.
- Глобальная сервисная поддержка: Компания предоставляет не просто оборудование, а полное сопровождение: шеф-монтаж, обучение персонала, поставка оригинальных запчастей и удаленная консультационная помощь.
- Гибкость и кастомизация: Возможность создания нестандартных решений под специфические требования заказчика, включая интеграцию в автоматизированные линии.
Часто задаваемые вопросы (FAQ)
Какова точная температура нагрева для стандартных подшипников?
Для большинства подшипников качения рекомендуемая температура нагрева составляет 110-120°C. Это обеспечивает достаточное тепловое расширение для легкой посадки на вал, не превышая пределов стойкости смазки и структуры стали. Превышение температуры 125°C может привести к необратимым изменениям свойств металла и разрушению смазочного материала.
Может ли нагреватель для подшипников с автоматическим управлением работать с немагнитными материалами?
Нет, классические индукционные нагреватели эффективно работают только с ферромагнитными материалами (сталь, чугун). Немагнитные материалы (нержавеющая сталь аустенитного класса, алюминий, медь) плохо нагреваются индукционным методом на стандартных частотах. Для таких материалов требуются специализированные установки или другие методы монтажа.
Влияет ли размер подшипника на время нагрева?
Да, время нагрева прямо пропорционально массе детали и мощности нагревателя. Маленький подшипник может нагреться за 1-2 минуты, тогда как крупный узел весом 100 кг потребует 30-60 минут. Автоматическая система самостоятельно определит момент достижения заданной температуры и отключит нагрев.
Безопасно ли использовать индукционный нагреватель рядом с электроникой?
Современные нагреватели, такие как серия ELD от завода Минфэн, имеют экранированные индукторы и соответствуют стандартам электромагнитной совместимости. Однако рекомендуется соблюдать разумное расстояние (не менее 1-2 метров) от чувствительной электронной аппаратуры во избежание потенциальных помех, хотя риск минимален при правильном заземлении оборудования.
Как обслуживать индукционный нагреватель?
Обслуживание минимально. Необходимо регулярно проверять целостность кабелей, чистить индуктор от металлической пыли и стружки, а также следить за уровнем и качеством охлаждающей жидкости (если используется водяное охлаждение). Электронные блоки не требуют специального обслуживания, кроме защиты от влаги и пыли.
Заключение и рекомендации по закупке
Выбор нагревателя для подшипников с автоматическим управлением — это инвестиция в надежность вашего производства. Правильно подобранное оборудование окупается за счет сокращения времени простоев, увеличения срока службы дорогостоящих подшипников и повышения безопасности труда. При оценке предложений от поставщиков обращайте внимание не только на цену, но и на наличие сервисной поддержки, возможность кастомизации и репутацию производителя.
Завод электрооборудования Минфэн готов предоставить детальную техническую консультацию, помочь с подбором оптимальной модели под ваши задачи и предложить конкурентоспособную цену от производителя. Мы понимаем специфику промышленных задач и гарантируем, что наше оборудование станет надежным инструментом в руках ваших инженеров.
Для получения индивидуального коммерческого предложения, технических чертежей или консультации по интеграции оборудования в ваши производственные линии, пожалуйста, свяжитесь с нашими специалистами. Изучите полный каталог наших решений для монтажных работ: индукционные нагреватели и гидравлическое оборудование.