
Нагреватель для индукционного демонтажа: цены от производителя
2026-09-14
- Нагреватель для индукционного демонтажа: принцип работы и влияние на стоимость оборудования
- Факторы формирования цены на индукционные нагреватели
- Технические параметры и выбор оборудования для промышленных задач
- Сравнение методов демонтажа: индукция против механики и газа
- Промышленные сценарии применения: опыт эксплуатации
- Интеграция решений завода Минфэн в производственные процессы
- Руководство по закупке: как избежать ошибок при выборе поставщика
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по внедрению
Нагреватель для индукционного демонтажа: принцип работы и влияние на стоимость оборудования
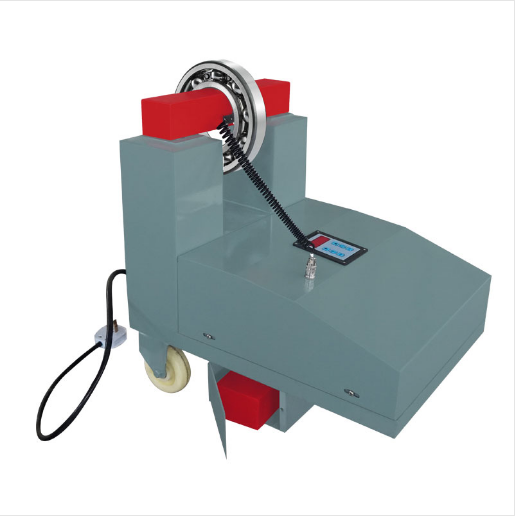
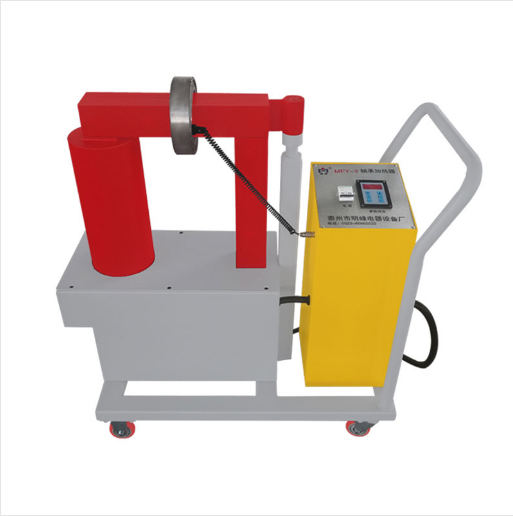
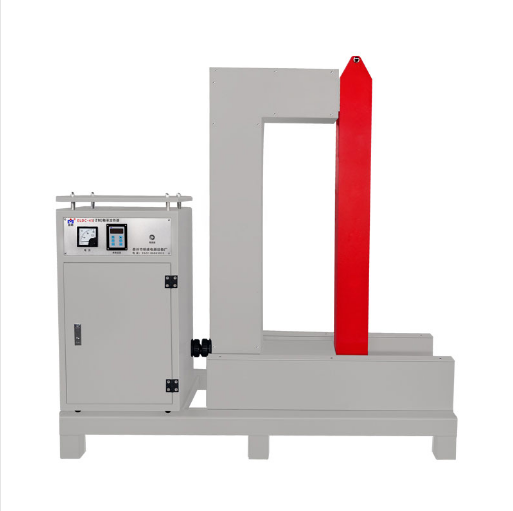
Индукционный нагреватель для демонтажа представляет собой специализированное промышленное оборудование, использующее электромагнитную индукцию для бесконтактного нагрева металлических деталей. Основной задачей данного устройства является расширение внутренних элементов (подшипников, шестерен, муфт, втулок) за счет теплового расширения металла, что позволяет снять их с валов или осей без применения механической силы, ударов или открытого пламени. В условиях современного промышленного производства, где простои оборудования исчисляются тысячами долларов в час, нагреватель для индукционного демонтажа становится критически важным инструментом для сервисных бригад и ремонтных цехов.
Стоимость такого оборудования варьируется в широких пределах и зависит от мощности генератора, частоты рабочего тока, наличия микропроцессорного управления и степени автоматизации процесса. Покупка напрямую у производителя, такого как завод электрооборудования Минфэн (г. Тайчжоу), позволяет исключить наценки посредников и получить оборудование, адаптированное под конкретные технологические задачи предприятия. В отличие от газовых горелок или паяльных ламп, индукционные системы обеспечивают локальный нагрев только целевой детали, сохраняя целостность сопрягаемых поверхностей и термическую стабильность вала.
Физика процесса: почему индукция эффективнее открытого огня
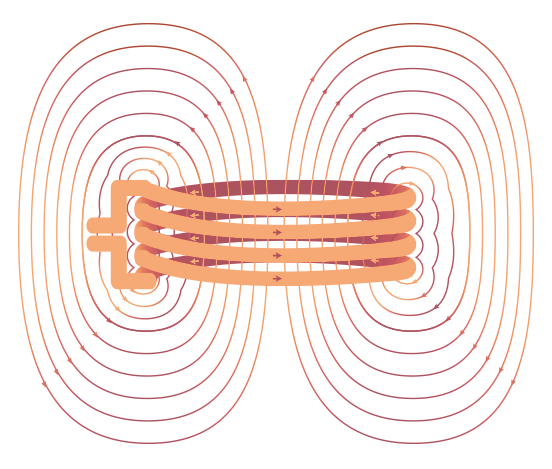
Принцип действия основан на законе электромагнитной индукции Фарадея. Когда переменный ток проходит через индукционную катуку (индуктор), вокруг нее создается мощное переменное магнитное поле. Если внутри этого поля находится токопроводящий материал (сталь, чугун, сплавы на основе меди или алюминия), в нем индуцируются вихревые токи (токи Фуко). Сопротивление металла прохождению этих токов приводит к выделению тепла непосредственно в объеме детали.
Ключевое преимущество этого метода для демонтажа заключается в скорости и контролируемости нагрева. Температура подшипника или шестерни может быть поднята до 150–250°C за считанные минуты. При этом вал, находящийся внутри, нагревается значительно медленнее из-за разницы в массе и отсутствии прямого контакта с источником энергии (если вал не является частью замкнутого контура). Это создает необходимый температурный зазор для свободного снятия детали.
Инженерная практика показывает, что использование открытого пламени часто приводит к неравномерному прогреву, что вызывает локальные деформации корпуса или изменение структуры металла (отпуск или перекалку). Индукционный нагреватель для демонтажа исключает эти риски, обеспечивая равномерное распределение температуры по всему объему нагреваемой детали, что особенно важно для прецизионных узлов турбин, электродвигателей и редукторов.
Факторы формирования цены на индукционные нагреватели
При запросе коммерческого предложения на нагреватель для индукционного демонтажа покупатели часто сталкиваются с существенной разницей в ценах. Понимание структуры стоимости помогает выбрать оптимальное оборудование без переплаты за неиспользуемые функции. Основные факторы, влияющие на ценообразование, включают:
- Номинальная мощность (кВт): Определяет скорость нагрева и максимальный размер деталей, которые можно обработать за один цикл. Устройства мощностью 5–10 кВт подходят для мелких подшипников, тогда как для демонтажа крупных шестерен весом в несколько тонн требуются установки на 100–200 кВт и выше.
- Рабочая частота (кГц): Низкие частоты (1–10 кГц) обеспечивают глубокое проникновение тепла, что эффективно для массивных деталей. Высокие частоты (50–100 кГц и выше) концентрируют нагрев на поверхности, что идеально для тонкостенных колец и мелких деталей. Универсальные аппараты с регулируемой частотой стоят дороже узкоспециализированных.
- Система управления и автоматики: Базовые модели оснащены аналоговыми регуляторами мощности и таймерами. Премиальные серии, такие как микропроцессорные системы ELD от завода Минфэн, включают цифровые контроллеры с возможностью программирования температурных профилей, защиты от перегрева и интеграции с внешними датчиками температуры (пирометрами).
- Конструкция индуктора: Гибкие кабели-индукторы универсальны, но имеют меньший КПД по сравнению со специализированными жесткими катушками, изготовленными под конкретный тип детали. Наличие набора сменных индукторов увеличивает начальную стоимость комплекта.
- Мобильность и исполнение: Стационарные установки дешевле мобильных комплектов на колесах с собственными системами охлаждения и питания. Для выездного сервиса требуются компактные, защищенные от пыли и влаги корпуса (стандарт IP54 и выше).
Завод электрооборудования Минфэн, обладающий более чем двадцатилетним опытом производства, предлагает гибкую ценовую политику за счет вертикальной интеграции производства. Контроль над всеми этапами — от намотки трансформаторов до сборки силовых модулей IGBT — позволяет оптимизировать себестоимость без потери качества.
Технические параметры и выбор оборудования для промышленных задач
Выбор индукционного нагревателя должен базироваться не только на бюджете, но и на технических характеристиках демонтируемых узлов. Ошибка в подборе мощности или частоты может привести к тому, что деталь не нагреется до нужной температуры за разумное время, либо, наоборот, перегреется, что приведет к изменению ее механических свойств.
| Параметр | Влияние на процесс демонтажа | Рекомендации по выбору |
|---|---|---|
| Мощность (кВт) | Скорость нагрева массы металла | Для деталей до 50 кг достаточно 15–25 кВт. Для узлов свыше 500 кг требуется 60 кВт и выше. |
| Частота (кГц) | Глубина проникновения тока (скин-эффект) | Низкая частота (до 10 кГц) для массивных валов и шестерен. Высокая частота для тонких колец подшипников. |
| Диапазон температур | Безопасность для смазки и материала | Оборудование должно позволять точную установку предела (обычно до 300°C), чтобы не повредить сепараторы подшипников. |
| Тип индуктора | Эффективность передачи энергии | Гибкие индукторы для сложных форм. Жесткие катушки для серийного демонтажа однотипных деталей. |
| Система охлаждения | Длительность непрерывной работы | Для интенсивной эксплуатации предпочтительны системы с водяным охлаждением силовых ключей. |
Важно отметить, что реальные показатели эффективности зависят от геометрии детали и наличия зазоров. Например, демонтаж подшипника с плотной посадкой требует большего энергопотребления, чем снятие свободно сидящей муфты. Инженеры завода Минфэн при подборе оборудования серии BGJ-C или MFY всегда запрашивают чертежи или фотографии узлов, чтобы рассчитать необходимую плотность мощности.
Сравнение методов демонтажа: индукция против механики и газа
В промышленной практике часто возникает вопрос о целесообразности инвестиций в индукционное оборудование по сравнению с традиционными методами. Ниже приведено сравнение индукционного нагрева с использованием гидравлических съемников и газовых горелок.
| Критерий | Индукционный нагрев | Газовая горелка | Механический/Гидравлический съемник |
|---|---|---|---|
| Безопасность детали | Высокая. Нет механических напряжений. | Низкая. Риск локального перегрева и деформации. | Средняя. Риск повреждения резьбы или поверхности вала. |
| Скорость работы | Высокая (минуты). | Средняя (зависит от навыка оператора). | Низкая (требует времени на установку и накачку давления). |
| Влияние на вал | Минимальное. Вал остается холодным. | Высокое. Вал может расшириться вместе с деталью. | Отсутствует термическое влияние, но есть осевая нагрузка. |
| Универсальность | Высокая (смена индукторов). | Высокая, но низкая точность. | Низкая (требуется набор разных съемников). |
| Эксплуатационные расходы | Электроэнергия. Низкие затраты на обслуживание. | Расходные газы. Высокие требования к безопасности. | Износ механических частей, гидравлического масла. |
Из таблицы видно, что индукционный метод превосходит альтернативы в задачах, требующих высокой точности и сохранности дорогостоящих компонентов. Механические съемники незаменимы там, где нагрев недопустим (например, при наличии пластиковых или резиновых уплотнений, которые нельзя снять заранее), но они создают огромные осевые нагрузки, которые могут повредить подшипниковые щиты или сам вал. Газовый нагрев дешев, но крайне зависим от квалификации оператора и несет высокие пожарные риски.
Промышленные сценарии применения: опыт эксплуатации
Эффективность индукционных нагревателей наиболее ярко проявляется в сложных условиях обслуживания тяжелого оборудования. Рассмотрим два типичных сценария, где использование технологии от завода Минфэн показало значительные преимущества.
Сценарий 1: Демонтаж подшипников качения в электродвигателях ТЭЦ
В энергетическом секторе плановый ремонт турбогенераторов требует замены подшипников скольжения и качения большого диаметра (свыше 200 мм). Традиционный метод с использованием гидравлических прессов занимал до 4 часов на одну позицию из-за необходимости аккуратного центрирования и риска заклинивания. Кроме того, применение ударных инструментов часто приводило к микротрещинам в посадочных местах вала.
Использование мобильного индукционного нагревателя серии MFY позволило сократить время демонтажа до 20–30 минут. Индуктор устанавливался непосредственно на наружное кольцо подшипника. Нагрев до 180°C происходил равномерно по окружности. Благодаря тепловому расширению, подшипник снимался вручную или с минимальным усилием съёмника. Отсутствие механических нагрузок сохранило геометрию вала, что исключило необходимость его последующей проточки или шлифовки. Это сэкономило предприятию значительные средства на восстановительных работах.
Сценарий 2: Снятие зубчатых колес в редукторах горнодобывающей техники
В горнодобывающей промышленности шестерни конвейерных приводов часто “прикипают” к валам из-за коррозии и высоких вибрационных нагрузок. Применение открытого пламени было запрещено из-за наличия смазочных материалов и близости гидравлических шлангов. Механический демонтаж был невозможен из-за отсутствия места для установки съемников.
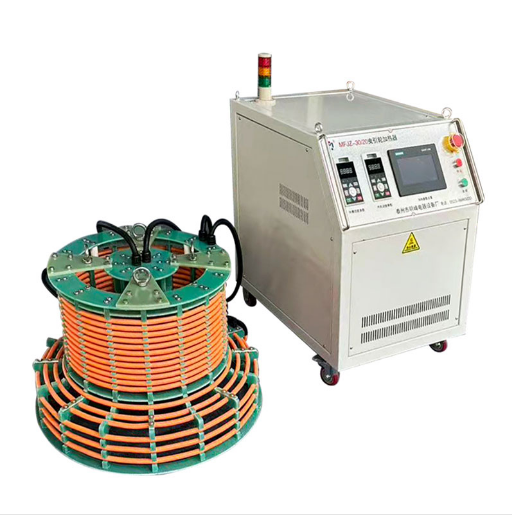
Применение индукционного нагревателя с гибким кабелем-индуктором позволило обойти пространственные ограничения. Кабель обматывался вокруг ступицы шестерни. Локальный нагрев разрушил оксидные пленки и расширил металл. Шестерня была снята без повреждения зубьев. Важно отметить, что контроль температуры предотвратил отпуск металла шестерни, сохранив ее твердость и износостойкость. Такой подход обеспечивает бесперебойную работу конвейерных линий, где каждый час простоя стоит тысячи долларов.
Интеграция решений завода Минфэн в производственные процессы
Завод электрооборудования Минфэн (г. Тайчжоу), основанный в 2005 году, позиционирует себя не просто как поставщик оборудования, а как партнер по инженерному обеспечению ремонтов. Вертикальная интеграция производства позволяет компании предлагать решения, адаптированные под специфику российских и международных промышленных предприятий.
Ключевым преимуществом продукции Минфэн является сочетание надежности и технологичности. Серия индукционных съёмников BGJ-C разработана с учетом требований тяжелой промышленности: прочные корпуса, эффективные системы охлаждения и защита от перегрузок. Микропроцессорные системы серии ELD позволяют операторам сохранять программы нагрева для часто повторяющихся операций, что стандартизирует процесс ремонта и снижает зависимость от человеческого фактора.
Компания соблюдает строгие стандарты качества ISO 9001. Каждое изделие проходит тестирование на герметичность, давление и температурные режимы перед отгрузкой. Это гарантирует, что нагреватель для индукционного демонтажа, полученный заказчиком, будет работать стабильно в условиях цеха с повышенным уровнем пыли, вибраций и перепадов напряжения. Глобальная сервисная поддержка включает возможность удаленной консультации и поставки оригинальных запасных частей, что критически важно для поддержания долгосрочной работоспособности парка оборудования.
Руководство по закупке: как избежать ошибок при выборе поставщика
При формировании бюджета на закупку индукционного оборудования закупщики и главные инженеры должны обращать внимание на несколько аспектов, помимо базовой цены. Рынок насыщен недорогими аналогами, которые часто не соответствуют заявленным характеристикам.
- Проверка реальной мощности: Многие производители указывают пиковую мощность, которую устройство может выдавать лишь кратковременно. Требуется уточнение номинальной продолжительной мощности ( duty cycle ). Завод Минфэн предоставляет честные спецификации, подтвержденные испытаниями.
- Наличие сертификации: Оборудование должно соответствовать стандартам электробезопасности страны эксплуатации. Для России и стран ЕАЭС наличие маркировки EAC является обязательным.
- Комплектация индукторами: Уточните, входят ли в базовую стоимость необходимые индукторы. Часто низкая цена аппарата компенсируется высокой стоимостью дополнительных катушек.
- Сервисная доступность: Узнайте о наличии склада запчастей и скорости реакции технической поддержки. Простой оборудования из-за ожидания ремонта недопустим в непрерывном производстве.
- Возможность кастомизации: Если ваши детали имеют нестандартную форму, производитель должен иметь возможность изготовить специальный индуктор. Минфэн предлагает разработку индивидуальных решений под технические требования заказчика.
Инженерный опыт подсказывает, что экономия на качестве силовой электроники (IGBT-транзисторах, конденсаторах) приводит к частым поломкам в условиях промышленной сети с гармоническими искажениями. Поэтому выбор проверенного производителя с собственной компонентной базой и контролем качества, такого как Минфэн, является стратегически верным решением.
Часто задаваемые вопросы (FAQ)
Можно ли использовать индукционный нагреватель для демонтажа алюминиевых деталей?
Да, индукционные нагреватели работают с любыми токопроводящими материалами, включая алюминий, медь и латунь. Однако, поскольку эти материалы имеют меньшее электрическое сопротивление и не являются ферромагнетиками, для их нагрева требуется больше энергии и, как правило, более высокая частота тока. Оборудование завода Минфэн может быть настроено для работы с цветными металлами, но время нагрева будет дольше по сравнению со сталью.
Влияет ли индукционный нагрев на структуру металла подшипника?
При правильном использовании и контроле температуры (не превышая 200–250°C для большинства подшипников) структура металла не изменяется. Индукционный нагрев происходит быстро, и тепло не успевает проникнуть глубоко в материал, вызывая структурные превращения. Критическим является избегание локальных перегревов (“горячих точек”), которые исключаются при использовании качественных индукторов и систем мониторинга температуры.
Какой срок службы у индукционных нагревателей Минфэн?
Срок службы оборудования зависит от интенсивности эксплуатации и условий окружающей среды. При соблюдении правил эксплуатации, регулярной очистке и своевременной замене охлаждающей жидкости, основные силовые блоки могут служить более 10 лет. Завод Минфэн обеспечивает долгосрочную поддержку и поставку комплектующих, что продлевает жизненный цикл оборудования.
Требуется ли специальная подготовка персонала для работы с оборудованием?
Базовое управление современными индукционными нагревателями интуитивно понятно. Однако для эффективного и безопасного использования рекомендуется проведение инструктажа. Завод Минфэн предоставляет руководство пользователя на русском языке и может организовать обучение операторов, включая выезд специалистов для шеф-монтажа и настройки оборудования на месте.
Безопасно ли использовать индукционный нагреватель рядом с электроникой?
Электромагнитное поле может влиять на чувствительную электронику. Рекомендуется соблюдать безопасное расстояние (обычно не менее 1–2 метров, в зависимости от мощности) между индуктором и электронными блоками управления, датчиками или кардиостимуляторами у персонала. Экранирование и правильное заземление оборудования минимизируют риски.
Заключение и рекомендации по внедрению
Внедрение индукционных технологий демонтажа является шагом к повышению культуры ремонта и снижению эксплуатационных расходов предприятия. Нагреватель для индукционного демонтажа от завода Минфэн — это не просто инструмент, а инвестиция в надежность вашего оборудования. Он позволяет выполнять ремонты быстрее, безопаснее и качественнее, сохраняя ресурс дорогостоящих узлов и агрегатов.
При выборе конкретной модели рекомендуется провести аудит наиболее частых ремонтных операций на вашем предприятии. Определите максимальные размеры и материалы деталей, подлежащих демонтажу. На основе этих данных специалисты завода помогут подобрать оптимальную конфигурацию оборудования серии HA, ELD или MFY. Помните, что правильная техническая поддержка и обучение персонала играют не меньшую роль, чем само оборудование.
Для получения детальной технической консультации, расчета стоимости комплекта под ваши задачи или запроса коммерческого предложения, свяжитесь с нами. Мы готовы предоставить демонстрацию работы оборудования и обсудить условия поставки.
Ознакомьтесь с полным каталогом нашего промышленного оборудования и техническими решениями на главной странице: продукция завода электрооборудования Минфэн.