
Втулка для стального каната: купить оптом от производителя
2026-09-14
Втулка для стального каната: критерии выбора и технология запрессовки
Втулка для стального каната (также известная как обжимная втулка, гильза или коуш) является ключевым элементом такелажных систем, обеспечивающим создание неразъемной петли на конце троса. От качества этого компонента и правильности его монтажа напрямую зависит грузоподъемность всей стропы, безопасность подъемных операций и долговечность оборудования. В промышленной среде, где нагрузки достигают десятков тонн, а условия эксплуатации характеризуются вибрацией, ударными воздействиями и перепадами температур, использование некачественных втулок или нарушение технологии их установки недопустимо.
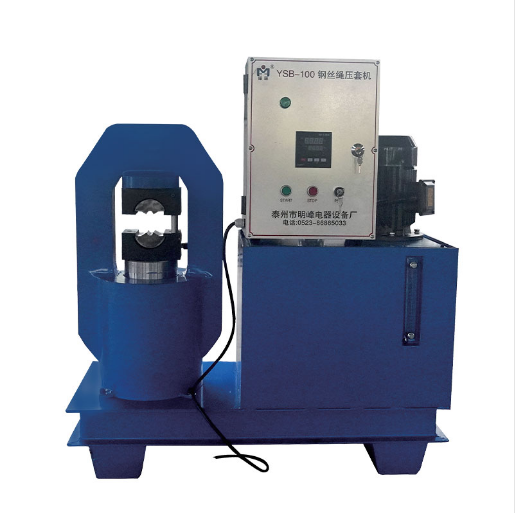
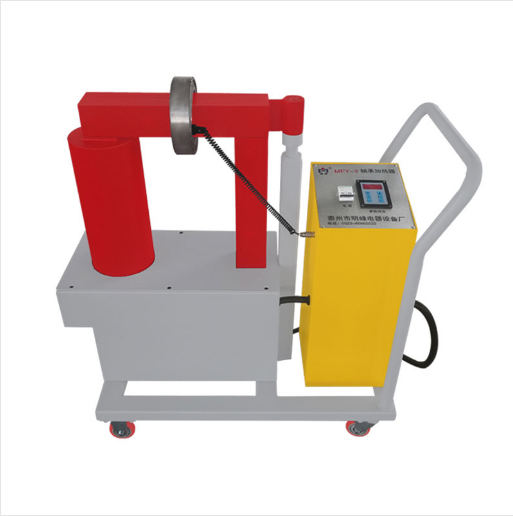
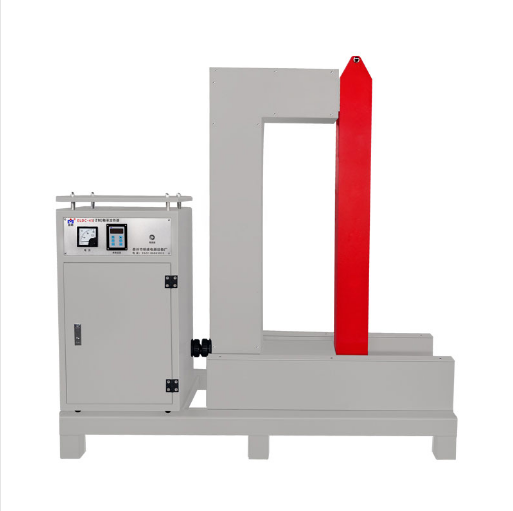
Покупка оптом от производителя позволяет предприятиям не только снизить затраты на логистику и закупки, но и гарантировать соответствие продукции международным стандартам качества. Завод электрооборудования Минфэн (г. Тайчжоу), основанный в 2005 году, специализируется на производстве высокоточного гидравлического оборудования, включая прессы для запрессовки втулок серии YSB-300 и универсальные прессы общего назначения. Вертикальная интеграция производства позволяет контролировать каждый этап — от выбора материала заготовки до финального контроля геометрии готовой втулки, что особенно важно для поставок крупных партий на объекты металлургии, судостроения и энергетики.
Конструктивные особенности и типы втулок
Втулка представляет собой металлическую деталь цилиндрической формы, внутрь которой заводятся концы стального каната. Под действием высокого давления пресса стенки втулки деформируются, плотно обжимая трос и создавая прочное механическое соединение. Существует несколько основных типов втулок, выбор которых зависит от диаметра каната, типа плетения и предполагаемой нагрузки:
- Алюминиевые втулки: Используются для канатов малого и среднего диаметра (обычно до 16–20 мм). Алюминий обладает хорошей пластичностью, что позволяет легко проводить обжим даже ручным инструментом. Однако предел прочности алюминия ниже, чем у стали, поэтому такие втулки не применяются для сверхтяжелых грузов.
- Стальные втулки: Предназначены для канатов большого диаметра и экстремальных нагрузок. Они требуют использования гидравлических прессов с высоким усилием сжатия. Стальные втулки обеспечивают максимальную прочность соединения, сопоставимую с прочностью самого каната.
- Медные и латунные втулки: Применяются в специфических условиях, например, во взрывоопасных средах, где необходимо исключить искрообразование, или в агрессивных химических средах благодаря высокой коррозионной стойкости.
Инженеры завода Минфэн отмечают, что геометрия внутренней поверхности втулки играет критическую роль. Наличие специальных канавок или насечек внутри гильзы улучшает сцепление с проволоками каната, предотвращая их проскальзывание при циклических нагрузках. При оптовых закупках важно обращать внимание на наличие сертификатов материала, подтверждающих химический состав сплава, так как использование вторичного алюминия или низкокачественной стали может привести к хрупкому разрушению втулки при отрицательных температурах.
Технология запрессовки: от ручного инструмента до гидравлических прессов
Процесс создания петлевого соединения называется опрессовкой или запрессовкой. Качество этого процесса определяет до 90% надежности всего такелажного узла. Неправильный обжим приводит к снижению разрывного усилия каната на 30–50%, что создает прямую угрозу безопасности персонала.
Для малых диаметров канатов часто используются ручные клещи или механические прессы. Однако такой метод имеет существенный недостаток: усилие сжатия зависит от физической силы оператора и не может быть точно контролировано. В результате возможны случаи недожима (слабое соединение) или пережима (повреждение проволок каната и уменьшение его эффективного сечения).
В промышленном масштабе, особенно при изготовлении строп для кранов, лебедок и морских судов, стандартом является использование гидравлических прессов. Завод Минфэн производит специализированные прессы серии YSB-300, разработанные именно для запрессовки втулок стальных канатов. Эти установки обеспечивают:
- Точное дозирование усилия сжатия, исключающее человеческий фактор.
- Равномерную деформацию втулки по всей длине, что предотвращает перекосы.
- Возможность работы с втулками из различных материалов, включая высокопрочную сталь.
- Интеграцию в производственные линии благодаря компактности и надежности гидравлической системы.
С точки зрения инженерной практики, контроль давления при запрессовке является обязательным. Современные прессы оснащаются манометрами и системами обратной связи, позволяющими оператору отслеживать процесс в реальном времени. После завершения операции рекомендуется проводить визуальный контроль и, при необходимости, инструментальную проверку диаметра обжатой зоны с помощью калибров.
Параметры выбора втулок и совместимость с канатами
При формировании заявки на оптовую покупку втулок необходимо учитывать ряд технических параметров. Ошибка в подборе размера даже на миллиметр может сделать невозможным монтаж или привести к ослаблению соединения.
| Параметр | Описание и влияние на эксплуатацию | Рекомендации по выбору |
|---|---|---|
| Диаметр каната (d) | Основной параметр, определяющий внутренний диаметр втулки. | Внутренний диаметр втулки должен соответствовать номинальному диаметру каната с учетом допусков. Для канатов с увеличенным диаметром (например, из-за смазки) требуется запас. |
| Материал втулки | Алюминий (Al), Сталь (St), Медь (Cu). | Алюминий — для общих работ до 20 мм. Сталь — для тяжелых грузов и диаметров свыше 20 мм. Медь — для спецсред. |
| Длина втулки (L) | Влияет на площадь контакта и прочность захвата. | Длина должна быть не менее 3–5 диаметров каната для обеспечения достаточной площади трения и предотвращения выдергивания. |
| Форма профиля | Цилиндрическая, шестигранная, овальная после обжима. | Шестигранный профиль после обжима обеспечивает лучшую фиксацию в захватах инструментов и равномерное распределение напряжения. |
| Стандарт изготовления | DIN, ISO, ГОСТ, ASTM. | Необходимо требовать соответствие международным стандартам, таким как DIN 6899 или ISO 8794, что гарантирует геометрическую точность. |
Важно помнить, что разные типы плетения каната (например, 6×19, 6×36, 8×19) имеют различную жесткость и коэффициент уплотнения. Для многопрядных канатов мягкой конструкции может потребоваться втулка с чуть большим внутренним диаметром или использование специальных вкладышей.
Промышленные применения и требования к надежности
Втулки для стальных канатов находят применение в самых требовательных отраслях промышленности. Рассмотрим два типичных сценария, где качество комплектующих имеет решающее значение.
1. Портовая логистика и судостроение. В портовых кранах и судовых лебедках канаты работают в условиях постоянного воздействия соленой воды, ветра и динамических рывков при подъеме контейнеров. Здесь используются стальные оцинкованные втулки большого диаметра. Основной риск — коррозия внутри соединения и усталостное разрушение проволок. Инженерное решение заключается в использовании втулок из нержавеющей стали или алюминия с антикоррозийным покрытием, а также в обязательном применении прессов, обеспечивающих герметичность обжима, чтобы предотвратить попадание влаги внутрь каната.
2. Металлургическое производство. В цехах прокатки и литья стали такелажные системы подвергаются воздействию высоких температур и абразивной пыли. Алюминиевые втулки здесь неприменимы из-за низкой температуры плавления и потери прочности при нагреве. Используются специальные жаропрочные стальные втулки. Оборудование для их монтажа, такое как прессы завода Минфэн, должно обладать высокой надежностью гидравлики, способной работать в запыленных помещениях. Регулярная замена строп и контроль состояния втулок входят в обязательный регламент технического обслуживания таких предприятий.
Завод электрооборудования Минфэн, имея более чем 20-летний опыт разработки гидравлических систем, учитывает эти специфики. Производственная база в Тайчжоу оснащена компьютеризированными системами управления, что позволяет выпускать оборудование, адаптированное под сложные условия эксплуатации. Каждое изделие проходит проверку на герметичность и функциональную совместимость, что снижает риски простоев на конечных объектах.
Сравнение методов создания петель: запрессовка vs заплетка
При создании петель на концах канатов часто возникает вопрос выбора между запрессовкой втулки и ручной заплеткой (сплесневкой). Ниже приведено сравнение этих двух методов с точки зрения эффективности и надежности.
| Критерий | Запрессовка втулкой | Ручная заплетка |
|---|---|---|
| Прочность соединения | 90–100% от разрывного усилия каната. | 75–85% от разрывного усилия каната. |
| Скорость изготовления | Высокая (несколько минут на операцию с прессом). | Низкая (требует квалифицированного такелажника и значительного времени). |
| Внешний вид и габариты | Компактная, аккуратная петля, удобная для прохождения через блоки. | Объемный узел, который может застревать в блоках или барабанах лебедок. |
| Стоимость | Низкая себестоимость при серийном производстве (цена втулки + амортизация пресса). | Высокая стоимость из-за трудоемкости ручной работы. |
| Влияние на канат | Локальная деформация, минимальное повреждение структуры. | Значительное искривление проволок, снижение гибкости в зоне узла. |
Из таблицы видно, что запрессовка втулок является предпочтительным методом для большинства промышленных задач, особенно там, где важна скорость обработки канатов и высокая прочность соединения. Ручная заплетка остается актуальной лишь в случаях аварийного ремонта в полевых условиях или при работе с уникальными нестандартными канатами, для которых нет подходящих втулок.
Контроль качества и сертификация при оптовых закупках
При заказе партии втулок оптом от производителя покупатель должен иметь четкие критерии приемки. Отсутствие надлежащего контроля может привести к получению партии с дефектами литья, трещинами или несоответствием размеров.
Ключевые аспекты контроля качества включают:
- Визуальный осмотр: Поверхность втулок должна быть гладкой, без заусенцев, трещин и раковин. Заусенцы могут повредить отдельные проволоки каната при монтаже.
- Геометрические измерения: Выборочная проверка внутреннего и внешнего диаметров, а также длины втулок с помощью штангенциркулей и калибров. Отклонения должны находиться в пределах допусков, указанных в стандарте (например, DIN).
- Испытания на растяжение: Производитель обязан предоставлять протоколы испытаний контрольных образцов. Испытания проводятся на разрывных машинах, где образец (канат с запрессованной втулкой) нагружается до разрыва. Разрыв не должен происходить по месту обжима втулки; если это происходит, значит, технология нарушена.
- Материальный анализ: Для крупных партий целесообразно заказывать спектральный анализ материала втулок для подтверждения марки сплава.
Завод Минфэн придерживается строгих процедур контроля качества ISO 9001. На всех этапах — от закупки компонентов до финальных приёмо-сдаточных испытаний — действуют стандартизированные процедуры. Это обеспечивает стабильность характеристик продукции даже при больших объемах производства. Покупатели получают не просто металлические изделия, а сертифицированный компонент инженерной системы, надежность которого подтверждена документально.
Часто задаваемые вопросы (FAQ)
Какой пресс лучше выбрать для запрессовки алюминиевых втулок?
Для алюминиевых втулок диаметром до 20 мм достаточно ручных гидравлических клещей или небольших настольных прессов с усилием до 10–15 тонн. Однако для обеспечения стабильного качества в условиях серийного производства рекомендуется использовать специализированные прессы, такие как серия YSB-300 от завода Минфэн, которые позволяют точно регулировать давление и исключают риск пережима.
Можно ли использовать одну втулку повторно?
Нет, втулки являются одноразовыми элементами. После деформации при запрессовке материал втулки меняет свою структуру (упрочняется и теряет эластичность). Попытка выпрессовать канат и использовать втулку снова приведет к образованию микротрещин и резкому снижению прочности соединения. При ремонте стропы необходимо заменять и канат, и втулку.
Как влияет длина втулки на прочность соединения?
Длина втулки напрямую влияет на площадь контакта между канатом и гильзой. Слишком короткая втулка не обеспечит достаточного трения для удержания нагрузки, и канат может выскользнуть. Общее правило: длина обжимной части должна составлять не менее 3–5 внутренних диаметров втулки. Точные значения зависят от типа каната и должны сверяться с техническими таблицами производителя.
Нужно ли смазывать канат перед запрессовкой?
Да, канат должен быть adequately смазан, особенно если он будет эксплуатироваться в агрессивных средах. Однако перед запрессовкой излишки грязи и абразивов должны быть удалены. Смазка внутри втулки помогает предотвратить внутреннюю коррозию, но избыток смазки может снизить коэффициент трения между проволоками и втулкой, поэтому важно соблюдать баланс и использовать рекомендованные типы смазок.
Какие документы запрашивать у производителя втулок?
При оптовой закупке необходимо запросить сертификат качества на партию, протоколы испытаний на растяжение (если применимо), а также декларацию соответствия международным стандартам (CE, ISO, DIN). Если втулки поставляются вместе с прессом, как в случае с оборудованием Минфэн, также предоставляется паспорт на оборудование и инструкция по эксплуатации.
Заключение и рекомендации по закупкам
Выбор поставщика втулок для стальных канатов должен базироваться не только на цене, но и на технической компетенции производителя. Надежное соединение каната — это залог безопасности людей и сохранности дорогостоящего груза. Оптовые закупки напрямую у завода-производителя, такого как Завод электрооборудования Минфэн, дают преимущество в виде контроля качества, возможности кастомизации под специфические задачи и получения полного цикла технической поддержки.
Инженерам и специалистам по закупкам рекомендуется:
- Четко специфицировать требуемые стандарты (DIN, ISO) в технических заданиях.
- Требовать предоставления образцов для тестовой запрессовки и испытаний перед оформлением крупной партии.
- Учитывать необходимость наличия правильного инструмента (прессов) для монтажа втулок, так как даже самая качественная втулка не обеспечит надежности при неправильном обжиме.
- Обращать внимание на комплексные решения, где поставщик может предоставить как расходные материалы (втулки), так и оборудование для их монтажа, что упрощает логистику и сервисное обслуживание.
Для получения подробной технической документации, каталога продукции и консультации по подбору оборудования для запрессовки втулок, посетите официальный сайт завода Минфэн, где представлены все серии гидравлических прессов и сопутствующих такелажных компонентов.