
Индукционный нагреватель магнитного типа: цена от производителя
2026-09-13
- Индукционный нагреватель магнитного типа: принципы работы и формирование стоимости
- Конструктивные особенности и ключевые компоненты
- Технические характеристики и выбор модели
- Промышленные применения: от монтажа до термообработки
- Сравнение индукционного нагрева с альтернативными методами
- Рекомендации по выбору поставщика и закупке
- Часто задаваемые вопросы (FAQ)
- Заключение и дальнейшие шаги
Индукционный нагреватель магнитного типа: принципы работы и формирование стоимости
Выбор оборудования для термической обработки металлических деталей требует глубокого понимания физических процессов, лежащих в основе нагрева. Индукционный нагреватель магнитного типа представляет собой высокотехнологичное решение, использующее явление электромагнитной индукции для бесконтактного нагрева токопроводящих материалов. В отличие от традиционных методов, таких как газовые горелки или контактные печи, индукционные системы обеспечивают локальный, быстрый и контролируемый нагрев, что критически важно для современных производственных линий в металлургии, машиностроении и энергетике.
Ключевым фактором, определяющим эффективность такого оборудования, является правильное согласование частоты генератора, мощности и геометрии индуктора с параметрами нагреваемой детали. Ошибки на этапе проектирования или выбора готового решения приводят к неравномерному прогреву, перерасходу электроэнергии и снижению качества термообработки. Цена индукционного нагревателя формируется не только из стоимости силовой электроники, но и из сложности инженерных расчетов, качества компонентов и уровня автоматизации управления процессом.
Физические основы индукционного нагрева
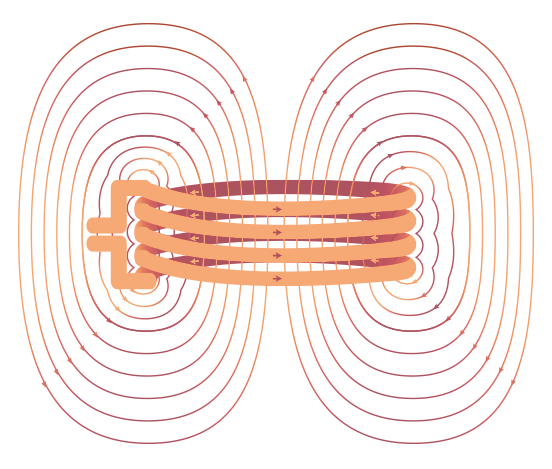
Принцип действия индукционного нагревателя базируется на двух фундаментальных физических явлениях: законе электромагнитной индукции Фарадея и эффекте Джоуля-Ленца. Когда переменный электрический ток высокой частоты проходит через медную катушку (индуктор), вокруг неё возникает переменное магнитное поле. Если внутри этого поля разместить металлическую деталь (заготовку), в её поверхностном слое наводятся вихревые токи (токи Фуко).
Сопротивление металла прохождению этих токов приводит к выделению тепла непосредственно в объеме детали. Глубина проникновения тока и, соответственно, глубина нагрева зависят от частоты питающего тока и удельного электрического сопротивления материала. Для ферромагнитных материалов, таких как сталь, дополнительный тепловой эффект создает гистерезис — перемагничивание доменов материала, которое прекращается при достижении точки Кюри (около 760°C для стали). После этой точки нагрев продолжается исключительно за счет вихревых токов.
Эта технология позволяет достигать температур плавления за считанные секунды или минуты, в зависимости от массы объекта. Важно отметить, что тепло генерируется внутри самой детали, а не передается ей извне через теплопроводность, что обеспечивает высокую скорость процесса и минимизирует окисление поверхности.
Конструктивные особенности и ключевые компоненты
Современный промышленный индукционный нагреватель состоит из нескольких основных узлов, каждый из которых влияет на итоговую производительность и надежность системы. Понимание их устройства помогает обоснованно оценивать коммерческие предложения поставщиков.
- Источник питания (инвертор): Преобразует сетевое напряжение (50/60 Гц) в высокочастотный ток. В установках мощностью до 100 кВт часто используются транзисторы IGBT, обеспечивающие высокий КПД (до 95%) и точное управление мощностью. Для сверхвысоких частот применяются ламповые генераторы или MOSFET-транзисторы.
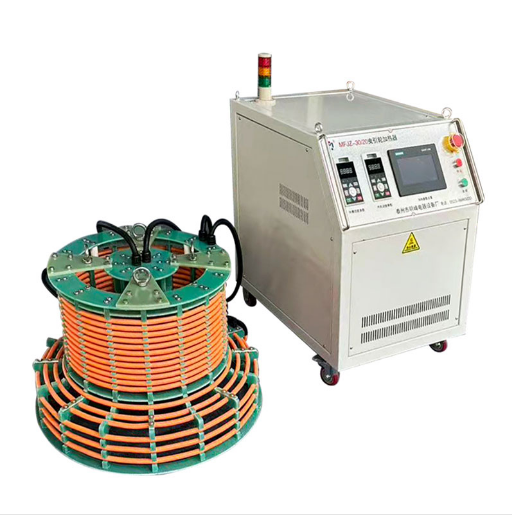
- Индукционная катушка (индуктор): Изготавливается из медной трубки или профиля, часто с внутренним водяным охлаждением. Геометрия катушки разрабатывается индивидуально под форму детали. Именно индуктор определяет локализацию теплового поля.
- Система охлаждения: Критический элемент, предотвращающий перегрев силовых модулей и катушки. Обычно используется замкнутый контур с дистиллированной водой или водно-гликолевой смесью. Отсутствие эффективного охлаждения резко снижает ресурс оборудования.
- Блок управления и автоматики: Микропроцессорные контроллеры позволяют задавать временные профили нагрева, контролировать температуру с помощью пирометров или термопар, а также интегрировать систему в общую линию АСУ ТП предприятия.
Завод электрооборудования Минфэн (г. Тайчжоу), являясь вертикально интегрированным производителем, уделяет особое внимание качеству сборки этих компонентов. Собственная команда инженеров-проектировщиков разрабатывает индукторы с учетом специфики задач клиента, будь то нагрев подшипников для монтажа, термоупрочнение валов или пайка твердосплавных инструментов. Строгий контроль качества на всех этапах производства гарантирует стабильность работы оборудования в тяжелых промышленных условиях.
Влияние параметров на стоимость оборудования
Запрос «индукционный нагреватель магнитного типа цена» часто приводит к разбросу значений в несколько раз. Это связано с тем, что стоимость формируется под конкретную технологическую задачу. Основные факторы ценообразования включают:
- Номинальная мощность (кВт): Определяет скорость нагрева и максимальную массу детали, которую можно обработать за один цикл. Увеличение мощности требует более дорогих силовых модулей и систем охлаждения.
- Рабочая частота (кГц): Низкие частоты (1–10 кГц) подходят для глубокого прогрева крупных заготовок. Высокие частоты (50–400 кГц) используются для поверхностной закалки, пайки или нагрева мелких деталей. Генераторы высокого диапазона сложнее в производстве и дороже.
- Степень автоматизации: Ручные установки стоят дешевле, но требуют участия оператора. Автоматизированные комплексы с манипуляторами, конвейерами и системой обратной связи по температуре значительно увеличивают начальную инвестицию, но снижают операционные расходы и брак.
- Кастомизация индуктора: Стандартные спиральные индукторы дешевле. Сложные многовитковые или специализированные формы, разработанные под уникальную геометрию детали, требуют индивидуальных расчетов и изготовления.
Технические характеристики и выбор модели
При подборе оборудования необходимо сопоставлять технические требования процесса с возможностями установки. Ниже приведена таблица с ориентировочными параметрами для различных классов индукционных нагревателей, производимых на базе технологий, применяемых на заводе Минфэн.
| Параметр | Компактные установки (серия HA/MFY) | Промышленные стационарные системы (серия ELD) | Специализированные комплексы |
|---|---|---|---|
| Мощность | 2 – 40 кВт | 50 – 300 кВт | От 300 кВт и выше |
| Частотный диапазон | 15 – 80 кГц | 1 – 20 кГц | Настраиваемый под задачу |
| Напряжение питания | 220 В / 380 В | 380 В (3 фазы) | 380 В / 660 В |
| Тип охлаждения | Воздушное / Водяное | Принудительное водяное | Замкнутый контур с чиллером |
| Применение | Нагрев подшипников, съемников, мелкая пайка | Объемная закалка, ковка, термообработка валов | Автоматизированные линии, плавка металлов |
| Управление | Ручное / Полуавтоматическое | Микропроцессорное, с памятью рецептов | Интеграция с PLC, SCADA |
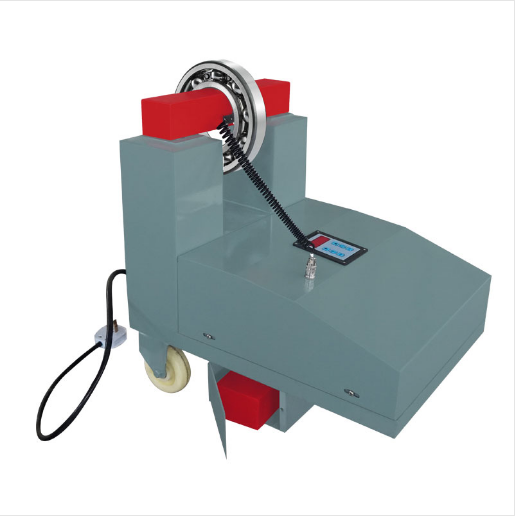
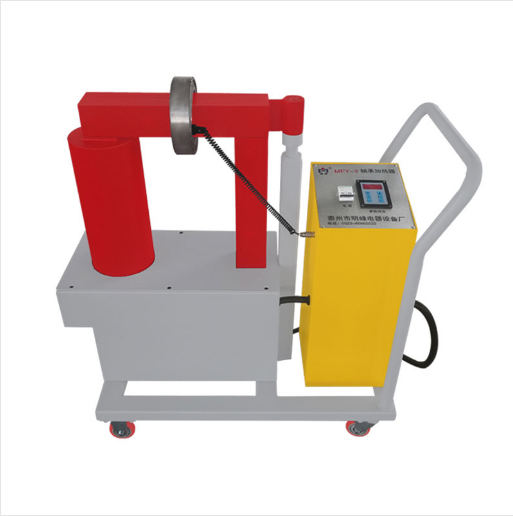
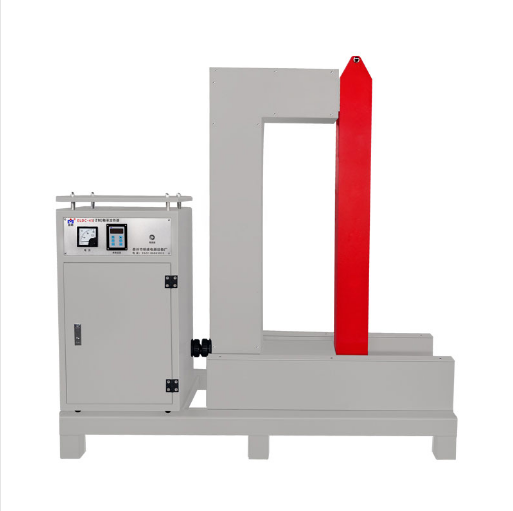
Конкретные параметры зависят от модели, конфигурации и реальных условий эксплуатации. Например, серия HA индукционных нагревателей для подшипников от завода Минфэн оптимизирована для быстрого и равномерного расширения внутренних колец, что исключает риск повреждения шариков или сепаратора. В то же время, серия ELD микропроцессорных нагревательных систем предназначена для более сложных процессов, где требуется точное соблюдение температурного графика.
Промышленные применения: от монтажа до термообработки
Индукционные нагреватели находят применение в широком спектре отраслей. Их универсальность обусловлена возможностью точечного воздействия на материал без нагрева окружающей среды.
Монтаж и демонтаж подшипников и муфт
Одно из самых распространенных применений — нагрев внутренних колец подшипников перед посадкой на вал. Традиционные методы, такие как нагрев в масляной ванне или открытым пламенем, имеют существенные недостатки: загрязнение масла, риск возгорания, неравномерный нагрев и повреждение структуры металла. Индукционный метод позволяет нагреть подшипник до заданной температуры (обычно 100–120°C) за несколько секунд, обеспечивая необходимое тепловое расширение для легкой посадки. При этом структура металла не меняется, так как температура остается ниже точки отпуска.
В условиях ремонтных работ на горнодобывающих предприятиях или в энергетике, где время простоя оборудования стоит дорого, использование мобильных индукционных нагревателей серии MFY позволяет сократить время монтажных операций в 3–5 раз по сравнению с механическими прессами или газовыми горелками.
Поверхностная закалка и отпуск
В машиностроении индукционный нагрев используется для упрочнения поверхностного слоя деталей (валов, шестерен, осей) при сохранении вязкой сердцевины. Быстрый нагрев поверхности до аустенитного состояния с последующим интенсивным охлаждением (водой или полимерным раствором) создает слой мартенсита высокой твердости. Глубина закаленного слоя регулируется частотой тока: чем выше частота, тем тоньше слой.
Инженерный опыт показывает, что для деталей сложной геометрической формы, таких как зубчатые колеса, критически важна конструкция индуктора. Неравномерное распределение магнитного поля может привести к появлению трещин или недостаточной твердости в отдельных зонах. Завод Минфэн проводит компьютерное моделирование электромагнитных полей для оптимизации формы индуктора перед его изготовлением, что минимизирует риски брака при серийном производстве.
Пайка твердосплавных пластин и труб
Индукционная пайка обеспечивает прочное соединение металлических деталей с использованием присадочного материала. Локальный нагрев позволяет избежать деформации всей конструкции, что особенно важно при работе с тонкостенными трубами или инструментами. Контроль температуры предотвращает пережог основного металла и выгорание легирующих элементов.
Сравнение индукционного нагрева с альтернативными методами
Для принятия обоснованного решения о внедрении индукционных технологий целесообразно сравнить их с традиционными методами нагрева.
| Критерий | Индукционный нагрев | Газовая горелка | Муфельная печь |
|---|---|---|---|
| Скорость нагрева | Очень высокая (секунды/минуты) | Средняя | Низкая (часы) |
| Энергоэффективность | Высокая (КПД до 90-95%) | Низкая (большие теплопотери) | Средняя |
| Точность контроля температуры | Высокая (±1-5°C) | Низкая (зависит от оператора) | Средняя |
| Безопасность и экология | Отсутствие открытого огня, выбросов | Риск пожара, продукты сгорания | Безопасно, но долгий цикл |
| Влияние на структуру металла | Минимальное окисление, нет обезуглероживания | Высокий риск окисления и пережога | Возможно обезуглероживание |
| Капитальные затраты | Средние/Высокие | Низкие | Средние |
Из таблицы видно, что индукционный нагрев выигрывает в скорости, точности и энергоэффективности. Хотя первоначальные инвестиции могут быть выше, чем при использовании газовых горелок, снижение эксплуатационных расходов и брака быстро окупает разницу. Для задач, требующих массового и однородного прогрева больших партий, муфельные печи могут быть предпочтительнее, но для поточного производства и локальной обработки индукция является безальтернативным лидером.
Рекомендации по выбору поставщика и закупке
Рынок промышленного оборудования насыщен предложениями, однако качество индукционных установок варьируется крайне широко. При выборе поставщика следует обращать внимание на следующие аспекты:
- Инженерная экспертиза: Способность производителя рассчитать параметры индуктора под вашу конкретную деталь. Универсальные решения часто работают неэффективно.
- Качество компонентной базы: Использование надежных силовых модулей (IGBT), конденсаторов и систем охлаждения от известных брендов гарантирует долгий срок службы.
- Сервисная поддержка: Наличие запчастей, возможность удаленной диагностики и выездного обслуживания. Завод Минфэн предоставляет полный цикл сопровождения, включая обучение персонала и поставку оригинальных запасных частей.
- Опыт в отрасли: Реализованные проекты в смежных отраслях являются лучшим подтверждением компетенции.
Важно избегать покупок оборудования у посредников, не обладающих техническими знаниями. Прямое сотрудничество с производителем, таким как Завод электрооборудования Минфэн, позволяет получить кастомизированное решение, адаптированное под ваши технологические требования, включая интеграцию с существующими линиями и соответствие специфическим стандартам безопасности.
Часто задаваемые вопросы (FAQ)
Какова реальная экономия электроэнергии при переходе на индукционный нагрев?
Экономия зависит от заменяемой технологии. По сравнению с газовыми печами или резистивными нагревателями, индукционные установки могут снизить потребление энергии на 30–50% благодаря высокому КПД преобразования электричества в тепло и отсутствию потерь на нагрев окружающей среды. Точный расчет возможен только после анализа текущего технологического процесса.
Можно ли нагревать немагнитные материалы, такие как алюминий или медь?
Да, индукционный нагреватель магнитного типа способен нагревать любые токопроводящие материалы. Однако для немагнитных металлов с низкой удельной сопротивляемостью (медь, алюминий) требуются более высокие частоты и мощности для достижения эффективного нагрева, так как в них отсутствует эффект гистерезиса.
Влияет ли индукционный нагрев на свойства металла?
При правильном режиме нагрева индукционный метод даже превосходит традиционные способы, так как время воздействия высоких температур минимально. Это предотвращает рост зерна металла, окисление поверхности и обезуглероживание. Однако превышение критических температур или неправильный выбор частоты может привести к локальным перегревам, поэтому важен профессиональный настройка оборудования.
Какое обслуживание требуется для индукционного нагревателя?
Основное внимание следует уделять системе охлаждения. Необходимо регулярно проверять уровень и качество охлаждающей жидкости, очищать фильтры и контролировать отсутствие утечек. Также рекомендуется периодически inspectовать индуктор на предмет механических повреждений и загрязнений. Силовая электроника при надлежащем охлаждении практически не требует обслуживания.
Возможна ли поставка оборудования с нестандартными характеристиками?
Да, многие производители, включая Завод Минфэн, предлагают кастомизированные решения. Это может касаться мощности, частоты, формы индуктора или интерфейса управления. Индивидуальный подход позволяет решить уникальные производственные задачи, которые не покрываются стандартными моделями.
Заключение и дальнейшие шаги
Внедрение индукционных технологий — это стратегическое решение, направленное на повышение эффективности, качества продукции и безопасности производства. Правильный выбор оборудования требует учета множества технических нюансов, от физики процесса до особенностей интеграции в существующую инфраструктуру. Инвестиции в качественное оборудование от проверенного производителя окупаются за счет снижения энергозатрат, уменьшения брака и повышения производительности труда.
Для получения детальной консультации, расчета стоимости и подбора оптимальной конфигурации оборудования рекомендуется обратиться к техническим специалистам. Анализ ваших чертежей и технологических требований позволит предложить решение, максимально соответствующее вашим задачам.
Ознакомьтесь с полным каталогом решений для индукционного нагрева и гидравлического монтажа на нашей главной странице: продукция завода Минфэн.