
Индукционный нагреватель для бандажей: цены от производителя
2026-09-13
- Индукционный нагреватель для бандажей: принцип работы и экономическая эффективность
- Технические характеристики и параметры выбора оборудования
- Применение в различных отраслях промышленности
- Сравнительный анализ технологий монтажа
- Факторы формирования цены и экономика владения
- Как выбрать надежного поставщика: критерии оценки
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по внедрению
Индукционный нагреватель для бандажей: принцип работы и экономическая эффективность
В условиях современного промышленного производства, где требования к точности сборки и скорости технического обслуживания постоянно растут, традиционные методы монтажа подшипников и бандажных колец уступают место более эффективным технологиям. Индукционный нагреватель для бандажей представляет собой специализированное оборудование, использующее электромагнитную индукцию для бесконтактного нагрева металлических деталей. Этот метод позволяет достичь равномерного расширения внутреннего диаметра кольца или подшипника, обеспечивая их свободную посадку на вал или в корпус без применения механического давления, которое часто приводит к повреждению поверхностей.
Для инженеров и закупщиков ключевым вопросом является не только техническая возможность применения индукционного нагрева, но и его экономическое обоснование. Цены от производителя на такое оборудование варьируются в зависимости от мощности, частоты генератора и уровня автоматизации, однако совокупная стоимость владения (TCO) зачастую оказывается ниже, чем при использовании газовых горелок или масляных ванн. Завод электрооборудования Минфэн (г. Тайчжоу), обладающий более чем двадцатилетним опытом в разработке индукционных систем, предлагает решения, которые оптимизируют процесс монтажа за счет снижения энергопотребления и исключения рисков локального перегрева, способного изменить структуру металла.
Физика процесса и преимущества перед традиционными методами
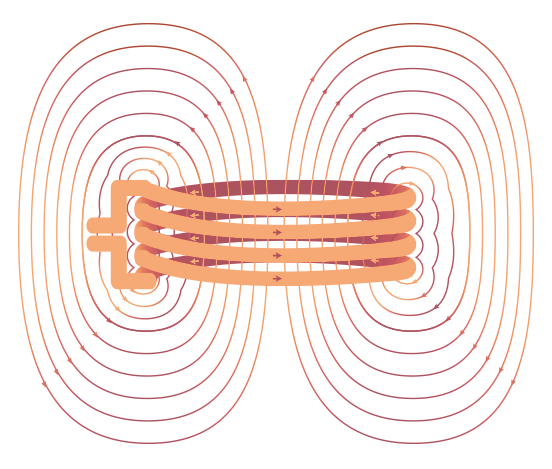
Принцип действия индукционного нагревателя основан на законе электромагнитной индукции Фарадея. Когда металлическая деталь (бандаж, внутреннее кольцо подшипника или шестерня) помещается внутрь индуктора, переменное магнитное поле индуцирует в материале вихревые токи (токи Фуко). Сопротивление металла прохождению этих токов приводит к выделению тепла непосредственно в объеме детали. Важно отметить, что нагревается только сама деталь, а не окружающая среда или инструмент.
Сравнение индукционного нагрева с традиционными методами выявляет существенные преимущества в контексте промышленной безопасности и качества сборки:
- Равномерность нагрева: В отличие от открытого пламени, которое создает точки локального перегрева, индукция обеспечивает однородное распределение температуры по всему объему кольца. Это критически важно для сохранения термической стабильности стали и предотвращения деформаций.
- Скорость процесса: Нагрев до рабочей температуры (обычно 80–120°C для подшипников, до 300°C и выше для тяжелых бандажей) происходит за секунды или минуты, что сокращает время простоя оборудования при ремонте.
- Безопасность и экологичность: Отсутствие открытого огня, дыма и вредных испарений делает индукционные нагреватели идеальными для использования в закрытых цехах, включая зоны с повышенными требованиями пожарной безопасности.
- Сохранение свойств материала: Контролируемый нагрев ниже точки структурных превращений стали гарантирует, что твердость и прочность детали останутся неизменными после остывания.
Технические характеристики и параметры выбора оборудования
При выборе индукционного нагревателя для бандажей необходимо учитывать ряд технических параметров, которые напрямую влияют на производительность и совместимость с конкретными задачами предприятия. Неправильный подбор мощности или частоты может привести к недостаточному расширению детали или, наоборот, к её пережогу.
| Параметр | Описание и влияние на процесс | Рекомендации для выбора |
|---|---|---|
| Мощность (кВт) | Определяет скорость нагрева и максимальный вес детали, которую можно обработать за приемлемое время. | Для легких подшипников (до 5 кг) достаточно 2–5 кВт. Для тяжелых бандажей и крупных шестерен (50–500 кг) требуются установки от 15 до 40 кВт и выше. |
| Частота тока (кГц) | Влияет на глубину проникновения тепла (скин-эффект). Высокая частота греет поверхностный слой, низкая — прогревает объем. | Для тонкостенных бандажей и мелких подшипников оптимальна высокая частота (20–50 кГц). Для массивных деталей предпочтительна средняя или низкая частота (5–15 кГц) для глубокого прогрева. |
| Внутренний диаметр индуктора | Геометрическое ограничение, определяющее максимальный размер детали, которую можно поместить внутрь катушки. | Необходимо выбирать индуктор с диаметром, превышающим внешний диаметр нагреваемой детали на 10–20 мм для обеспечения эффективной связи магнитного поля. |
| Диапазон температур | Максимальная температура, которую может обеспечить установка. | Стандартные модели обеспечивают нагрев до 300°C. Для специальных задач (например, термоусадка толстостенных конструкций) могут потребоваться системы до 600°C. |
| Система управления | Тип контроллера: аналоговый, цифровой или микропроцессорный с памятью рецептов. | Для серийного производства рекомендуются модели с микропроцессорным управлением (серия ELD от завода Минфэн), позволяющие сохранять параметры для разных типов деталей. |
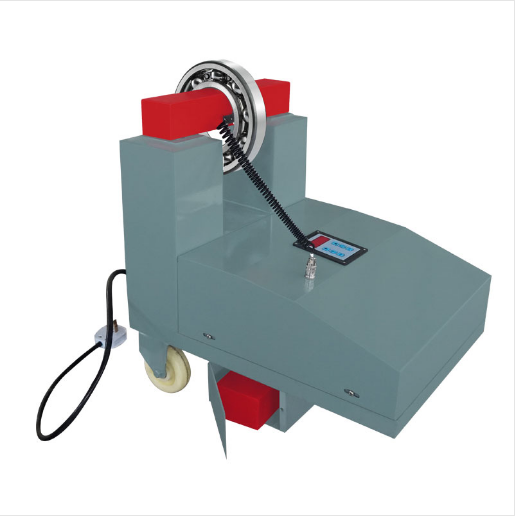
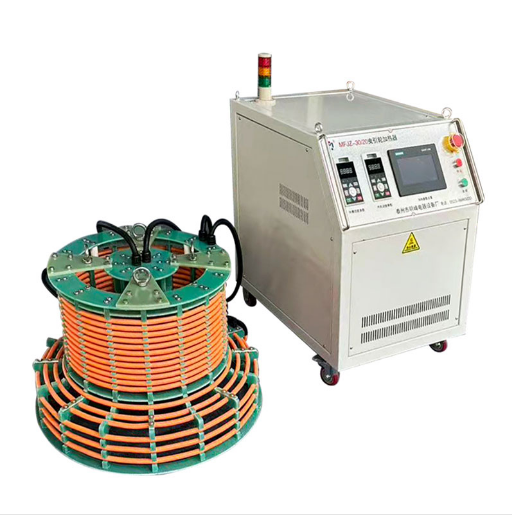
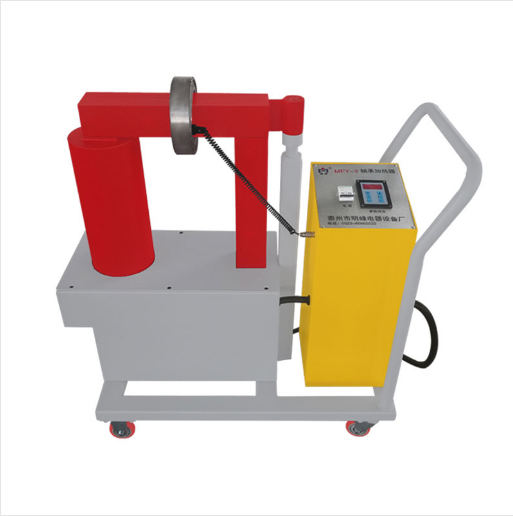
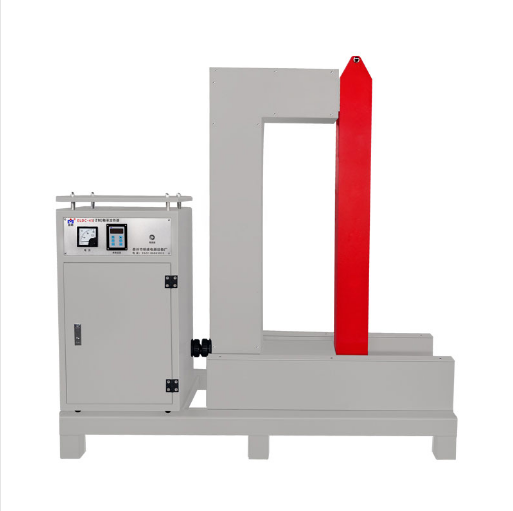
Завод электрооборудования Минфэн (г. Тайчжоу) производит оборудование, охватывающее широкий спектр мощностных характеристик. Серия HA индукционных нагревателей для подшипников и серия MFY передвижных нагревателей разработаны с учетом необходимости гибкой настройки под различные производственные условия. Вертикальная интеграция производства позволяет компании контролировать качество каждого компонента, от силовых транзисторов IGBT до медных индукционных катушек, обеспечивая стабильность выходных параметров.
Инженерный взгляд на выбор частоты и мощности
С инженерной точки зрения, одной из наиболее распространенных ошибок при закупке является ориентация исключительно на максимальную мощность без учета частоты генератора. Для массивных стальных бандажей толщиной более 50 мм использование высокочастотного нагревателя приведет к тому, что поверхность детали раскалится, пока сердцевина останется холодной. Это создает опасные термические напряжения. В таких случаях целесообразно применять установки средней частоты, которые обеспечивают более глубокий скин-слой. И наоборот, для тонких колец высокая частота необходима для быстрого и равномерного прогрева по всей толщине стенки. Специалисты завода Минфэн при консультации всегда запрашивают чертежи деталей или их точные геометрические параметры, чтобы рекомендовать оптимальное соотношение мощности и частоты.
Применение в различных отраслях промышленности
Индукционные нагреватели для бандажей находят применение в самых требовательных секторах тяжелой индустрии. Их универсальность обусловлена возможностью работы с любыми ферромагнитными материалами, включая углеродистые и легированные стали, чугун и некоторые сплавы.
Энергетика и турбиностроение
В энергетическом секторе, особенно при обслуживании паровых и газовых турбин, требуется монтаж крупных подшипников скольжения и качения на валы роторов. Диаметры таких валов могут достигать нескольких метров, а масса подшипников — десятков тонн. Использование индукционного нагрева позволяет равномерно расширить внутреннее кольцо подшипника на необходимую величину (обычно 0,1–0,3 мм на каждые 100 мм диаметра при нагреве до 100–120°C), обеспечивая легкую посадку без ударных нагрузок. Применение открытых flame-методов в таких условиях недопустимо из-за риска локального перегрева вала и нарушения его геометрии.
Горнодобывающая промышленность и металлургия
Оборудование для дробления, измельчения и конвейерной транспортировки работает в условиях экстремальных нагрузок и загрязнений. Подшипники дробилок и мельниц требуют регулярной замены. Индукционные нагреватели серии MFY, предлагаемые заводом Минфэн, обладают мобильной конструкцией, что позволяет доставлять оборудование непосредственно к месту ремонта в цеху или на карьере. Быстрый нагрев крупных бандажных колец дробилок сокращает время простоя дорогостоящего оборудования, что напрямую влияет на экономические показатели предприятия.
Судостроение и морской транспорт
В судостроении монтаж гребных валов, редукторов и насосного оборудования часто осуществляется в стесненных условиях машинных отделений. Компактность и отсутствие необходимости в источниках открытого огня делают индукционные нагреватели безопасным выбором. Кроме того, морская среда требует высокой коррозионной стойкости оборудования, поэтому важные узлы нагревателей часто имеют дополнительную защиту или изготавливаются из материалов, устойчивых к воздействию влаги.
Сравнительный анализ технологий монтажа
Для принятия обоснованного решения о закупке оборудования полезно сравнить индукционный нагрев с альтернативными методами, широко используемыми в промышленности.
| Критерий | Индукционный нагрев | Газовая горелка | Масляная ванна | Механический пресс |
|---|---|---|---|---|
| Равномерность нагрева | Высокая (по всему объему) | Низкая (риск локальных перегревов) | Высокая | Не применимо (холодный монтаж) |
| Скорость подготовки | Высокая (минуты) | Средняя/Низкая | Низкая (долгий нагрев масла) | Средняя |
| Безопасность персонала | Высокая (нет огня, нет химии) | Низкая (открытый огонь, газ) | Средняя (риск ожогов маслом) | Средняя (риск защемления) |
| Влияние на материал | Минимальное (контролируемый T) | Высокое (риск отпуска стали) | Минимальное | Высокое (риск микротрещин) |
| Эксплуатационные расходы | Низкие (электроэнергия) | Средние (газ, обслуживание) | Высокие (замена масла, утилизация) | Средние (энергозатраты) |
| Мобильность | Высокая (для компактных моделей) | Высокая | Низкая (стационарные ванны) | Низкая (громоздкое оборудование) |
Из таблицы видно, что индукционный нагрев превосходит альтернативы по большинству параметров, особенно в аспектах безопасности и сохранности детали. Механический пресс, хотя и является распространенным методом, несет риск повреждения поверхностей трения и возникновения внутренних напряжений в материале подшипника, что сокращает его ресурс. Масляные ванны, несмотря на равномерность нагрева, требуют значительного времени на подготовку и создают проблемы с утилизацией отработанного масла, что противоречит современным экологическим стандартам.
Факторы формирования цены и экономика владения
Запрос «индукционный нагреватель для бандажей: цены от производителя» часто обусловлен желанием понять структуру затрат. Стоимость оборудования зависит от нескольких ключевых факторов:
- Номинальная мощность и частота: Более мощные генераторы с широким диапазоном регулировки частоты стоят дороже из-за использования дорогостоящих силовых модулей IGBT и сложных систем охлаждения.
- Конструкция индуктора: Стандартные цилиндрические индукторы дешевле, чем специализированные, выполненные по чертежам заказчика для деталей сложной формы. Завод Минфэн предлагает кастомизированные решения, что может влиять на итоговую цену, но обеспечивает идеальное соответствие задаче.
- Уровень автоматизации: Модели с ручным управлением дешевле, чем системы с сенсорными панелями, памятью программ и интеграцией с PLC-контроллерами предприятия.
- Комплектация: Наличие дополнительных аксессуаров, таких как термоизолирующие перчатки, инфракрасные пирометры для контроля температуры и набор сменных индукторов, также формирует конечную цену.
При оценке стоимости важно рассматривать не только первоначальные инвестиции, но и операционные расходы. Индукционные нагреватели потребляют электроэнергию только во время рабочего цикла, их КПД достигает 90–95%, так как тепло генерируется непосредственно в детали. В долгосрочной перспективе это обеспечивает быструю окупаемость оборудования за счет экономии энергии и снижения брака при монтаже.
Как выбрать надежного поставщика: критерии оценки
Рынок промышленного оборудования насыщен предложениями, однако не все производители способны обеспечить требуемое качество и техническую поддержку. При выборе поставщика индукционных нагревателей следует обращать внимание на следующие аспекты:
- Производственные возможности: Предприятие должно иметь собственную производственную базу и лабораторию для тестирования оборудования. Завод электрооборудования Минфэн, основанный в 2005 году, располагает современными линиями сборки и контроля, что гарантирует стабильность качества каждой единицы продукции.
- Сертификация и стандарты: Наличие сертификата ISO 9001 подтверждает, что система менеджмента качества предприятия соответствует международным требованиям. Это важно для гарантии надежности оборудования в длительной эксплуатации.
- Техническая экспертиза: Поставщик должен обладать компетенциями для инженерного расчета параметров нагрева. Возможность получения консультации от инженеров-проектировщиков завода помогает избежать ошибок при выборе оборудования.
- Послепродажная поддержка: Доступность запасных частей, наличие сервисной документации на русском языке и возможность удаленной технической поддержки являются критическими факторами для минимизации простоев.
- Опыт в отрасли: Поставщик с опытом работы в вашей отрасли (энергетика, горная добыча, машиностроение) лучше понимает специфические требования и условия работы вашего оборудования.
n
Часто задаваемые вопросы (FAQ)
Какой максимальный диаметр бандажа можно нагреть индукционным нагревателем?
Максимальный диаметр ограничен размером индукционной катушки (индуктора). Стандартные модели завода Минфэн оснащаются индукторами диаметром до 500–600 мм. Однако, поскольку компания является вертикально интегрированным производителем, возможно изготовление индукторов нестандартных размеров под конкретные задачи заказчика, включая очень крупные детали для турбин или судовых двигателей.
Безопасен ли индукционный нагрев для подшипников с пластиковыми сепараторами?
Да, при правильном контроле температуры. Индукционный нагрев воздействует только на металлические части (кольца и ролики/шарики). Пластиковый сепаратор нагревается вторично, за счет теплопроводности от металла. Если использовать встроенный таймер или температурный контроль, чтобы не превышать допустимую температуру пластика (обычно 120–150°C для полимеров), повреждение исключено. Это преимущество перед открытым пламенем, где контроль температуры затруднен.
Требуется ли специальная подготовка персонала для работы с оборудованием?
Нет, работа с современными индукционными нагревателями интуитивно понятна и не требует высокой квалификации. Оператору достаточно разместить деталь внутри индуктора, задать время нагрева или целевую температуру (в моделях с микропроцессорным управлением) и нажать кнопку «Пуск». Завод Минфэн предоставляет подробные инструкции и может организовать обучение персонала на месте эксплуатации.
Можно ли нагревать детали из нержавеющей стали?
Да, но с оговорками. Аустенитные нержавеющие стали (например, AISI 304, 316) являются парамагнетиками и плохо нагреваются индукционным методом на высоких частотах. Для их нагрева требуются специальные режимы или более низкие частоты, а также большее время экспозиции. Ферритные и мартенситные нержавеющие стали нагреваются хорошо. Перед покупкой рекомендуется предоставить образец материала производителю для тестирования.
Каково энергопотребление индукционного нагревателя?
Энергопотребление зависит от мощности установки и времени нагрева. Поскольку КПД индукционных систем высок (до 95%), они значительно экономичнее газовых горелок или электрических печей. Например, нагрев подшипника массой 10 кг до 100°C занимает несколько минут и потребляет минимум электроэнергии. Точные значения можно рассчитать, зная мощность конкретной модели и цикл работы.
Заключение и рекомендации по внедрению
Внедрение индукционного нагревателя для бандажей и подшипников в производственный процесс является шагом к повышению эффективности, безопасности и качества технического обслуживания. Отказ от устаревших методов в пользу контролируемого индукционного нагрева позволяет сократить время ремонтов, исключить человеческий фактор, связанный с неравномерным нагревом, и продлить срок службы дорогостоящих узлов оборудования.
При выборе оборудования приоритет следует отдавать производителям с доказанной инженерной экспертизой и полным циклом производства, таким как Завод электрооборудования Минфэн (г. Тайчжоу). Способность компании адаптировать продукцию под индивидуальные требования, наличие сертификации ISO 9001 и глобальный опыт поставок в более чем 40 стран свидетельствуют о надежности партнера. Инвестиции в качественное индукционное оборудование окупаются за счет снижения эксплуатационных расходов и минимизации рисков аварийных остановок производства.
Для получения детальной технической консультации, расчета необходимой мощности и запроса коммерческого предложения рекомендуется обратиться напрямую к производителю. Инженеры завода помогут подобрать оптимальную конфигурацию оборудования, исходя из конкретных параметров ваших деталей и производственных условий.
Узнайте больше о технических возможностях и модельном ряде индукционных нагревателей: продукция завода Минфэн.