
Станок для нагрева подшипников: цены от производителя
2026-09-12
Станок для нагрева подшипников: инженерный подход к выбору и ценам от производителя
Индукционный станок для нагрева подшипников является критически важным инструментом в арсенале современного сервисного инженера и монтажной бригады. В условиях промышленного производства, где простои оборудования исчисляются тысячами долларов в час, скорость и безопасность демонтажа и монтажа деталей становятся приоритетом номер один. Традиционные методы, такие как использование открытого пламени, масляных ванн или механических прессов с высоким усилием, постепенно уступают место индукционным технологиям. Этот сдвиг обусловлен не только требованиями техники безопасности, но и необходимостью сохранения геометрии и metallurgических свойств дорогостоящих компонентов.
Когда речь заходит о прямых поставках, запрос «цены от производителя» отражает стремление промышленных предприятий оптимизировать капитальные затраты без потери качества. Завод электрооборудования Минфэн (г. Тайчжоу), работающий на рынке с 2005 года, демонстрирует, как вертикальная интеграция производства позволяет предлагать конкурентоспособные решения. Компания объединяет проектирование, серийное производство и контроль качества в едином цикле, что исключает наценки посредников и обеспечивает гибкость в кастомизации оборудования под специфические задачи клиентов.
Принцип работы и физика процесса индукционного нагрева
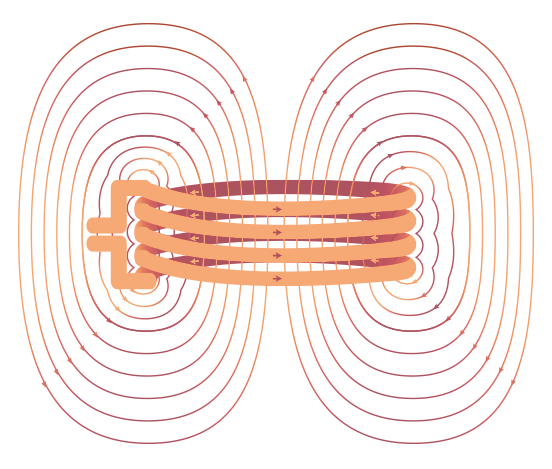
В основе работы любого профессионального станка для нагрева подшипников лежит явление электромагнитной индукции. Переменный ток, проходящий через индукционную катушку (соленоид), создает быстро меняющееся магнитное поле. Когда ферромагнитный объект, такой как стальное кольцо подшипника, помещается внутрь этого поля, в его теле возникают вихревые токи (токи Фуко). Сопротивление металла прохождению этих токов приводит к выделению тепла непосредственно в объеме детали.
Ключевое преимущество этого метода — избирательность нагрева. Тепло генерируется внутри самого подшипника, а не передается ему от внешнего источника. Это позволяет достичь температуры, необходимой для теплового расширения (обычно 100–120°C, максимум до 250°C для специальных сплавов), за считанные минуты или даже секунды, в зависимости от массы детали и мощности установки. При этом вал, на который устанавливается подшипник, остается холодным, что гарантирует легкий монтаж без применения ударных нагрузок.
С точки зрения инженерной практики, важно понимать, что эффективность нагрева зависит от нескольких факторов:
- Частота тока: Для крупных подшипников используются более низкие частоты для обеспечения глубокого проникновения тепла, тогда как для мелких деталей применяются высокие частоты.
- Мощность установки: Определяет скорость нагрева. Недостаточная мощность приведет к длительному циклу, что может быть неприемлемо при аварийных ремонтах.
- Геометрия индуктора: Правильно подобранный индуктор обеспечивает равномерный нагрев по всему периметру кольца, предотвращая локальные перегревы, которые могут вызвать отпуск металла и снижение твердости.
Почему индукционный нагреватель выгоднее газового горелки или масляной ванны?
Выбор технологии нагрева часто диктуется не только бюджетом, но и требованиями к качеству сборки и охране труда. Сравнение методов показывает явные преимущества индукционных станков серии HA и ELD, производимых на заводе Минфэн.
| Параметр сравнения | Индукционный нагреватель | Газовая горелка | Масляная ванна |
|---|---|---|---|
| Безопасность | Высокая. Нет открытого огня, нет токсичных испарений. | Низкая. Риск пожара, ожогов, выделения вредных газов. | Средняя. Риск возгорания масла, скользкие поверхности, пары. |
| Скорость нагрева | Очень высокая (секунды/минуты). | Средняя/Низкая. Неравномерный прогрев требует времени. | Низкая. Требуется время на нагрев всего объема масла. |
| Влияние на материал | Минимальное. Контролируемая температура сохраняет структуру стали. | Высокий риск. Локальный перегрев может снизить твердость (отпуск). | Риск загрязнения. Масло проникает в сепараторы и уплотнения. |
| Экологичность | Чистый процесс. Отсутствие отходов. | Загрязнение воздуха продуктами сгорания. | Необходимость утилизации отработанного масла. |
| Универсальность | Высокая. Сменные индукторы для разных диаметров. | Низкая. Требует навыка оператора для равномерного нагрева. | Ограничена размером ванны. |
Инженерный опыт подсказывает, что использование открытого пламени часто приводит к неравномерному расширению кольца. Это вызывает перекос подшипника при посадке на вал, что впоследствии ведет к преждевременному выходу из строя из-за неправильного распределения нагрузки. Индукционный станок для нагрева подшипников исключает этот человеческий фактор, обеспечивая строго осевой и равномерный нагрев.
Технические характеристики и модельный ряд завода Минфэн
Завод электрооборудования Минфэн предлагает линейку оборудования, закрывающую потребности от небольших ремонтных мастерских до крупных металлургических комбинатов. Продукция сертифицирована по стандарту ISO 9001, что подтверждает стабильность производственных процессов и соответствие международным нормам качества.
Основные серии оборудования включают:
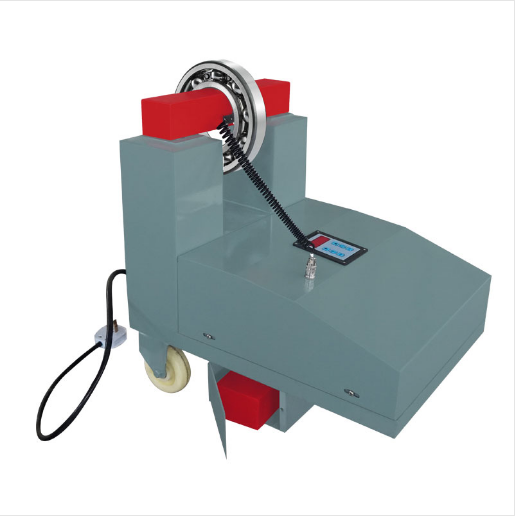
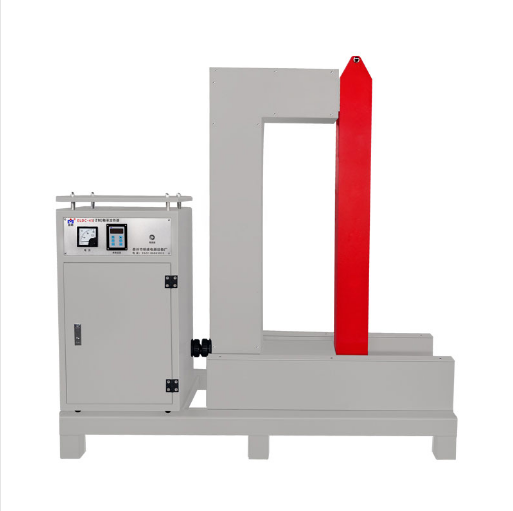
- Серия HA: Классические настольные и напольные индукционные нагреватели. Отличаются высокой надежностью и простотой управления. Идеальны для стандартных задач монтажа подшипников, шестерен и муфт.
- Серия ELD: Микропроцессорные системы с расширенным функционалом. Позволяют задавать точные температурные профили, время нагрева и имеют функцию автоматического размагничивания детали после завершения цикла. Это критически важно для подшипников, работающих в высокоточных электрических машинах, где остаточный магнетизм недопустим.
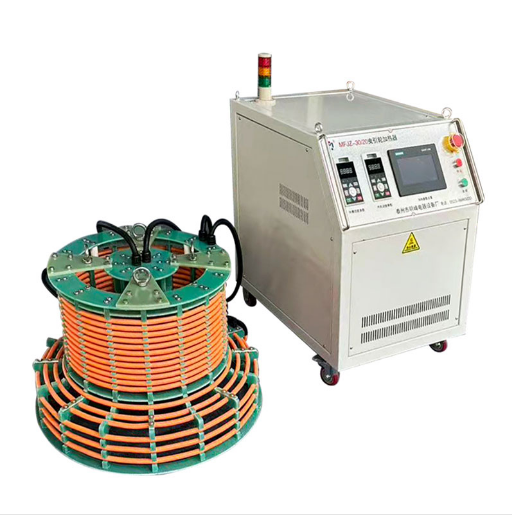
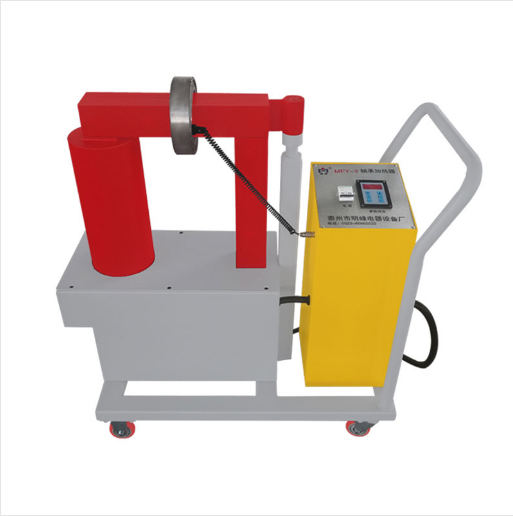
- Серия MFY: Передвижные нагреватели повышенной мощности. Предназначены для работы с крупногабаритными деталями в полевых условиях или непосредственно в цеху рядом с ремонтируемым агрегатом.
При выборе конкретной модели необходимо учитывать следующие технические параметры:
| Параметр | Описание и влияние на выбор |
|---|---|
| Внутренний диаметр индуктора | Должен превышать наружный диаметр нагреваемой детали. Для универсальности выбирайте модели со сменными индукторами или регулируемым зазором. |
| Максимальная температура | Стандартные модели обеспечивают нагрев до 250°C. Для специальных применений (например, термоусадочные соединения) могут потребоваться установки с пределом до 300°C и выше. |
| Мощность (кВт) | Определяет производительность. Для подшипников до 50 мм достаточно 2–3 кВт. Для деталей массой свыше 100 кг требуются установки от 10 кВт и выше. |
| Функция размагничивания | Обязательна для подшипников электродвигателей и генераторов. Отсутствие этой функции может привести к накоплению стружки на дорожках качения. |
| Режим работы (S1/S2) | Для конвейерного производства важен непрерывный режим работы (S1). Для ремонтных работ допускается кратковременный режим (S2) с паузами на охлаждение инвертора. |
Сценарии применения в реальных промышленных условиях
Понимание того, как оборудование работает в различных отраслях, помогает правильно оценить необходимые характеристики. Рассмотрим два типичных сценария.
Сценарий 1: Энергетика и обслуживание турбин.
На тепловой электростанции требуется замена опорных подшипников скольжения или качения на валу турбогенератора. Вес ротора составляет несколько тонн, доступ ограничен. Использование гидравлических прессов невозможно из-за риска повреждения вала. Газовая горелка запрещена регламентом пожарной безопасности в машинном зале.
Решение: Использование мобильного индукционного нагревателя серии MFY от завода Минфэн. Устройство доставляется к месту ремонта, устанавливается вокруг подшипника. Нагрев до 110°C занимает 15 минут. Благодаря функции автоматического контроля температуры, оператор избегает перегрева соседних уплотнений. После снятия подшипника проводится размагничивание зоны вала, чтобы предотвратить налипание металлической пыли при сборке.
Сценарий 2: Горнодобывающая промышленность.
На обогатительной фабрике вышел из строя подшипник качения мощной дробилки. Условия эксплуатации характеризуются высокой запыленностью и вибрациями. Подшипник имеет массивную конструкцию и запрессован в корпус с натягом.
Решение: Применение стационарного нагревателя серии HA высокой мощности. Массивное внутреннее кольцо требует быстрого и глубокого прогрева. Индукционный метод позволяет нагреть кольцо равномерно по всей окружности, чего трудно добиться другими способами. Быстрый монтаж сокращает время простоя дробилки, что напрямую влияет на выполнение плана по добыче руды. Надежность оборудования Минфэн, проверенная в тяжелых условиях, обеспечивает долгий срок службы самого нагревателя.
Как формируется цена на станок для нагрева подшипников
Запрос «цены от производителя» часто подразумевает желание понять структуру затрат. Стоимость индукционного оборудования зависит от нескольких ключевых факторов, и понимание их поможет вам вести переговоры с поставщиками, такими как завод Минфэн, более предметно.
- Мощность силовой части: Чем выше мощность инвертора, тем дороже компоненты (IGBT-транзисторы, конденсаторы, медь для катушек). Однако высокая мощность окупается скоростью работы.
- Сложность системы управления: Базовые модели с аналоговым регулированием дешевле. Цифровые микропроцессорные системы (серия ELD) с дисплеями, памятью программ и интерфейсами связи стоят дороже, но обеспечивают повторяемость результатов.
- Комплектация индукторами: Стандартная поставка включает 1–2 индуктора. Расширенный набор индукторов разного диаметра увеличивает стоимость, но повышает универсальность комплекса.
- Дополнительные функции: Наличие встроенного охладителя воды, функции размагничивания, сертификации для взрывоопасных зон (ATEX) существенно влияет на итоговую цену.
- Логистика и таможенные расходы: При покупке у китайского производителя важно учитывать условия поставки (FOB, CIF, DDP). Завод Минфэн, имея опыт экспорта в более чем 40 стран, помогает оптимизировать эти расходы, предлагая эффективные схемы упаковки и доставки.
Важно отметить, что покупка дешевого оборудования без сервисной поддержки может обернуться высокими затратами на ремонт. Вертикально интегрированное производство, как у Минфэн, позволяет контролировать качество на всех этапах, от закупки компонентов до финальных испытаний, что снижает риск поломок и обеспечивает доступность запасных частей в долгосрочной перспективе.
Инженерные нюансы и типичные ошибки при эксплуатации
Даже самое совершенное оборудование требует правильного обращения. Вот несколько рекомендаций, основанных на опыте эксплуатации индукционных нагревателей:
1. Центрирование детали.
Подшипник должен располагаться строго по центру индуктора. Смещение приводит к неравномерному нагреву: одна сторона кольца может расшириться сильнее другой, что вызовет перекос при монтаже. Многие современные модели, включая разработки Минфэн, оснащены направляющими или центрирующими приспособлениями.
2. Контроль температуры.
Никогда не превышайте рекомендованную производителем подшипника температуру нагрева (обычно 120°C). Превышение температуры выше 150–200°C может привести к изменению структуры стали (отпуску), снижению твердости и потере несущей способности. Используйте контактные термометры или пирометры для проверки, если встроенная система контроля вызывает сомнения.
3. Размагничивание.
После индукционного нагрева стальные детали часто остаются намагниченными. Это особенно опасно для подшипников электродвигателей. Магнитное поле притягивает абразивную пыль и металлическую стружку, которые попадают между роликами и дорожками, вызывая интенсивный износ. Всегда выполняйте цикл размагничивания, если ваша модель поддерживает эту функцию.
4. Выбор индуктора.
Зазор между внутренней поверхностью индуктора и наружной поверхностью подшипника должен быть минимальным, но достаточным для свободного прохождения детали. Слишком большой зазор снижает эффективность нагрева и требует больше энергии. Слишком малый зазор рискует повредить изоляцию индуктора или заклинить деталь при тепловом расширении.
Часто задаваемые вопросы (FAQ)
Вопрос: Можно ли нагревать подшипники с пластиковыми сепараторами или резиновыми уплотнениями?
Ответ: Да, но с осторожностью. Индукционный нагрев воздействует только на металл. Однако тепло от металлического кольца передается на сепаратор и уплотнения теплопроводностью. Необходимо строго контролировать температуру, не превышая предел термостойкости пластика или резины (часто это 80–100°C). Лучше всего использовать модели с точным цифровым контролем температуры, такие как серия ELD от завода Минфэн.
Вопрос: Влияет ли индукционный нагрев на срок службы подшипника?
Ответ: При правильном соблюдении температурного режима (не выше 120°C) и времени выдержки, индукционный нагрев не оказывает негативного влияния на срок службы. Наоборот, он продлевает жизнь подшипнику по сравнению с механическим монтажом, который может повредить дорожки качения ударами. Главный враг — перегрев, поэтому качественный термоконтроль обязателен.
Вопрос: Какое электропитание требуется для станка?
Ответ: Маломощные настольные модели (до 3–4 кВт) часто работают от однофазной сети 220В. Промышленные установки мощностью от 5 кВт и выше обычно требуют трехфазного питания 380В (или 400–480В в зависимости от стандартов страны). Завод Минфэн может адаптировать оборудование под местные стандарты напряжения и частоты (50/60 Гц) при заказе.
Вопрос: Можно ли нагревать немагнитные материалы, например, бронзовые втулки?
Ответ: Стандартные индукционные нагреватели эффективно работают только с ферромагнитными материалами (сталь, чугун). Немагнитные материалы (бронза, алюминий, нержавеющая сталь аустенитного класса) нагреваются плохо или не нагреваются вовсе из-за отсутствия гистерезисных потерь и слабых вихревых токов. Для таких деталей требуются специальные установки с очень высокой частотой и мощностью, либо следует использовать другие методы монтажа.
Вопрос: Как обслуживать индукционный нагреватель?
Ответ: Оборудование требует минимального обслуживания. Основные пункты: очистка индукторов от грязи и окислов, проверка целостности изоляции кабелей, очистка вентиляционных отверстий от пыли (для моделей с воздушным охлаждением) и проверка уровня дистиллированной воды в системах с водяным охлаждением. Регулярное техническое обслуживание, предусмотренное производителем, гарантирует долгий срок службы.
Заключение и рекомендации по закупке
Выбор станка для нагрева подшипников — это инвестиция в надежность вашего ремонтного сервиса и безопасность персонала. Переход от кустарных методов к профессиональному индукционному оборудованию окупается за счет снижения брака, ускорения ремонтных работ и предотвращения травматизма.
При принятии решения о покупке обратите внимание не только на начальную цену, но и на совокупную стоимость владения. Завод электрооборудования Минфэн (г. Тайчжоу) предлагает баланс между доступной ценой от производителя и высоким инженерным качеством. Более чем двадцатилетний опыт компании в области индукционных технологий и гидравлических систем позволяет ей создавать продукты, адаптированные к реальным условиям эксплуатации в металлургии, энергетике и машиностроении.
Перед оформлением заказа рекомендуется:
- Составить список наиболее часто обслуживаемых подшипников (диаметры, масса).
- Определить требования к мобильности (стационарный или передвижной блок).
- Уточнить наличие функции размагничивания, если вы работаете с электромашинами.
- Запросить у производителя техническую документацию и сертификаты соответствия (ISO, CE, EAC).
- Обсудить условия гарантийного и послегарантийного обслуживания, а также доступность запасных частей.
Команда инженеров завода Минфэн готова провести технический аудит ваших задач и предложить оптимальную конфигурацию оборудования, будь то базовая серия HA или продвинутая микропроцессорная система ELD. Прямое сотрудничество с производителем гарантирует получение не просто «коробки с железом», а комплексного технологического решения, подкрепленного экспертной поддержкой на всех этапах жизненного цикла оборудования.
Для получения детального коммерческого предложения, технических чертежей или консультации по подбору модели свяжитесь с нами. Мы поможем подобрать индукционное нагревательное оборудование, которое точно решит ваши производственные задачи.