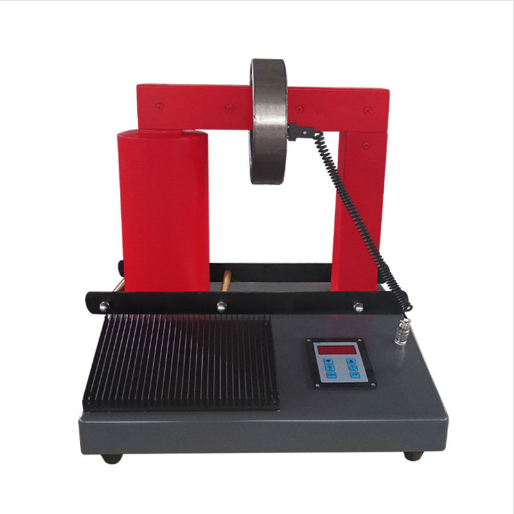
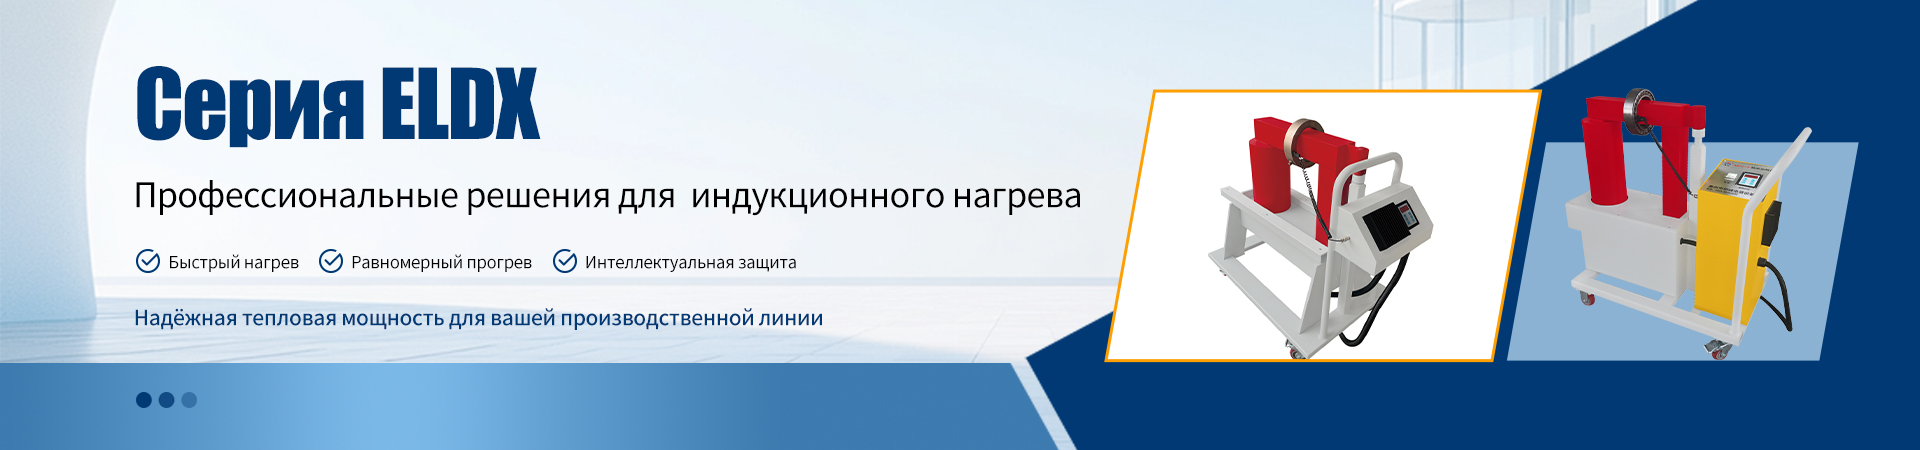
Принцип работы бесшумного индукционного нагревателя
2026-10-28
Принцип работы:
1. Основы электромагнитной индукции
Основной принцип работы бесшумного индукционного нагревателя основан на законе электромагнитной индукции Фарадея:
Генерация магнитного поля: при прохождении переменного тока через катушку возникает переменное магнитное поле.
Генерация вихревых токов: когда проводящий материал (например, металл) помещается в магнитное поле, внутри него индуцируются замкнутые вихревые токи, и электрическое сопротивление преобразует электрическую энергию в тепловую.
Влияние частоты: высокая частота (свыше 100 кГц) подходит для поверхностной закалки (например, закалка шестерен), низкая частота (1–10 кГц) подходит для глубокого нагрева (например, сквозной прогрев отливок).
2. Реализация бесшумной конструкции
Для снижения уровня шума в оборудовании используется многомерная оптимизация:
Электромагнитное шумоподавление:
Оптимизация структуры катушек (например, спиральных, плоских) для уменьшения утечки магнитного поля.
Использование экранирующих материалов или металлических корпусов для подавления электромагнитных излучений и шумов.
Механическое шумоподавление:
Улучшить конструкцию трубопроводов водяного охлаждения для снижения вибрации оборудования.
Используйте малошумные вентиляторы или естественное охлаждение.
Оптимизация схемы:
Использование инверторов на базе IGBT/MOSFET вместо традиционных тиристоров позволяет снизить уровень высокочастотных коммутационных помех.
Встроенный EMI-фильтр для подавления помех в сети электропитания.
II. Технические характеристики и преимущества
1. Высокая энергоэффективность
Высокая термическая эффективность: прямой нагрев заготовки, КПД достигает 70%–90%, что на 20%–50% экономичнее резистивного нагрева.
Кейс: После перехода завода автозапчастей на бесшумные электроиндукционные нагреватели годовые затраты на электроэнергию сократились на 180 000 юаней.
2. Точный контроль температуры
Замкнутый контур управления: сочетание датчика температуры и PID-алгоритма обеспечивает точность ±1°C, что подходит для высокоточных сценариев, таких как выращивание монокристаллов полупроводников.
3. Экологическая безопасность
Без открытого пламени, без выхлопных газов: подходит для пожаро- и взрывоопасных сред (например, предварительный подогрев при сварке нефтегазопроводов).
Низкое излучение: экранирующая конструкция обеспечивает безопасность оператора.
1. Область металлообработки
III. Сценарии применения:
Закалка и плавка: нагрев поверхности шестерни токами высокой частоты до 800–1000 °C с последующим водяным охлаждением для повышения твердости поверхности; плавка титановых сплавов в вакуумной индукционной печи для предотвращения окисления и попадания примесей.
Предварительный нагрев при ковке: равномерно нагрейте блок цилиндров двигателя до 200°C, чтобы уменьшить износ при холодном пуске.
2. Модернизация промышленного оборудования
Нагрев цилиндра термопластавтомата: в 5 раз быстрее, чем у резистивного нагревателя, экономия энергии 30%–75%, время нагрева сокращается на 2/3.
Предварительный нагрев материального цилиндра волочильного станка: высокотемпературный изоляционный слой обволакивает цилиндр, снижая температуру поверхности до 40°C и улучшая условия на производстве.
3. Сфера новых технологий
Медицинская стерилизация: индукционный нагрев инструментов из нержавеющей стали в герметичном контейнере во избежание повреждения прецизионных компонентов высокотемпературным паром.
Гипертермия опухолей: переменное магнитное поле, создаваемое внешними катушками, вызывает нагрев магнитных наночастиц в теле пациента, что позволяет точечно уничтожать раковые клетки.
IV. Ключевые моменты выбора и технического обслуживания
1. Выбор частоты
Тонкостенные детали (<3 мм): высокая частота более 100 кГц, например, поверхностная закалка столовых приборов из нержавеющей стали.
Толстостенные детали (>10 мм): низкая частота 1–10 кГц, например, общий нагрев крупных отливок.
2. Расчет мощности
Формула: Мощность (кВт) = Удельная теплоемкость материала × Масса × Повышение температуры ÷ (Время нагрева × Тепловой КПД).
Пример: для нагрева стальной детали весом 5 кг с 20°C до 800°C при тепловой эффективности 70% требуется мощность около 21 кВт.
3. Ежедневное обслуживание
Очистка и проверка: регулярная очистка трубок водяного охлаждения катушки, контроль качества воды для предотвращения образования накипи; проверка целостности экранирующего слоя.
Замена компонентов: ежегодно проверяйте сопротивление изоляции (≥2 МОм) и заменяйте изношенные уплотнения.
V. Отраслевые тенденции:
Интеллектуальная модернизация: интеграция функций Интернета вещей (IoT) для удаленного мониторинга и облачного анализа данных (например, поддержка панелей управления ПЛК в новом оборудовании).
Инновации в материалах: разработка термостойких изоляционных материалов (например, фторсодержащих кабелей, выдерживающих до 250°C) для повышения надежности оборудования.