
Обжим алюминиевых втулок: цены от производителя
2026-09-14
- Технология и экономика обжима алюминиевых втулок: от выбора оборудования до расчета стоимости
- Физика процесса и требования к качеству соединения
- Типы оборудования для обжима: сравнительный анализ
- Факторы, формирующие цену обжима и оборудования
- Инженерный взгляд: выбор оборудования под конкретные задачи
- Применение в реальных промышленных секторах
- Технические характеристики и параметры оборудования
- Распространенные ошибки при обжиме и методы их предотвращения
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Технология и экономика обжима алюминиевых втулок: от выбора оборудования до расчета стоимости
Процесс обжим алюминиевых втулок является критически важным этапом при производстве такелажных систем, стропов и грузозахватных приспособлений. Качество запрессовки напрямую определяет безопасность подъемных операций на промышленных объектах. В 2026 году рынок промышленного оборудования требует не просто наличия пресса, а комплексного решения, включающего точный контроль давления, соответствие международным стандартам (таким как EN 13414-1 для стальных канатов с алюминиевыми втулками) и минимизацию брака. Для инженеров и закупщиков ключевым вопросом становится не только техническая возможность выполнения операции, но и экономическая эффективность процесса.
Стоимость формирования петли или соединения зависит от множества факторов: типа привода (ручной, электрический, гидравлический), производительности оборудования, качества матриц и уровня автоматизации. Завод электрооборудования Минфэн (г. Тайчжоу), обладающий более чем двадцатилетним опытом в производстве гидравлического и монтажного оборудования, предлагает решения, которые балансируют между высокой производительностью и доступной ценой от производителя. Понимание технических нюансов обжима позволяет избежать скрытых расходов на переделку бракованных соединений и простои оборудования.
Физика процесса и требования к качеству соединения
Обжим алюминиевой втулки — это процесс холодной пластической деформации. Алюминиевый сплав (обычно серий 5000 или 6000) под высоким давлением течет в зазоры между прядями стального каната, создавая механическое сцепление за счет трения и геометрической блокировки. В отличие от термических методов или использования свинцовых втулок, алюминий обеспечивает легкость конструкции и коррозионную стойкость, что особенно важно для морских и химических применений.
Ключевым параметром качества является степень обжима. Недостаточное давление приводит к проскальзыванию каната под нагрузкой, что создает аварийную ситуацию. Избыточное давление может вызвать разрушение структуры каната (пережим прядей) или растрескивание самой втулки из-за превышения предела текучести материала. Инженерная практика показывает, что оптимальный диаметр обжатой втулки должен составлять 80–85% от исходного наружного диаметра, однако точное значение зависит от конструкции каната (например, 6×19, 6×36 или спирально-закрытые канаты).
С точки зрения контроля качества, каждый обжим должен проходить визуальный осмотр на отсутствие трещин и измерение финальных размеров. На предприятиях, таких как завод Минфэн, внедрены процедуры проверки каждого изделия на герметичность гидросистем и точность хода поршня, что гарантирует стабильность усилия обжима от цикла к циклу. Это особенно важно при серийном производстве, где человеческий фактор должен быть сведен к минимуму.
Типы оборудования для обжима: сравнительный анализ
Выбор пресса для обжима алюминиевых втулок определяется объемом работ, диаметром каната и условиями эксплуатации. На рынке представлены три основные категории оборудования, каждая из которых имеет свои экономические и технические особенности.
| Тип оборудования | Принцип действия | Производительность | Точность контроля | Целевое применение |
|---|---|---|---|---|
| Ручные гидравлические прессы | Мускульная сила оператора через гидронасос | Низкая (до 10-15 циклов/час) | Зависит от опыта оператора | Монтаж на высоте, ремонтные работы, малые серии |
| Электрические гидравлические прессы | Электродвигатель приводит в действие насос | Средняя (до 40-60 циклов/час) | Высокая (ограничитель давления) | Цеховое производство, средние серии |
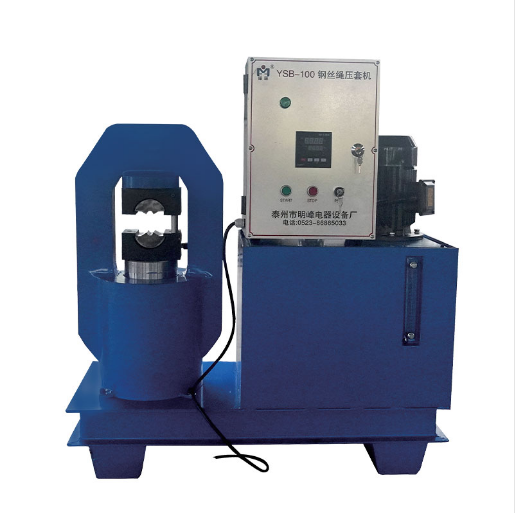
| Промышленные стационарные прессы (серия YSB) | Мощная гидравлическая система с ЧПУ или механическим упором | Высокая (поточная линия) | Максимальная (программируемый ход) | Крупносерийное производство такелажа, верфи |
Ручные инструменты, такие как компактные прессы, незаменимы при работе в полевых условиях или при монтаже крупных конструкций, где невозможно доставить стационарное оборудование. Однако их использование для массового производства экономически неэффективно из-за низкой скорости и высокого риска усталости оператора, что ведет к нестабильному качеству обжима.
Стационарные прессы, такие как серия YSB-300 от завода Минфэн, предназначены для интенсивной эксплуатации. Они обеспечивают постоянное усилие запрессовки, независимое от человеческого фактора. Наличие микропроцессорного управления позволяет задавать точные параметры хода плунжера, что критично для соблюдения стандартов безопасности. Хотя первоначальные инвестиции в такое оборудование выше, стоимость одного обжима значительно снижается за счет скорости и отсутствия брака.
Факторы, формирующие цену обжима и оборудования
Когда заказчики запрашивают информацию по запросу «обжим алюминиевых втулок цены», они часто ожидают увидеть единую цифру. Однако в промышленном секторе ценообразование складывается из нескольких компонентов. Понимание этих факторов помогает закупщикам оптимизировать бюджет без потери качества.
1. Стоимость оборудования и амортизация
Цена самого пресса является основной статьей расходов. Вертикально интегрированные производители, такие как завод электрооборудования Минфэн, могут предлагать более конкурентные цены благодаря контролю над всей цепочкой создания стоимости — от проектирования до сборки. Прямые поставки от завода исключают наценки посредников. При расчете стоимости необходимо учитывать срок службы оборудования: качественные гидравлические прессы служат десятилетиями, тогда как дешевые аналоги могут требовать замены уплотнений и насосов уже через год интенсивной работы.
2. Расходные материалы и матрицы
Для каждого диаметра каната требуется своя пара матриц (пуансон и приемная втулка). Матрицы изнашиваются со временем, особенно при работе с оцинкованными канатами, которые обладают более высокой абразивностью. Стоимость комплекта матриц должна быть включена в расчет себестоимости операции. Использование универсальных матриц возможно, но часто компромиссно сказывается на геометрии обжима.
3. Энергозатраты и трудоемкость
Гидравлические прессы с электроприводом потребляют электроэнергию, однако современные системы, такие как серия ELD от Минфэн, разработаны с учетом энергоэффективности. Более значимой статьей является трудоемкость. Автоматизированный цикл снижает время на одну операцию с нескольких минут до секунд, высвобождая персонал для других задач.
4. Контроль качества и сертификация
Для ответственных применений (подъем людей, работа с опасными грузами) требуется протоколирование каждого обжима. Оборудование с возможностью интеграции с системами сбора данных или выдачей сертификатов на партию продукции имеет большую ценность, хотя и стоит дороже. Отсутствие такой возможности может привести к отказу в приемке груза инспекцией.
Инженерный взгляд: выбор оборудования под конкретные задачи
Опыт показывает, что ошибка при выборе пресса часто заключается в попытке универсализации. Покупка мощного стационарного пресса для редких ремонных работ не окупается, а использование ручного инструмента на конвейере становится «узким горлышком» производства.
Инженерное правило: при выборе оборудования для обжима алюминиевых втулок приоритет следует отдавать не максимальному усилию, а стабильности хода и удобству смены матриц. Если производство предполагает частую смену диаметров канатов (например, от 6 мм до 32 мм в течение одной смены), время на переналадку становится критическим фактором. Прессы серии YSB-300 от завода Минфэн спроектированы с учетом быстрой замены инструмента, что минимизирует простои.
Также важно учитывать тип алюминиевого сплава втулки. Некоторые мягкие сплавы требуют меньшего усилия, но более чувствительны к пережиму. Жесткие сплавы требуют высокого давления, но лучше держат форму. Оборудование должно позволять тонкую настройку конечного положения плунжера, чтобы адаптироваться к разным материалам без замены гидравлических компонентов.
Применение в реальных промышленных секторах
Технология обжима алюминиевых втулок востребована в отраслях, где надежность такелажа критична для безопасности и непрерывности процессов.
Судостроение и морская логистика
В судостроении широко используются стальные канаты с алюминиевыми оконцеваниями для швартовных устройств, грузовых строп и такелажа мачт. Морская среда требует высокой коррозионной стойкости, которую обеспечивает алюминий в сочетании с нержавеющим или оцинкованным канатом. Здесь применяются мощные стационарные прессы, способные работать с канатами большого диаметра (до 50-60 мм и более). Завод Минфэн, поставляя оборудование в более чем 40 стран, учитывает специфику тяжелых условий эксплуатации, обеспечивая герметичность гидросистем и защиту от солевого тумана.
Энергетика и монтаж ЛЭП
При строительстве линий электропередач используются специальные тросы и канаты для монтажа опор и натяжения проводов. Обжим втулок здесь часто производится мобильным оборудованием непосредственно на месте монтажа. Компактность и надежность ручных или аккумуляторных прессов становятся решающими факторами. Ошибка в обжиме может привести к падению опоры или разрыву линии, поэтому точность инструмента проверяется особо строго.
Горнодобывающая промышленность
В шахтах и карьерах такелажные системы подвергаются экстремальным нагрузкам и абразивному износу. Стропы для подъема оборудования и породы должны иметь запас прочности, многократно превышающий рабочий. Использование сертифицированных прессов для обжима втулок является обязательным требованием регламентов безопасности. Автоматизация процесса позволяет исключить риск «недожима», который может быть незаметен визуально, но фатален под нагрузкой в несколько тонн.
Технические характеристики и параметры оборудования
При заказе оборудования для обжима необходимо четко определять технические требования. Ниже приведены типовые параметры, которые следует учитывать при выборе прессов завода Минфэн.
| Параметр | Описание и влияние на процесс |
|---|---|
| Рабочее усилие (тонн) | Определяет максимальный диаметр каната, который можно обжать. Для канатов до 20 мм обычно достаточно 10-15 тонн, для больших диаметров требуется 30-100 тонн и более. |
| Ход плунжера (мм) | Должен превышать длину втулки плюс запас на деформацию. Недостаточный ход не позволит полностью сформировать соединение. |
| Размер зева (мм) | Расстояние между рабочей зоной и корпусом пресса. Определяет, можно ли обжать втулку на середине длинного стропа или только на конце. |
| Тип привода | Ручной, электрический (220В/380В) или пневматический. Электрический привод обеспечивает стабильность скорости и усилия. |
| Точность позиционирования | Влияет на повторяемость результата. Современные прессы обеспечивают точность до десятых долей миллиметра. |
Конкретные параметры зависят от модели оборудования. Завод Минфэн предлагает кастомизированные решения, позволяющие адаптировать пресс под специфические требования заказчика, включая интеграцию с PLC-системами предприятия для автоматического учета произведенных соединений.
Распространенные ошибки при обжиме и методы их предотвращения
- Неправильный подбор матриц. Использование матриц, не соответствующих диаметру каната или типу втулки, приводит к неравномерной деформации. Решение: использовать только оригинальные матрицы, рекомендованные производителем пресса.
- Отсутствие смазки. Трение между канатом и втулкой может препятствовать правильному течению алюминия. Решение: применение специальных монтажных паст или смазок, совместимых с алюминием и сталью.
- Перекос втулки в матрице. Если втулка установлена не перпендикулярно оси обжима, соединение будет иметь изгиб, снижающий прочность. Решение: использование направляющих втулок и тщательная центровка перед началом цикла.
- Использование поврежденных канатов. Обжим втулки на канате с расплетенными или поврежденными прядями не восстановит его прочность. Решение: строгий входной контроль каната перед обрезкой и обжимом.
Часто задаваемые вопросы (FAQ)
Какова рекомендуемая длина алюминиевой втулки для обжима?
Длина втулки обычно составляет 3–5 диаметров каната, в зависимости от требований стандарта и рабочей нагрузки. Например, для каната диаметром 10 мм длина втулки может составлять 30–50 мм. Точные рекомендации должны базироваться на результатах испытаний на разрыв для конкретной пары «канат-втулка».
Можно ли использовать один пресс для обжима алюминиевых и медных втулок?
Технически это возможно, если усилие пресса подходит для обоих материалов. Однако медь и алюминий имеют разную пластичность и требуют разного давления. Кроме того, во избежание загрязнения поверхностей (электрохимическая коррозия при контакте разных металлов в присутствии влаги), рекомендуется использовать отдельные комплекты матриц для разных материалов или тщательно очищать инструмент.
Как часто нужно калибровать пресс для обжима?
Рекомендуется проводить проверку калибровки давления и хода плунжера не реже одного раза в год или после каждых 10 000 циклов работы. Если пресс подвергался ударным нагрузкам или транспортировке без упаковки, проверка должна быть внеплановой. Завод Минфэн предоставляет методики поверки и сервисную поддержку для поддержания оборудования в рабочем состоянии.
Влияет ли температура окружающей среды на качество обжима?
Да, температура влияет на свойства алюминиевого сплава. При низких температурах алюминий становится менее пластичным и более хрупким, что может потребовать увеличения времени выдержки под давлением или предварительного подогрева втулок. При высоких температурах материал становится слишком мягким, что увеличивает риск пережима. Стандартные прессы работают в диапазоне от -10°C до +40°C, для экстремальных условий требуются специальные режимы.
Почему цены на прессы от производителя ниже, чем у дилеров?
Покупка напрямую у завода, такого как Минфэн, исключает наценки посредников, логистические издержки внутри страны назначения и маркетинговые расходы дистрибьюторов. Кроме того, производитель может предложить гибкие условия по кастомизации оборудования под ваши нужды, что сложно реализовать через стандартную дилерскую сеть.
Заключение и рекомендации по закупкам
Инвестиции в качественное оборудование для обжима алюминиевых втулок окупаются за счет снижения брака, повышения скорости производства и обеспечения безопасности персонала. При выборе поставщика обращайте внимание не только на цену станка, но и на наличие сервисной поддержки, доступность запасных частей и возможность технической консультации.
Завод электрооборудования Минфэн (г. Тайчжоу) предлагает полный цикл сопровождения: от анализа ваших технологических требований до поставки оборудования, обучения операторов и пожизненной технической поддержки. Благодаря вертикальной интеграции и контролю качества по стандарту ISO 9001, продукция завода соответствует высоким международным требованиям и успешно эксплуатируется в металлургии, энергетике и судостроении по всему миру.
Для получения детального технического предложения, расчета стоимости оборудования под ваши задачи и консультации по выбору матриц, свяжитесь с нашими инженерами. Мы готовы предоставить демонстрационные образцы и помочь в интеграции решений в ваши производственные процессы.
Узнайте больше о наших решениях для монтажных работ: прессовое оборудование и гидравлические системы.