
Гидравлический пресс для обжима стальных канатов: цена от производителя
2026-09-10
- Гидравлический пресс для обжима стальных канатов: инженерный подход к выбору и ценообразованию
- Принцип работы и конструктивные особенности гидравлических прессов
- Ключевые технические параметры при выборе оборудования
- Сравнение технологий обжима: гидравлика против механики и ручной запрессовки
- Промышленные сценарии применения и требования к оборудованию
- Факторы, формирующие цену гидравлического пресса от производителя
- Эксплуатация и техническое обслуживание: продление срока службы
- Как выбрать надёжного поставщика: критерии оценки
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Гидравлический пресс для обжима стальных канатов: инженерный подход к выбору и ценообразованию
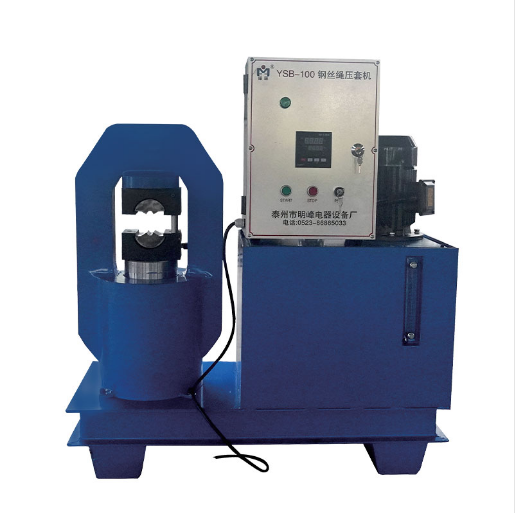
Обжим стальных канатов — критически важная операция в такелажных работах, горнодобывающей промышленности и строительстве. От качества запрессовки коуша или втулки напрямую зависит безопасность подъёмных механизмов и целостность грузоподъёмных систем. Гидравлический пресс для обжима стальных канатов является основным инструментом для создания неразъёмных соединений, способных выдерживать экстремальные динамические и статические нагрузки. В отличие от ручных или механических методов, гидравлическое оборудование обеспечивает равномерное распределение давления по всей поверхности втулки, исключая риск локальной деформации или микротрещин, которые могут привести к разрушению соединения под нагрузкой.
Для промышленных предприятий выбор такого оборудования — это не просто покупка станка, а инвестиция в безопасность производственных процессов. Цена гидравлического пресса формируется под влиянием множества технических факторов: максимального усилия прессования, типа привода, точности контроля давления и возможности интеграции в автоматизированные линии. Завод электрооборудования Минфэн (г. Тайчжоу), обладающий более чем 20-летним опытом в производстве гидравлических систем, предлагает решения, такие как серия YSB-300, которые сочетают в себе высокую надёжность, соответствие международным стандартам и гибкость настройки под специфические задачи заказчика. Понимание технических нюансов работы пресса позволяет закупщикам и инженерам избежать переплаты за избыточные функции или, наоборот, риска приобретения недостаточно мощного оборудования.
Принцип работы и конструктивные особенности гидравлических прессов
В основе работы любого гидравлического пресса для обжима лежит закон Паскаля, однако реализация этого принципа в промышленном оборудовании требует тщательной инженерной проработки. Процесс обжима заключается в пластической деформации металлической втулки (коуша) вокруг стального каната. Для достижения прочного соединения необходимо, чтобы материал втулки плотно обжал жилы каната, заполнив все пустоты между ними, но при этом не повредил внутреннюю структуру самого каната.
Ключевым элементом конструкции является гидравлический цилиндр, который создаёт необходимое усилие. В современных моделях, таких как разработки завода Минфэн, используются прецизионные уплотнения, обеспечивающие стабильность давления даже при длительных циклах работы. Система управления давлением играет решающую роль: слишком низкое давление приведёт к проскальзыванию каната, а чрезмерное — к хрупкому разрушению материала втулки или повреждению сердечника каната.
Современные гидравлические прессы оснащаются манометрами высокого класса точности и, в некоторых случаях, цифровыми датчиками давления с возможностью вывода данных на контроллер. Это позволяет оператору точно контролировать процесс формования. Рамная конструкция пресса должна обладать высокой жёсткостью, чтобы компенсировать реактивные силы, возникающие при обжиме. Использование высокопрочных сталей для изготовления рамы и матриц гарантирует долговечность оборудования даже в условиях интенсивной эксплуатации в металлургии или на судостроительных верфях.
Типы приводов и их влияние на производительность
Выбор типа привода определяет не только стоимость оборудования, но и его применимость в конкретных условиях:
- Ручной гидравлический привод: Компактные решения, часто используемые для мобильного ремонта или работ на высоте. Они не требуют источника электроэнергии, но скорость работы ограничена физическими возможностями оператора. Подходят для канатов малого диаметра.
- Электрогидравлический привод: Наиболее распространённый вариант для стационарных цехов. Электродвигатель приводит в действие гидронасос, обеспечивая быстрое создание рабочего давления. Такие прессы, включая модели серии YSB-300 от завода Минфэн, позволяют стандартизировать процесс обжима и снизить утомляемость персонала.
- Пневмогидравлический привод: Используется в средах с повышенными требованиями к взрывобезопасности, например, в нефтегазовой отрасли. Сжатый воздух приводит в действие гидроусилитель. Это решение дороже в обслуживании, но незаменимо в определённых условиях работы.
Ключевые технические параметры при выборе оборудования
При формировании технического задания на закупку пресса для обжима стальных канатов инженеры должны руководствоваться чёткими параметрами. Ошибка в расчёте требуемого усилия или размера матрицы может сделать оборудование бесполезным для конкретных задач предприятия.
| Параметр | Описание и влияние на выбор | Рекомендации для промышленных задач |
|---|---|---|
| Максимальное усилие (тонны/кН) | Определяет максимальный диаметр каната и тип втулки, которые можно обжать. | Выбирайте с запасом 20-30% от максимального требуемого усилия для учёта сопротивления твёрдых сплавов втулок. |
| Ход поршня (мм) | Расстояние, на которое перемещается пуансон. Влияет на глубину обжима. | Должен соответствовать длине рабочей части втулки. Недостаточный ход потребует многократного перехвата, что снижает качество. |
| Размер зева (горловины) | Расстояние между рамой и штоком, определяющее габариты обрабатываемого узла. | Критично для крупногабаритных коушей. Учитывайте внешние размеры самых больших соединительных элементов. |
| Тип матриц (пуансонов) | Форма рабочего инструмента, передающего усилие на втулку. | Шестиугольные матрицы обеспечивают лучший захват круглых втулок. Возможность быстрой смены матриц повышает универсальность. |
| Точность контроля давления | Способность системы поддерживать заданное давление без скачков. | Наличие предохранительного клапана обязательно. Для ответственных грузов желательна система фиксации давления. |
Инженерный опыт подсказывает, что при работе с канатами диаметром свыше 20 мм решающим фактором становится не только сила, но и геометрия матрицы. Неправильно подобранный профиль пуансона может привести к тому, что втулка будет деформирована неравномерно, создавая точки концентрации напряжения. Именно поэтому завод Минфэн уделяет особое внимание проектированию сменных матриц, обеспечивая их совместимость с различными стандартами втулок (DIN, ISO, ГОСТ).
Сравнение технологий обжима: гидравлика против механики и ручной запрессовки
В промышленной практике встречаются различные методы формирования соединений. Выбор между ними зависит от объёма работ, требований к качеству и бюджета.
| Критерий сравнения | Гидравлический пресс | Механический/Ручной инструмент | Сварка втулки |
|---|---|---|---|
| Качество соединения | Высокое. Равномерная пластическая деформация, сохранение структуры каната. | Среднее. Риск неравномерного обжима, зависимость от силы оператора. | Низкое для динамических нагрузок. Термическое воздействие ослабляет канат. |
| Скорость работы | Высокая. Автоматизированный цикл, минимум ручных операций. | Низкая. Требует значительных физических усилий и времени. | Средняя. Требует подготовки, сварки и охлаждения. |
| Безопасность | Высокая. Оператор находится на безопасном расстоянии, нет открытого огня. | Средняя. Риск травматизма при соскальзывании инструмента. | Низкая. Опасность ожогов, поражения током, газов. |
| Универсальность | Высокая. Смена матриц позволяет работать с разными диаметрами. | Низкая. Часто инструмент заточен под один размер. | Средняя. Требует квалификации сварщика. |
| Стоимость эксплуатации | Средняя. Затраты на гидравлическое масло и обслуживание уплотнений. | Низкая. Минимум расходных материалов. | Высокая. Расходные материалы, газ, электроэнергия, квалификация персонала. |
Из таблицы видно, что для серийного производства и ответственных подъёмных работ гидравлический пресс является безальтернативным выбором. Сварка, несмотря на кажущуюся простоту, категорически не рекомендуется для большинства такелажных применений из-за изменения кристаллической решётки металла каната под воздействием высоких температур, что резко снижает его усталостную прочность.
Промышленные сценарии применения и требования к оборудованию
Различные отрасли предъявляют уникальные требования к процессу обжима. Понимание этих нюансов помогает правильно подобрать конфигурацию пресса.
1. Горнодобывающая промышленность и карьеры
В условиях карьеров используются канаты огромных диаметров (до 50-60 мм и более) для экскаваторов и подъёмников. Здесь критически важна мощность оборудования. Пресс должен обеспечивать усилие в сотни тонн. Кроме того, оборудование часто работает в условиях запылённости и вибрации. Модели, предлагаемые заводом Минфэн, разрабатываются с учётом защиты гидравлических контуров от абразивного износа. Важно наличие усиленной рамы, способной выдерживать ударные нагрузки при монтаже крупных коушей.
2. Судостроение и портовая инфраструктура
В морской среде главной проблемой является коррозия. Обжимные втулки часто изготавливаются из нержавеющих сталей или специальных сплавов, которые имеют более высокое сопротивление деформации. Для работы с такими материалами требуется пресс с точной регулировкой давления, чтобы не пережать хрупкую нержавеющую сталь. Также в судостроении часто требуется мобильность оборудования для работы непосредственно на палубе или в доке. Компактные электрогидравлические установки здесь показывают себя наиболее эффективно.
3. Строительство и высотный монтаж
При монтаже вантовых мостов или высотных конструкций используются канаты с полимерным сердечником. Такие канаты чувствительны к перегреву и чрезмерному сдавливанию. Инженерный подход требует использования прессов с возможностью плавного нарастания давления и контролем конечной геометрии обжима. Ошибка в этом секторе может стоить жизни, поэтому сертификация оборудования и протоколы испытаний каждого обжима являются обязательными.
Факторы, формирующие цену гидравлического пресса от производителя
Запрос «цена гидравлического пресса для обжима стальных канатов» часто приводит к разбросу значений в несколько раз. Понимание структуры ценообразования помогает закупщикам обосновать выбор поставщика.
1. Материалоёмкость и качество стали. Стоимость высоколегированных сталей для изготовления рамы и поршней существенно выше обычного конструкционного металла. Дешёвые аналоги могут использовать сталь низкого сорта, что приводит к деформации рамы при максимальных нагрузках. Завод Минфэн использует сертифицированные материалы, прошедшие контроль ультразвуковой дефектоскопии.
2. Точность гидравлических компонентов. Использование брендовых гидронасосов, клапанов и уплотнений (или их качественных аналогов) увеличивает стоимость, но гарантирует отсутствие утечек и стабильность давления. Дешёвые уплотнения быстро выходят из строя при интенсивной работе, приводя к простоям.
3. Уровень автоматизации. Прессы с ручным управлением дешевле. Модели с электронным контролем давления, памятью настроек для разных типов втулок и интерфейсом для подключения к PLC-системам стоят дороже, но окупаются за счёт снижения брака и повышения скорости работы.
4. Комплектация матрицами. Базовая цена часто включает только сам пресс. Набор качественных закалённых матриц для различных диаметров канатов может составлять значительную часть стоимости. Производитель должен предоставлять возможность дозаказа матриц под нестандартные втулки.
5. Сертификация и документация. Оборудование, поставляемое с полным пакетом документов (паспорта, инструкции на русском языке, сертификаты соответствия), требует затрат на инженерное сопровождение и тестирование. Однако это единственная гарантия того, что пресс сможет пройти проверку надзорных органов на предприятии заказчика.
Эксплуатация и техническое обслуживание: продление срока службы
Даже самое надёжное оборудование требует правильного обслуживания. Опыт показывает, что большинство поломок гидравлических прессов связано не с производственными дефектами, а с нарушением правил эксплуатации.
- Контроль чистоты гидравлического масла. Загрязнение масла абразивными частицами — главная причина износа насосов и клапанов. Рекомендуется менять масло и фильтры согласно регламенту, а также использовать масло рекомендованной вязкости.
- Проверка уплотнений. Регулярный осмотр штока и соединений на предмет утечек. Даже небольшая течь со временем приводит к падению давления и браку обжима.
- Смазка подвижных частей. Направляющие и шарниры матриц должны быть регулярно смазаны для предотвращения заклинивания и неравномерного износа.
- Калибровка манометров. Ежегодная поверка измерительных приборов необходима для подтверждения точности прилагаемого усилия, особенно если предприятие работает по строгим стандартам качества (ISO, ГОСТ).
Завод электрооборудования Минфэн предоставляет своим клиентам не только оборудование, но и подробные руководства по эксплуатации, а также доступ к технической поддержке. Это позволяет службам главного механика оперативно решать вопросы обслуживания и заказывать оригинальные запасные части, избегая использования несовместимых аналогов.
Как выбрать надёжного поставщика: критерии оценки
Выбор производителя гидравлического пресса — это стратегическое решение. Рынок насыщен предложениями, но не все они соответствуют требованиям промышленной безопасности. При оценке поставщика обратите внимание на следующие аспекты:
- Производственные мощности и контроль качества. Наличие собственной производственной базы, как у завода Минфэн в Тайчжоу, позволяет контролировать каждый этап: от литья деталей до финальных испытаний под давлением. Запросите видеоотчёт или сертификат ISO 9001.
- Инженерная поддержка и кастомизация. Способность производителя адаптировать оборудование под ваши нужды (например, изменить ход поршня или форму матрицы) говорит о высоком уровне компетенции. Стандартные решения не всегда подходят для специфических задач.
- Наличие сервисной сети и запчастей. Уточните сроки поставки запасных частей и наличие инструкций на вашем языке. Возможность удалённой консультации или выездного шеф-монтажа значительно снижает риски при вводе оборудования в эксплуатацию.
- Опыт в вашей отрасли. Производитель, который уже поставлял оборудование в вашу отрасль (горная добыча, судостроение), лучше понимает ваши болевые точки и требования нормативных документов.
Часто задаваемые вопросы (FAQ)
Какое усилие необходимо для обжима каната диаметром 20 мм?
Требуемое усилие зависит от материала втулки и её толщины, а также от типа каната. Обычно для стальных втулок на канатах диаметром 20 мм требуется усилие в диапазоне 15–25 тонн. Однако точное значение должно быть указано в технической документации на втулку или рассчитано инженером на основе предела текучести материала втулки. Пресс должен иметь запас мощности относительно этого значения.
Можно ли использовать гидравлический пресс для обжима алюминиевых втулок?
Да, гидравлические прессы универсальны, но для алюминиевых втулок требуется меньшее усилие и большая осторожность. Алюминий более мягкий и склонен к трещинам при пережиме. Рекомендуется использовать матрицы с гладкой поверхностью и контролировать давление с высокой точностью, чтобы не разрушить втулку. Завод Минфэн может предоставить рекомендации по давлению для различных материалов.
Как часто нужно калибровать гидравлический пресс?
Для общего применения рекомендуется проверка давления раз в год. Если пресс используется для ответственных подъёмных операций, где требуется протоколирование каждого обжима, калибровка манометров и проверка усилия должны проводиться каждые 6 месяцев или после каждых 1000 циклов работы, в зависимости от того, что наступит раньше.
В чём преимущество прессов серии YSB-300 от завода Минфэн?
Серия YSB-300 разработана с учётом баланса между мощностью и компактностью. Она оснащена усиленной рамой, устойчивой к деформациям, и качественными гидравлическими компонентами, обеспечивающими стабильность давления. Гибкость в настройке и возможность кастомизации под требования заказчика делают эту серию популярной в странах СНГ и Европы. Поддержка производителя включает полный цикл сопровождения.
Безопасно ли работать с гидравлическим прессом без защитного экрана?
Работа без защитных средств недопустима. При обжиме возможно разлетание осколков металла в случае разрушения втулки или неправильной установки. Современные прессы должны эксплуатироваться с использованием защитных экранов или очков, а оператор должен находиться на безопасном расстоянии или за защитным барьером во время создания максимального давления.
Заключение и рекомендации по закупке
Инвестиция в качественный гидравлический пресс для обжима стальных канатов окупается за счёт снижения брака, повышения безопасности труда и увеличения скорости выполнения такелажных операций. При выборе оборудования не стоит руководствоваться исключительно низкой ценой. Важнее оценить совокупную стоимость владения, включая надёжность, доступность сервиса и соответствие техническим задачам вашего предприятия.
Завод электрооборудования Минфэн предлагает проверенные инженерные решения, сочетающие в себе передовые технологии гидравлики и многолетний опыт производства. Мы готовы предоставить техническую консультацию, помочь с подбором матриц и обеспечить поставку оборудования, полностью соответствующего вашим производственным требованиям. Доверьте безопасность ваших подъёмных операций профессионалам.
Для получения детального технического предложения, расчёта стоимости и консультации по выбору модели перейдите на страницу каталога гидравлического оборудования и прессов, где вы сможете ознакомиться с полными спецификациями и связаться с нашими инженерами.