
Гидравлические ножницы для стальных канатов: цены от производителя
2026-09-13
Гидравлические ножницы для стальных канатов: инженерный подход к выбору и ценообразованию
В условиях интенсивной эксплуатации промышленного оборудования, такого как краны, лебедки и такелажные системы, регулярная замена стальных канатов является критически важной задачей обслуживания. Традиционные методы резки с помощью абразивных дисков или газовой горелки часто приводят к деформации концов троса, расплетению прядей и образованию опасных заусенцев, что существенно усложняет последующую запрессовку втулок и снижает надежность соединения. Гидравлические ножницы для стальных канатов решают эту проблему кардинально, обеспечивая чистый, плоский срез без термического воздействия на металл. Этот инструмент не просто ускоряет процесс монтажа, но и напрямую влияет на безопасность грузоподъемных операций.
Для технических специалистов и закупщиков понимание реальной стоимости владения таким оборудованием выходит за рамки первоначальной цены покупки. В 2026 году рынок предлагает широкий спектр решений: от компактных ручных моделей до мощных стационарных комплексов. Однако ключевым фактором эффективности остается не только мощность реза, но и качество гидравлической системы, эргономика и соответствие инструмента конкретным диаметрам и классам прочности канатов. Завод электрооборудования Минфэн (г. Тайчжоу), опираясь на более чем двадцатилетний опыт в производстве высокоточного гидравлического оборудования, предлагает решения, которые интегрируются в общие процессы обслуживания такелажа, включая этапы нагрева, запрессовки и финальной проверки.
Принцип работы и конструктивные особенности гидравлических ножниц
Основой любого гидравлического резака является принцип передачи усилия через несжимаемую жидкость. В отличие от механических рычажных ножниц, где усилие оператора ограничено физическими возможностями человека, гидравлическая система позволяет генерировать давление до 70–100 МПа, что обеспечивает легкое перекусывание даже высокопрочных канатов диаметром свыше 40 мм.
Конструктивно современные гидравлические ножницы для стальных канатов состоят из нескольких ключевых узлов:
- Режущая головка: Изготавливается из высоколегированной инструментальной стали (часто с покрытием TiN или аналогичным для снижения трения). Лезвия имеют специальную геометрию, которая сначала сжимает канат, фиксируя пряди, а затем производит рез. Это предотвращает «выталкивание» троса из зоны реза.
- Гидравлический цилиндр: Преобразует давление масла в линейное движение поршня, передающее усилие на подвижное лезвие. Качество уплотнений цилиндра определяет долговечность инструмента и отсутствие утечек.
- Система привода: Может быть ручной (встроенный насос), электрической (аккумуляторной или сетевой) или внешней (подключение к гидростанции). Для мобильных работ на высоте или в труднодоступных местах предпочтение отдается аккумуляторным моделям.
- Корпус и рукоятки: Должны обеспечивать надежный хват и защиту внутренних компонентов от ударов и попадания грязи. В промышленных условиях важна устойчивость корпуса к коррозии и механическим повреждениям.
Инженерная особенность качественных ножниц заключается в системе возврата лезвий. После завершения реза поршень должен автоматически или полуавтоматически возвращаться в исходное положение. В моделях завода Минфэн этот процесс оптимизирован для минимизации времени цикла, что критично при серийной обработке большого количества канатов.
Классификация по типу привода и применению
Выбор типа привода диктуется условиями эксплуатации. Неправильный выбор может привести к снижению производительности или быстрому износу оборудования.
Ручные гидравлические ножницы
Наиболее доступный вариант, не требующий источников энергии. Идеальны для аварийных работ, выездного обслуживания или небольших мастерских. Основное ограничение — скорость работы и физическая усталость оператора при резке канатов большого диаметра (более 20-24 мм). Тем не менее, для редких операций они остаются экономически эффективным решением.
Аккумуляторные (battery-powered) ножницы
Стандарт де-факто для современного промышленного обслуживания. Отсутствие шлангов высокого давления повышает мобильность и безопасность. Современные литий-ионные батареи обеспечивают достаточную емкость для dozens резов на одном заряде. Важно обращать внимание на время подзарядки и наличие запасного аккумулятора в комплекте поставки.
Электрические ножницы с внешним питанием
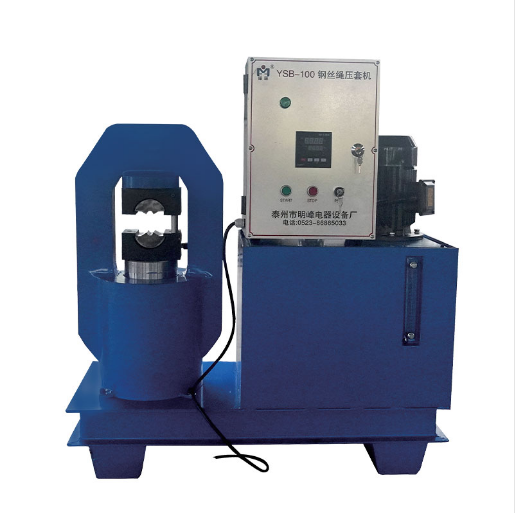
Используются в стационарных цехах, где есть доступ к сети 220/380В. Они обычно обладают большей мощностью и могут работать непрерывно без пауз на подзарядку. Часто интегрируются в рабочие места вместе с прессами для запрессовки втулок, такими как серия YSB-300 от завода Минфэн, создавая единый технологический поток обработки такелажа.
Ножницы с внешним гидравлическим приводом
Подключаются к универсальным гидростанциям. Это решение целесообразно на крупных предприятиях, где уже имеется парк гидравлического инструмента (домкраты, прессы, съемники). Оно позволяет унифицировать обслуживание и снизить затраты на покупку индивидуальных насосов для каждого инструмента.
Технические параметры и критерии выбора
При формировании технического задания на закупку гидравлических ножниц для стальных канатов, необходимо учитывать не только максимальный диаметр реза, но и класс прочности каната. Канаты класса прочности 1960 МПа требуют значительно большего усилия для перекусывания, чем канаты 1570 МПа того же диаметра.
| Параметр | Описание и влияние на выбор | Рекомендации |
|---|---|---|
| Максимальный диаметр реза | Определяет габариты зева ножниц и необходимое усилие. | Выбирайте модель с запасом 10-15% по диаметру относительно самого толстого каната в парке оборудования. |
| Рабочее давление | Стандарт для промышленного инструмента составляет 700 бар (70 МПа). | Убедитесь, что насосная станция (если внешняя) совместима по давлению с ножницами. |
| Материал лезвий | Влияет на стойкость к затуплению и количество резов до переточки. | Предпочтительны лезвия из хромомолибденовой стали с термообработкой. |
| Вес инструмента | Критичен для работ на высоте или в ограниченном пространстве. | Для аккумуляторных моделей вес не должен превышать 3-4 кг для комфортной работы одной рукой. |
| Тип реза | Чистота среза влияет на качество последующей запрессовки. | Срез должен быть перпендикулярным оси каната, без заусенцев и расплетения прядей. |
Отдельного внимания заслуживает вопрос совместимости. Если вы уже используете гидравлические прессы для запрессовки втулок, такие как YSB-300 от завода Минфэн, логично рассмотреть ножницы, работающие от той же гидравлической станции. Это снижает капитальные затраты и упрощает логистику запчастей. Вертикальная интеграция производства на заводе Минфэн позволяет предлагать такие комплексные решения, где все компоненты гидравлической системы согласованы по характеристикам потоков и давлений.
Сравнение технологий резки: почему гидравлика предпочтительнее
Часто возникает вопрос: почему нельзя использовать обычную болгарку или газовый резак? Ответ лежит в плоскости сохранения структуры металла и безопасности дальнейшей эксплуатации.
| Критерий | Абразивный диск (УШМ) | Газовая резка | Гидравлические ножницы |
|---|---|---|---|
| Качество среза | Неровное, с заусенцами, требует дополнительной зачистки. | Оплавленные края, изменение структуры металла из-за перегрева. | Идеально ровный, перпендикулярный срез без деформации. |
| Влияние на структуру каната | Высокий риск расплетения прядей near среза. | Отпуск металла, снижение прочности в зоне термического влияния. | Структура прядей сохраняется, концы остаются зажатыми. |
| Безопасность | Искры, пыль, риск разрыва диска. | Открытое пламя, риск пожара, ожоги. | Отсутствие искр, пыли и открытого огня. Безопасно во взрывоопасных зонах. |
| Скорость подготовки к запрессовке | Низкая (требуется обмотка, зачистка, выравнивание). | Средняя (требуется охлаждение, зачистка окалины). | Высокая (канат готов к установке втулки немедленно). |
| Стоимость расходников | Высокая (постоянная замена дисков). | Средняя (газ, электроды). | Низкая (отсутствуют расходники, только периодическая смазка). |
Из таблицы видно, что хотя первоначальная инвестиция в гидравлические ножницы для стальных канатов выше, совокупная стоимость владения (TCO) значительно ниже за счет отсутствия расходных материалов, сокращения времени на подготовку каната и снижения риска брака при запрессовке. Брак при запрессовке из-за некачественного среза может привести к авариям, стоимость которых несоизмерима с ценой инструмента.
Интеграция в процесс обслуживания такелажа: опыт завода Минфэн
Завод электрооборудования Минфэн (г. Тайчжоу) рассматривает резку каната не как изолированную операцию, а как часть единого технологического цикла. После того как канат отрезан гидравлическими ножницами, следующим этапом является установка и запрессовка алюминиевой или стальной втулки. Для этого используются прессы серии YSB-300, которые обеспечивают контролируемое обжатие втулки вокруг каната.
Такой подход «резка + запрессовка» гарантирует, что геометрические параметры конца каната будут идеально соответствовать параметрам втулки. Если срез неровный, втулка может сесть с перекосом, что приведет к неравномерному распределению нагрузки и преждевременному разрушению соединения. Инженеры Минфэн рекомендуют проверять угол среза визуально или с помощью шаблона перед началом запрессовки. Использование специализированных ножниц минимизирует необходимость такой проверки, так как качество реза становится предсказуемым и стабильным.
Производственная база завода, оснащенная современным компьютеризированным оборудованием, позволяет контролировать качество каждой пары лезвий и гидравлического цилиндра. Каждое изделие проходит проверку на герметичность и функциональность под нагрузкой. Это особенно важно для инструмента, работающего под высоким давлением, где малейший дефект уплотнения может привести к потере мощности и травме оператора.
Обслуживание и продление срока службы
Даже самый надежный инструмент требует ухода. Для обеспечения долгосрочной бесперебойной работы гидравлических ножниц для стальных канатов следует соблюдать следующие правила:
- Регулярная смазка: Подвижные части лезвий и шарниры должны смазываться после каждой смены или каждые 50 резов. Используйте литиевую смазку высокого давления.
- Контроль уровня масла: В моделях со встроенным насосом проверяйте уровень гидравлического масла раз в квартал. Используйте только рекомендованные марки масел, устойчивые к низким и высоким температурам.
- Заточка лезвий: При появлении заусенцев на срезе каната лезвия требуют заточки. Не допускайте работы тупыми лезвиями, это увеличивает нагрузку на гидравлику и может привести к поломке поршня.
- Хранение: Храните инструмент в сухом месте, желательно в заводском кейсе. Избегайте попадания влаги на гидравлические разъемы.
- Проверка уплотнений: При появлении следов масла на корпусе немедленно замените уплотнительные кольца. Эксплуатация с утечками запрещена.
Завод Минфэн предоставляет полную техническую документацию и рекомендации по обслуживанию для всей своей продукции. Наличие локализованной сервисной поддержки и возможность поставки оригинальных запасных частей (уплотнения, лезвия, аккумуляторы) являются важным фактором при выборе поставщика для промышленных предприятий.
Факторы формирования цены и экономическая эффективность
Цена на гидравлические ножницы для стальных канатов варьируется в широких пределах. Основные факторы, влияющие на стоимость:
- Тип привода: Ручные модели дешевле, аккумуляторные — дороже из-за стоимости батареи и электроники управления.
- Максимальный диаметр реза: Инструмент для канатов до 16 мм стоит значительно меньше, чем для канатов 40+ мм, из-за различий в размере и материале лезвий и цилиндра.
- Бренд и происхождение: Европейские бренды традиционно дороже, однако китайские производители, такие как завод Минфэн, предлагают конкурентоспособное качество по более доступной цене благодаря вертикальной интеграции производства и отсутствию посреднических наценок.
- Комплектация: Наличие второго аккумулятора, зарядного устройства быстрого действия, набора лезвий для разных материалов увеличивает начальную стоимость, но снижает эксплуатационные расходы в будущем.
При оценке предложения важно смотреть не только на цену единицы товара, но и на условия гарантии, наличие сервисной поддержки и возможность кастомизации. Завод Минфэн, работая напрямую с клиентами из более чем 40 стран, предлагает гибкие условия поставки и возможность адаптации оборудования под специфические требования заказчика, включая интеграцию с существующими гидравлическими системами предприятия.
Часто задаваемые вопросы (FAQ)
Можно ли резать нержавеющие стальные канаты обычными гидравлическими ножницами?
Да, но требуется особое внимание. Нержавеющая сталь более вязкая и склонна к налипанию на лезвия. Рекомендуется использовать ножницы с лезвиями из специальной стали и чаще проводить очистку и смазку режущей кромки. Некоторые производители предлагают лезвия с тефлоновым покрытием для снижения трения.
Как часто нужно затачивать лезвия на гидравлических ножницах?
Частота заточки зависит от интенсивности использования и типа каната (оцинкованный, черный, нержавеющий). В среднем, при интенсивной работе, заточка требуется после 300-500 резов. Признак необходимости заточки — появление заусенцев на срезе каната или увеличение времени реза.
Безопасно ли использовать аккумуляторные ножницы во влажной среде?
Большинство современных промышленных аккумуляторных ножниц имеют степень защиты IP54 и выше, что защищает их от брызг и пыли. Однако погружать инструмент в воду нельзя. Перед работой во влажной среде убедитесь, что контакты аккумулятора сухи и чисты.
Какой диаметр каната можно резать ножницами с маркировкой “до 20 мм”?
Маркировка “до 20 мм” обычно означает максимальный диаметр для канатов стандартной конструкции (например, 6×19 или 6×37) с сердечником из органики или стали. Для канатов особой плотности плетения или из высокопрочной стали фактический предел может быть меньше (например, 16-18 мм). Всегда уточняйте класс прочности каната в технической документации.
Можно ли использовать гидравлические ножницы для резки арматуры или болтов?
Категорически не рекомендуется. Лезвия гидравлических ножниц для канатов рассчитаны на резку мягких многопроволочных структур. Твердая сталь арматуры или болтов приведет к мгновенному выкрашиванию режущей кромки и поломке инструмента. Для арматуры существуют специальные арматурные кусачки.
Заключение и рекомендации по закупке
Выбор гидравлических ножниц для стальных канатов — это инвестиция в безопасность и эффективность вашего предприятия. Правильно подобранный инструмент исключает человеческий фактор при подготовке канатов, ускоряет процессы ремонта и обслуживания кранового хозяйства, лифтов и такелажных систем.
При закупке обратите внимание на репутацию производителя, наличие сертификатов качества (ISO 9001) и возможность получения технической поддержки. Завод электрооборудования Минфэн демонстрирует пример комплексного подхода, объединяя производство качественного гидравлического инструмента с глубоким пониманием технологических процессов клиентов. Мы рекомендуем запрашивать технические спецификации конкретных моделей, сопоставлять их с вашими рабочими задачами и рассматривать возможность приобретения комплекта «ножницы + пресс» для максимальной синергии.
Для получения детальной консультации по подбору оборудования, расчета стоимости партии или запроса технических чертежей, пожалуйста, свяжитесь с нашими инженерами. Мы готовы предложить решения, адаптированные под ваши производственные нужды.
Узнайте больше о наших решениях для обработки такелажа и гидравлических системах: продукция завода Минфэн.